
Produits
Carbonate de calcium naturel
Calcite broyée micronisée, intégrée aux formulations comme charge et matière première dans les plastiques, peintures, papiers et produits chimiques du bâtiment.
CaCO₃
Aperçu
Le carbonate de calcium naturel (GCC) est une charge minérale obtenue par concassage, broyage et classification pneumatique d'un minerai de calcite de haute pureté jusqu'aux tailles microniques. Chimiquement, c'est du CaCO₃ — et cette formule ne dit presque rien du comportement du produit ; la performance en formulation est fixée par le profil physique issu du broyage et de la classification : granulométrie, blancheur, prise d'huile et chimie de surface.
Acheter du carbonate de calcium n'est donc pas acheter un seul produit. Une calcite de d50 2 µm apporte opacité et surface d'impression en couchage papier, alors que la même qualité dans un compound plastique fait monter le couple d'extrusion, la consommation d'énergie et le coût sans contrepartie. Nous partons de la formulation visée et des équipements de la ligne, pas d'un certificat d'analyse.
Caractéristiques techniques
| Paramètre | Valeur | |
|---|---|---|
| Formule chimique | CaCO₃ | Phase calcite — dolomie faible |
| Teneur en CaCO₃ | ≥ 98,5 % | XRF / titrage complexométrique |
| MgCO₃ | ≤ 0,6 % | Impureté dolomitique |
| Fe₂O₃ | ≤ 0,05 % | Gouverne le jaunissement et la teinte du verre |
| Blancheur (Ry) | ≥ 95 | ISO 2469 / ISO 3688 |
| d50 | 1–20 µm | Selon la qualité — diffraction laser ISO 13320 |
| d97 (coupure haute) | 4–63 µm | Critère de rayure et de perforation de film |
| Prise d'huile | 14–22 g/100 g | ISO 787-5 |
| Surface spécifique (BET) | 1,5–9 m²/g | ISO 9277 — fixe le taux d'enrobage |
| Humidité (105 °C) | ≤ 0,2 % | Limite de bullage en extrusion |
| Enrobage de surface | 0,8–2,0 % acide stéarique | Selon la surface ; non enrobé disponible |
| Dureté Mohs | 3 | Faible usure des équipements |
Formule chimique
CaCO₃
Phase calcite — dolomie faible
Teneur en CaCO₃
≥ 98,5 %
XRF / titrage complexométrique
MgCO₃
≤ 0,6 %
Impureté dolomitique
Fe₂O₃
≤ 0,05 %
Gouverne le jaunissement et la teinte du verre
Blancheur (Ry)
≥ 95
ISO 2469 / ISO 3688
d50
1–20 µm
Selon la qualité — diffraction laser ISO 13320
d97 (coupure haute)
4–63 µm
Critère de rayure et de perforation de film
Prise d'huile
14–22 g/100 g
ISO 787-5
Surface spécifique (BET)
1,5–9 m²/g
ISO 9277 — fixe le taux d'enrobage
Humidité (105 °C)
≤ 0,2 %
Limite de bullage en extrusion
Enrobage de surface
0,8–2,0 % acide stéarique
Selon la surface ; non enrobé disponible
Dureté Mohs
3
Faible usure des équipements
Points clés
d50 et d97 figurent ensemble sur le même bulletin — un choix fondé sur la seule taille moyenne ne voit pas les rayures et perforations issues de la coupure haute.
La blancheur est donnée en Ry avec le b* (jaunissement) ; dans les formules qui remplacent une part du TiO₂, c'est le jaunissement qui décide.
La prise d'huile est mesurée selon ISO 787-5 — elle fixe la demande en liant, plastifiant et résine, donc le coût de la formulation.
Le taux d'enrobage stéarique n'est pas un pourcentage figé : il se calcule en fonction de la surface spécifique.
Les qualités enrobées et non enrobées proviennent du même produit de base : le profil granulométrique reste constant quand la formule change.
Échantillon, courbe granulométrique complète et accompagnement à la mise en service sont fournis avec le produit.
Utilisation
Le d50 seul ne décrit pas le produit
Le d50 est la taille sous laquelle se trouve la moitié de la masse ; c'est le premier chiffre par lequel un catalogue définit une qualité. Pourtant, la plupart des problèmes de terrain viennent non de la moyenne mais du haut de la distribution. Dans un film chargé de 30 µm, une seule particule de 15 µm amorce une perforation ; la même particule en peinture abaisse le brillant et fait ressortir les traces de brosse. Demander le d97 (coupure haute) à côté du d50 relève donc du diagnostic, pas du caprice technique.
La largeur de distribution est le second facteur. Entre deux qualités de même d50, la plus étroite donne une densité d'empilement plus faible, une viscosité plus élevée et une surface plus lisse ; la plus large comble les vides avec les fines, autorise un taux de charge supérieur mais augmente la rugosité. Les produits chimiques du bâtiment demandent en général une distribution large et maîtrisée dans la bande 5–40 µm, tandis que le film mince et le mélange-maître réclament une distribution étroite à coupure haute basse.
La méthode de mesure change elle aussi le sens du chiffre. Un d50 obtenu par diffraction laser (ISO 13320) peut s'écarter nettement d'un d50 obtenu par sédimentation sur le même échantillon ; le temps de dispersion, l'ultrason et le réglage de l'indice de réfraction déplacent également le résultat. Toute comparaison entre fournisseurs doit donc se faire sur la même méthode et le même protocole de dispersion, sinon les deux bulletins ne sont pas lisibles l'un contre l'autre.
La blancheur n'est pas un seul chiffre
En pratique, la blancheur se discute à travers trois grandeurs distinctes : le Ry, mesuré en réflectance dans le bleu selon ISO 2469 ; le L* (clarté) du système CIE Lab ; et le b* (jaunissement). Une qualité peut afficher Ry 95 et introduire malgré tout une nuance jaune visible dans un mélange-maître blanc si son b* atteint 2,5. Le TiO₂ ne corrige pas cette nuance, il la recouvre — un masquage payé au prix du pigment.
Le jaunissement provient des oxydes de fer et de manganèse présents au niveau du ppm. Maintenir le Fe₂O₃ sous 0,05 % suppose une extraction sélective du minerai et l'absence de contamination métallique dans le circuit de broyage ; le fer libéré par les pièces d'usure paraît négligeable à l'analyse chimique mais se lit directement dans la couleur.
Les conditions de mesure doivent être fixées. La pression appliquée à la pastille de poudre pressée, l'humidité de l'échantillon et l'étalon de calibration de l'appareil peuvent décaler le résultat de plusieurs points. Écrire blancheur ≥ 95 dans un cahier des charges ne suffit pas : la norme de référence et la préparation d'échantillon doivent y figurer également.
Comment la prise d'huile détermine le coût de la formule
La prise d'huile est la quantité de liquide nécessaire pour saturer 100 g de charge selon ISO 787-5, exprimée en g/100 g. Elle pèse bien plus qu'il n'y paraît : chaque gramme absorbé par la charge est prélevé sur le poste le plus cher de la formule — liant, plastifiant ou résine. Choisir une calcite à 16 g/100 g plutôt qu'à 22 g/100 g abaisse le coût à la tonne même si le prix au kilogramme de la charge est identique.
La valeur dépend surtout de la surface spécifique et de la forme des particules. Plus le broyage est fin, plus la surface BET augmente et plus la prise d'huile monte ; les particules anguleuses ou lamellaires exigent plus de liant que les particules quasi sphériques. En peinture, cela déplace directement la concentration pigmentaire volumique critique (CPVC) : travailler avec une charge à forte prise d'huile au même PVC augmente la porosité du film, la prise de salissure et la perte au lessivage.
L'enrobage stéarique rend la surface hydrophobe et abaisse typiquement la prise d'huile de quelques unités, réduisant nettement la demande en plastifiant dans les compounds PVC. La qualité enrobée coûte évidemment plus cher au kilogramme ; la décision se prend en vérifiant si le surcoût d'enrobage reste inférieur à l'économie de plastifiant. Un enrobage acheté sans ce calcul est le plus souvent un coût inutile.
Quand l'enrobage stéarique aide et quand il nuit
Enrober, c'est recouvrir la surface polaire de la particule de calcite d'une monocouche d'acide stéarique ou de stéarate de calcium. La quantité nécessaire n'est pas un pourcentage figé mais une fonction de la surface : un gramme d'acide stéarique couvre environ 400–450 m² en monocouche. Sur une qualité à 4 m²/g de surface BET, cela représente environ 0,9 % ; sur une qualité ultrafine à 9 m²/g, on approche 2 %. Appliquer 1 % à toutes les finesses revient à sous-enrober la fine et à sur-enrober la grossière.
Le bénéfice est net dans les systèmes polymères : les agglomérats se défont, le couple d'extrusion et la consommation d'énergie baissent, on monte en taux de charge à valeurs mécaniques égales, et la reprise d'humidité — donc le risque de bulles en extrusion — diminue. En compoundage polyoléfine, travailler avec une calcite non enrobée se paie généralement en défauts de dispersion, gels et défauts de surface.
Le revers apparaît du côté qu'on néglige. En peinture en phase aqueuse, une surface hydrophobe résiste au mouillage et allonge le temps de dispersion ; dans les systèmes réactifs comme le polyuréthane ou le polyester insaturé, l'acide stéarique libre peut retarder la réticulation. En cas de sur-enrobage, le stéarate non lié migre vers la surface du moule (plate-out) et augmente la fréquence de nettoyage. La bonne question ne porte donc pas seulement sur le taux d'enrobage, mais sur son rendement et sur la teneur en stéarate libre.
Quelle granulométrie pour quel équipement
Pour une ligne de compoundage sur extrudeuse bivis, les qualités enrobées à d50 1,5–3 µm et d97 8–12 µm sont typiques. Une calcite plus fine réclame davantage de cisaillement et un temps de séjour plus long pour se disperser, ce qui coûte du débit. Dans un mélange-maître chargé à 70–80 %, la matière non enrobée a tendance à faire voûte en zone d'alimentation et à déstabiliser le dosage.
Côté peinture, un disperseur à grande vitesse ouvre sans difficulté la bande 5–15 µm ; en dessous de 2 µm, un broyeur à billes ou à perles devient réaliste. Dans les primaires, enduits et mastics, un d50 de 20–40 µm est à la fois suffisant et économique — une matière plus fine n'y achète que de la consommation de liant, pas de la performance.
Le filler d'enrobés se choisit selon une tout autre logique : le critère est le tamisage, pas le micron, et ce qui compte est le passant à 0,063 mm ainsi que le volume de vides du filler. La fraction grossière issue de la même carrière est valorisée en granulats sans micronisation ; les deux produits viennent d'un seul minerai, mais leurs spécifications ne se recouvrent pas.
GCC ou PCC : quelle propriété tranche
Le carbonate de calcium naturel broyé vient directement du minerai. Le carbonate de calcium précipité (PCC) est obtenu en carbonatant au dioxyde de carbone le lait de chaux issu de l'extinction de la chaux vive. La vraie différence n'est pas la pureté mais la maîtrise de la morphologie : dans le PCC, l'habitus cristallin — scalénoédrique, prismatique ou aiguille d'aragonite — et la taille se règlent au sein du procédé.
En pratique, le PCC apporte une surface spécifique et une opacité plus élevées et une densité apparente plus faible ; le prix à payer est une prise d'huile supérieure, une demande accrue en liant et en plastifiant, et un coût à la tonne nettement plus élevé. Le GCC offre une faible prise d'huile, un fort taux de charge et un avantage de coût : c'est le choix économique partout où une morphologie particulière n'est pas exigée.
La bonne question n'est pas de savoir lequel est meilleur, mais où se situe le goulot d'étranglement de la formule. Si c'est l'opacité, le volume ou la surface, le PCC l'emporte ; si c'est le coût, le taux de charge ou la demande en liant, c'est le GCC. Dans bien des formules papier et peinture, les deux coexistent avec des rôles distincts.
Pourquoi la même qualité se comporte autrement en papier, peinture et verre
En papeterie, la calcite est à la fois charge et pigment de couchage ; elle fixe le taux de cendres, l'opacité et la surface d'impression. La contrainte critique est chimique : le carbonate se dissout et libère du CO₂ en milieu acide, il ne s'emploie donc qu'en procédés neutres ou alcalins. Au couchage, le brillant dépend moins du d50 que de la raideur de la distribution et de la forme des particules.
En peinture, la calcite joue le plus souvent le rôle d'extendeur de TiO₂ : en espaçant les particules de pigment, elle donne le même pouvoir masquant avec moins de TiO₂. Le gain ne vient pas du seul volume mais du bon choix granulométrique ; une charge trop fine, qui tombe dans la même gamme de taille que le TiO₂, provoque de la floculation au lieu de l'espacement.
En verre et céramique, la calcite n'est pas une charge mais une matière première : elle sert de source de CaO à la fusion. Ici, ce n'est pas la finesse qui décide mais la pureté chimique. Comme le fer passe dans la teinte du verre même au niveau du ppm, la spécification énonce une limite en Fe₂O₃ plutôt qu'une valeur de blancheur. De même, en agriculture et en élevage, on discute valeur neutralisante et analyse granulométrique par tamisage, pas microns.
Humidité, prise en masse et comportement en silo
La calcite n'est pas hygroscopique, mais une poudre fine retient de l'humidité physique en surface. L'humidité d'expédition est tenue sous 0,2 % ; au-delà, cela se voit en bulles et filets sur le film extrudé, et en dérive de viscosité en peinture. Sur les qualités enrobées, la surface hydrophobe ralentit nettement la reprise d'humidité et tolère mieux un emballage ouvert.
Le comportement en silo et en alimentation suit directement la finesse. Les qualités sous 2 µm coulent mal ; le risque de voûtage et de cheminée augmente. Angle de cône, aération et type de doseur se discutent donc en même temps que le choix de la qualité — forcer une qualité fine dans un silo existant crée une perte de production imputable à l'installation, non au produit.
En transport maritime long, le vrai risque n'est pas la pluie mais la condensation à l'intérieur du conteneur. Dans une boîte qui chauffe le jour et refroidit la nuit, l'humidité se condense au plafond et goutte sur les big bags, provoquant des prises en masse localisées. C'est pourquoi un déshydratant et une housse intérieure sont notre pratique standard en expédition conteneurisée.
Conditionnement et livraison
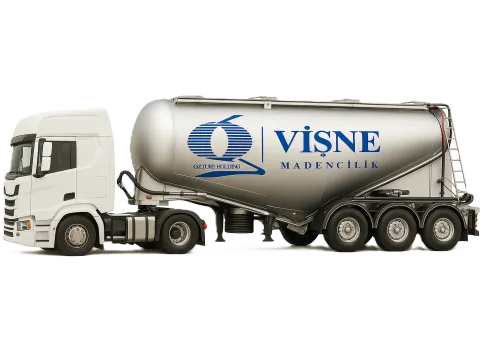
Camion-citerne — vrac
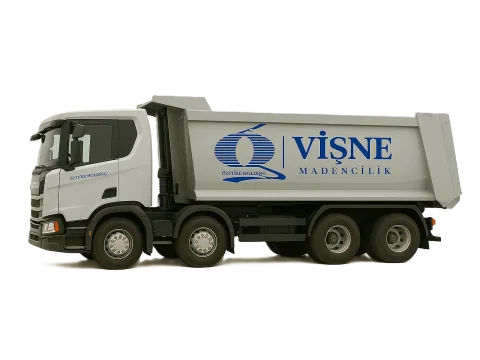
Benne — vrac
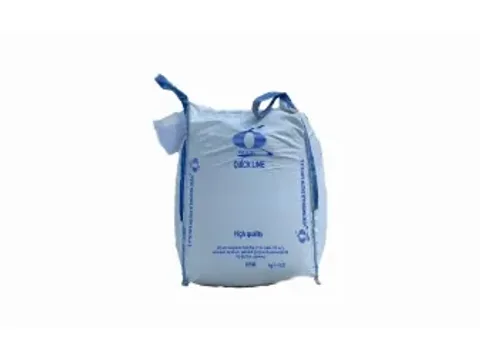
Big bag (1000 kg)
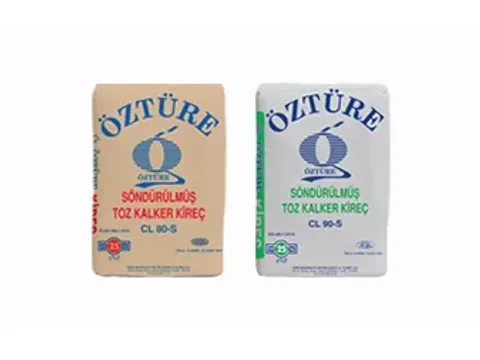
Sac (25 kg)
Sac PE ou kraft de 25 kg — palettisé et housse étirable
Big bag de 1000–1250 kg — une ou quatre boucles
Vrac — camion-citerne, déchargement pneumatique
Chargement conteneur — avec housse intérieure et déshydratant
Étiquetage, conditionnement et plan de palettisation sur demande
Où ce produit est utilisé
Industrie du recyclage du plastique
Construction et matériaux
Industrie du papier et de la cellulose
Industrie chimique et pharmaceutique
Industrie du verre et de la céramique
Infrastructure routière et enrobés
Agriculture et amendement des sols
Industrie alimentaire et sucrière
Élevage et désinfection
Traitement de l'eau et des eaux usées
Questions fréquentes
Quel d50 dois-je choisir ?
Le cisaillement disponible dans votre procédé et l'aspect attendu du produit fini décident. Une ligne peinture sur disperseur rapide travaille typiquement en 5–15 µm, une extrudeuse bivis avec des qualités enrobées en 1,5–3 µm, les enduits et mastics en 20–40 µm. Plus fin n'est pas automatiquement mieux : souvent cela n'augmente que la demande en liant et la consommation d'énergie.
Pourquoi demandez-vous aussi le d97 ?
La plupart des réclamations viennent de la coupure haute et non de la moyenne : perforation de film, rayures et perte de brillant en peinture, montée de pression sur filtre — tout cela suit le d97. Deux qualités de même d50 peuvent se comporter très différemment sur ligne à cause de ce seul écart.
Enrobé ou non enrobé ?
En compounds polyoléfine et PVC, en mélange-maître de charge et en systèmes solvantés, la qualité enrobée améliore la dispersion et le taux de charge atteignable. En peinture aqueuse, en mortiers cimentaires et en systèmes réactifs comme le polyuréthane, on préfère le non enrobé : le stéarate peut y gêner le mouillage ou retarder la réticulation.
Le taux d'enrobage est-il figé à 1 % ?
Non. La quantité d'acide stéarique nécessaire est proportionnelle à la surface spécifique : un gramme couvre environ 400–450 m² en monocouche. Une qualité à 4 m²/g demande environ 0,9 %, une ultrafine à 9 m²/g peut demander jusqu'à 2 %. Un sous-enrobage donne des agglomérats, un sur-enrobage du plate-out et des outillages encrassés.
En quoi la prise d'huile influence-t-elle ma décision d'achat ?
Le liant, le plastifiant ou la résine absorbés par la charge constituent le poste le plus cher de la formule. L'écart entre une qualité à 16 g/100 g et une autre à 22 g/100 g selon ISO 787-5 modifie le coût à la tonne même à prix au kilogramme identique. Comparez sur le coût total de formulation, pas sur le prix de la charge.
Pourquoi la blancheur diffère-t-elle dans notre laboratoire ?
La mesure de blancheur est très sensible à la méthode. Le Ry selon ISO 2469 et le L* du CIE Lab ne sont pas le même nombre ; la pression de pastillage, l'humidité de l'échantillon et l'étalonnage de l'appareil décalent le résultat de plusieurs points. Un critère d'acceptation doit préciser la norme et la préparation d'échantillon, pas seulement la valeur.
Faut-il préférer le PCC au GCC ?
Si le goulot d'étranglement de la formule est l'opacité, le volume ou la surface spécifique, le carbonate de calcium précipité a l'avantage. Si c'est le coût, le taux de charge ou la demande en liant, le carbonate naturel broyé convient mieux. Beaucoup de formules papier et peinture emploient les deux, avec des rôles distincts.
Le carbonate de calcium peut-il remplacer la chaux ?
Non, leurs fonctions diffèrent. La chaux éteinte porte le pH d'une suspension au-delà de 12 et neutralise vite ; le carbonate de calcium se situe vers pH 9 et offre un tamponnage lent et auto-limité. Là où le risque de surdosage est inacceptable, on utilise le carbonate ; là où il faut une remontée de pH rapide et forte, la chaux.
Proposez-vous des qualités alimentaires et pharmaceutiques ?
Comme additif alimentaire, le carbonate de calcium porte le code E 170 et ses critères de pureté, dont les limites en métaux lourds, sont fixés par la réglementation ; l'usage pharmaceutique suit la monographie de pharmacopée applicable. Ces qualités exigent un flux de production, un conditionnement et une certification distincts : le besoin doit donc être annoncé dès le départ.
Comment obtenir un échantillon et un appui technique ?
Transmettez-nous votre formule cible, la spécification de la charge actuellement utilisée et les équipements de la ligne : nous expédions la qualité correspondante avec la courbe granulométrique complète et le bulletin d'analyse. Nous convenons à l'avance des paramètres à mesurer lors du premier essai — couple, viscosité, brillant, valeurs mécaniques — et analysons les résultats avec les retours reçus via le contact.
Échantillon et dosage pour ce procédé
Décrivez votre usage actuel et votre objectif ; notre équipe technique reviendra avec une spécification adaptée et un dosage de départ.