
Applications
Industrie du verre et de la céramique
Le carbonate de calcium comme source de CaO dans le mélange verrier : tolérance aux impuretés, granulométrie et effet sur la couleur.
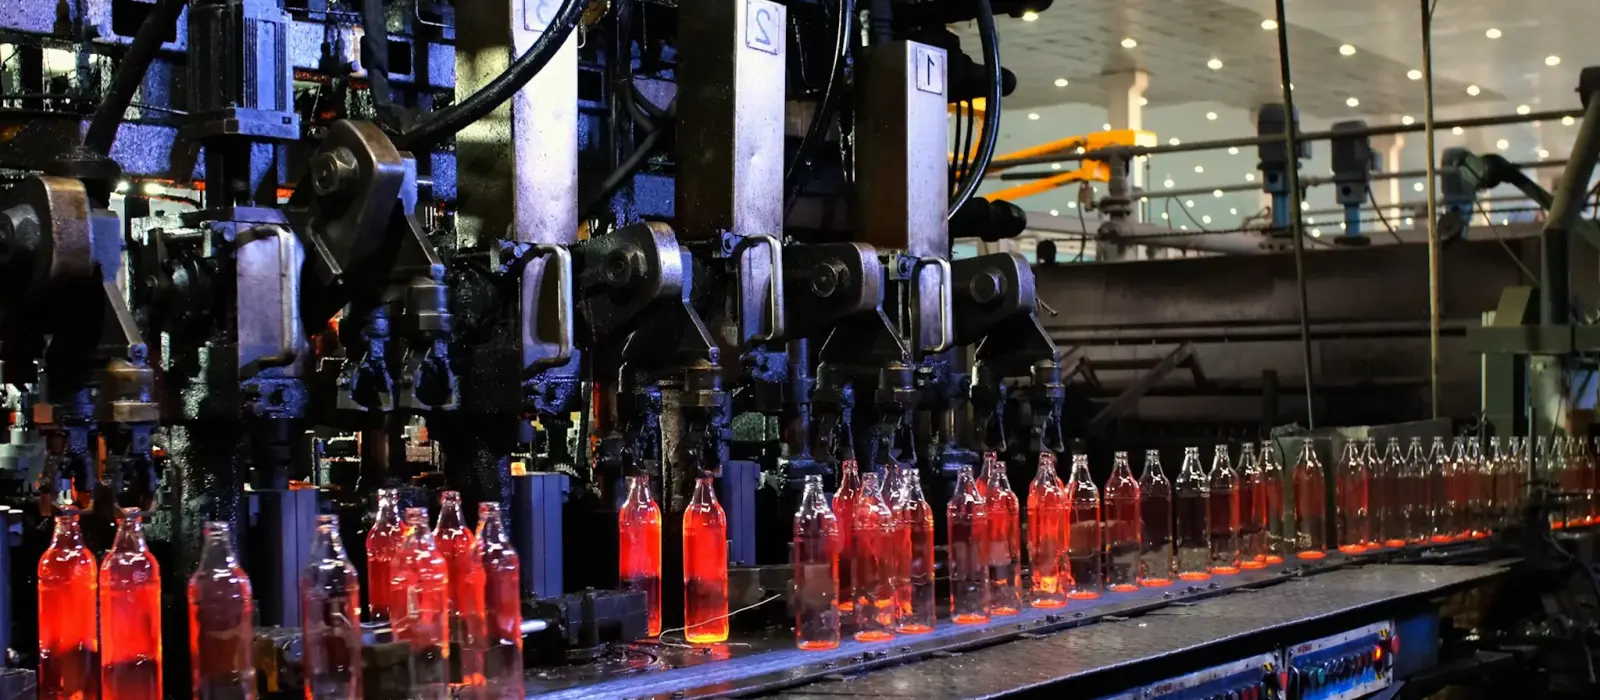
Aperçu
En verrerie et en céramique, le carbonate de calcium n'est pas une charge : c'est la source d'oxyde qui construit la chimie même du produit. Le verre sodocalcique contient 8,5 à 12 % massiques de CaO, et c'est ce CaO qui rend le verre résistant à l'eau. Sans lui, le système silicate de sodium devient en pratique un matériau soluble — du verre soluble. Le calcaire entre dans la composition verrière pour la durabilité chimique, non pour alléger la facture.
En céramique, la calcite fait tout autre chose. Elle se décompose vers 800–900 °C à la cuisson et la chaux libérée réagit avec la métakaolinite issue des argiles et la silice libre pour former de l'anorthite (CaAl₂Si₂O₈) et, localement, de la wollastonite (CaSiO₃). Ces phases cristallines stabilisent le retrait de cuisson d'un tesson de faïence, maîtrisent la porosité et abaissent la dilatation hygrique — c'est ce qui évite le tressaillage de l'émail des mois plus tard. La même matière première intervient dans deux mécanismes bien distincts.
Cette page traite de la décision plutôt que du produit : pourquoi la tolérance en Fe₂O₃ se resserre pour tel type de verre et pas pour tel autre, comment la granulométrie commande la vitesse de fusion et l'apparition des cordes, pourquoi la finesse de la calcite évite l'éclatement de chaux, et quelle mesure induit en erreur en production. Pour les données techniques de la matière première elle-même, voir carbonate de calcium naturel.
Pourquoi la tolérance est si étroite dans une composition verrière
Le verre est le seul matériau industriel incapable de cacher le fer de ses matières premières. En verre creux incolore (flint), le Fe₂O₃ total du verre est maintenu entre 0,03 et 0,05 % ; en float extra-clair et en verre solaire, la cible descend sous 0,010 %. Comme le calcaire représente 8 à 12 % massiques de la composition, chaque centième de point de fer supplémentaire dans le calcaire se traduit par environ un millième de point dans le verre. Le chiffre est petit, mais à cette échelle il décide de tout : la teinte verdâtre, le décalage de quelques nanomètres en longueur d'onde dominante et la perte de rendement mesurable en verre solaire viennent de là.
C'est aussi la mesure la plus trompeuse. Une valeur unique de Fe₂O₃ sur un certificat ne dit rien de la valence que prend le fer dans le bain. Fe³⁺ absorbe dans l'ultraviolet et le bleu et donne une teinte jaunâtre, tandis que Fe²⁺ absorbe très fortement vers 1050 nm. Le second n'est pas qu'un problème de couleur : quand Fe²⁺ augmente, la transmission infrarouge du bain chute, la chaleur reste en surface, la sole se refroidit, la convection faiblit et la capacité de tirée baisse. Le défaut ressemble alors à un problème de four et non de matière première ; on le poursuit au réglage des brûleurs sans jamais le trouver. À quoi s'ajoute le sélénium et le cobalt de décoloration : un coût, et une perte de transmission lumineuse.
Le deuxième piège est que l'analyse chimique ne montre pas la minéralogie. La FX donne une moyenne, or dans le verre le défaut est produit par un grain isolé, pas par la moyenne. Les grains de chert ou de quartz libre grossiers contenus dans le calcaire ne se dissolvent pas dans le temps de séjour et se transforment directement en infondus. De même, Cr₂O₃ et NiO créent des points vert-noir dès quelques ppm, et leur origine n'est le plus souvent pas la roche mais les mâchoires de concasseur, les pièces d'usure de broyeur et les points de transfert de bande. L'évaluation d'une matière première est donc indissociable du circuit de préparation côté mine et enrichissement du minerai.
La troisième difficulté est granulométrique, et elle joue dans les deux sens. Un calcaire trop grossier se dissout tard ; il subsiste autour du grain partiellement fondu une zone localement riche en CaO qui engendre cordes et infondus. Trop fin, il génère des poussières à la manutention, est entraîné au-dessus de la flamme vers le régénérateur à l'enfournement et augmente la charge de poussières comme le risque de colmatage. Côté céramique, la logique s'inverse : un grain de calcite grossier ne réagit pas complètement à la cuisson, laisse de la chaux libre dans le tesson, et des mois plus tard cette chaux capte l'humidité de l'air, s'hydrate et fait éclater un cratère en surface. C'est pourquoi la même matière première exige des finesses opposées dans les deux industries.
Ce que le calcaire fait réellement dans la composition et dans le tesson
Dans une composition verrière, le calcaire est la source principale de CaO et partage ce rôle, dans la plupart des usines, avec la dolomie qui apporte à la fois CaO et MgO. Le CaO relève la résistance hydrolytique, la dureté de surface et la durabilité chimique — mais le bénéfice n'est pas linéaire. Au-delà d'environ 12 % de CaO dans le verre, la dévitrite (Na₂O·3CaO·6SiO₂) et la wollastonite germent plus facilement et le verre devient court : la viscosité varie plus brutalement avec la température et la fenêtre de formage se referme. Sur une ligne de verre creux, cela se lit en criques froides au moule et en épaisseur de fond instable. En pratique, porter MgO dans la plage 3,5–4 % (typique du float) casse la tendance à la dévitrification et rouvre la plage de travail.
Une spécification ne s'écrit pas sous la forme d'un unique « calcaire qualité verre » : elle se déduit du verre visé. Pour le verre creux incolore, Fe₂O₃ ≤ 0,05 % dans le calcaire convient à la plupart des fours. Pour le float extra-clair et le verre solaire, la limite tombe à ≤ 0,012 %, ce qui suppose une exploitation sélective, des stocks séparés et une ligne de broyage dédiée. À l'inverse, en verre vert et ambré, 0,15 à 0,30 % de fer n'est pas seulement toléré : il entre dans le calcul de la charge colorante. Le même matériau peut être refusé ici et préféré là ; ce qui tranche, c'est le procédé, pas la roche.
La granulométrie est l'autre moitié de la spécification. La cible usuelle en composition verrière est 0,1–0,8 mm, avec un passant à 0,1 mm limité à 5 % et un refus à 1,0 mm limité à 2 %. Cette plage est dictée par le sable : lorsque la distribution du calcaire s'approche de celle du sable, la composition ne ségrège ni au transport ni en silo, et la recette pesée est bien celle qui entre au four. La calcination s'achève dans le tapis de composition vers 800–900 °C et libère près de 44 % de la masse de CaCO₃ sous forme de CO₂. Cette perte fixe le rendement composition-verre, mais elle soulève aussi le tapis et alimente la germination des bulles, contribuant à l'affinage au sulfate.
Côté céramique, la calcite n'est pas un fondant mais un bâtisseur de phases. Un tesson poreux de faïence monocuisson (monoporosa) en contient 6 à 15 % en masse. À un pic de 1100–1140 °C, la formation d'anorthite rend le retrait quasi indépendant de la température — seul moyen pratique de tenir la tolérance dimensionnelle sur un cycle rapide de 35 à 50 minutes. La même phase cale l'absorption d'eau dans la plage exigée par le groupe BIII de l'EN 14411 (> 10 %) et, plus important encore, abaisse la dilatation hygrique du tesson. Si l'émail n'est pas tressaillé au bout de six ans, la raison tient rarement à l'émail : elle tient à l'anorthite qui le porte. Pour cela, le refus de calcite au tamis 63 μm doit rester ≤ 2 %, c'est-à-dire sans grain grossier susceptible de laisser de la chaux libre.
Dans les recettes d'émaux et de frittes, CaCO₃ est à la fois source de CaO et agent de matité : à forte charge en CaO, des cristaux de wollastonite ou d'anorthite précipitent au refroidissement et donnent une surface mate soyeuse, tout en augmentant dureté et résistance chimique. La limite est le dégagement gazeux — en cuisson rapide, un grain de calcite à décomposition tardive libère son CO₂ alors que l'émail est déjà visqueux et laisse une piqûre. Autour de l'usine, la chimie du calcium revient une seconde fois : l'injection de sorbant sec à base de chaux éteinte est la réponse standard aux SOx, HF et HCl des fumées de four verrier, procédé traité à part du côté traitement des fumées.
Plages de fonctionnement
| Paramètre | Valeur | |
|---|---|---|
| CaCO₃ dans le calcaire | ≥ 97,0 % | CaO 54,3–55,5 % |
| Fe₂O₃ — verre creux incolore | ≤ 0,05 % | Fe₂O₃ total du verre 0,03–0,05 % |
| Fe₂O₃ — extra-clair / solaire | ≤ 0,012 % | Cible dans le verre < 0,010 % |
| Cr₂O₃ + NiO | ≤ 10 ppm | Points vert-noir ; usure des concasseurs |
| Granulométrie — composition | 0,1–0,8 mm | < 0,1 mm ≤ 5 % ; > 1,0 mm ≤ 2 % |
| Silice libre / chert | Traces | Origine principale des infondus |
| Humidité à la livraison | ≤ 0,3 % | Écoulement en silo et précision de pesée |
| Perte au feu (PF) | 43,0–44,0 % | Rendement composition-verre ≈ 0,83 |
| CaO dans le verre | 8,5–12,0 % mass. | > 12 % : risque de dévitrification |
| Calcination dans le tapis | 800–900 °C | CaCO₃ → CaO + CO₂ |
| Calcite dans le tesson | 6–15 % mass. | Monoporosa ; formation d'anorthite |
| Finesse de calcite — céramique | Refus 63 μm ≤ 2 % | Évite l'éclatement de chaux |
CaCO₃ dans le calcaire
≥ 97,0 %
CaO 54,3–55,5 %
Fe₂O₃ — verre creux incolore
≤ 0,05 %
Fe₂O₃ total du verre 0,03–0,05 %
Fe₂O₃ — extra-clair / solaire
≤ 0,012 %
Cible dans le verre < 0,010 %
Cr₂O₃ + NiO
≤ 10 ppm
Points vert-noir ; usure des concasseurs
Granulométrie — composition
0,1–0,8 mm
< 0,1 mm ≤ 5 % ; > 1,0 mm ≤ 2 %
Silice libre / chert
Traces
Origine principale des infondus
Humidité à la livraison
≤ 0,3 %
Écoulement en silo et précision de pesée
Perte au feu (PF)
43,0–44,0 %
Rendement composition-verre ≈ 0,83
CaO dans le verre
8,5–12,0 % mass.
> 12 % : risque de dévitrification
Calcination dans le tapis
800–900 °C
CaCO₃ → CaO + CO₂
Calcite dans le tesson
6–15 % mass.
Monoporosa ; formation d'anorthite
Finesse de calcite — céramique
Refus 63 μm ≤ 2 %
Évite l'éclatement de chaux
Étapes d'application
- 01
Définir le verre visé et l'historique des défauts
Une spécification s'écrit à rebours du produit. Verre creux incolore, bouteilles vertes, float, verre solaire extra-clair et tesson poreux de faïence correspondent à cinq jeux de tolérances distincts. La première étape consiste à poser trois chiffres par écrit : le pourcentage de CaO du produit visé, la limite haute acceptable en Fe₂O₃ et la cible colorimétrique — longueur d'onde dominante et transmission lumineuse sous 4 mm. Sans ces trois chiffres, une discussion sur la matière première dégénère en discussion de prix.
La deuxième donnée d'entrée est l'historique des défauts. Quel défaut a dominé les six derniers mois : infondus, cordes, bulles ou dérive de teinte ? Si les infondus et les cordes dominent, le problème est très probablement granulométrique et minéralogique ; si la dérive de teinte domine, il est du côté du fer et du redox. Changer de matière première avant d'avoir fait ce tri ne résout généralement rien : cela déplace le défaut. Discuter du type de verre, du type de four et de l'historique avant de demander des échantillons fait donc gagner du temps — un échange avec notre équipe technique commence par ces trois points.
- 02
Validation chimique et minéralogique du gisement
La FX établit CaCO₃, MgCO₃, SiO₂, Al₂O₃, Fe₂O₃, K₂O + Na₂O et la perte au feu ; la DRX recherche quartz libre, chert et minéraux argileux. L'analyse chimique donne une moyenne, or en verrerie c'est un grain isolé qui fait le défaut. On tamise donc un échantillon représentatif de 3 à 5 kg, on examine la fraction grossière à la loupe binoculaire et on étudie séparément le refus de séparation magnétique. Cent ppm de chert dans un lot restent invisibles sur un certificat mais représentent des dizaines d'infondus par poste.
Cr₂O₃ et NiO se mesurent en ppm, et leur origine n'est presque jamais la roche mais le circuit de préparation : mâchoires, marteaux, blindages de broyeur, points de transfert. Spécification de matière première et métallurgie des pièces d'usure s'évaluent donc ensemble. Un matériau issu de la même carrière peut être excellent pour l'industrie du papier et de la cellulose en blancheur et en finesse, et totalement inadapté à une composition verrière sur le plan granulométrique ; les deux industries demandent l'inverse l'une de l'autre.
- 03
Accorder la distribution granulométrique à la composition
On superpose la courbe granulométrique du calcaire à celle du sable. L'objectif est que les deux courbes se suivent ; plus l'écart est grand, plus la ségrégation s'installe sur les convoyeurs, en silo et à l'enfourneuse. Dès que la ségrégation commence, un système de pesée parfaitement réglé ne sert plus à rien : la recette est pesée juste et arrive fausse au four. Le signe de terrain, c'est une teinte et un taux de défauts qui oscillent au cours d'un même poste sur un four à réglages constants.
L'homogénéité est une grandeur mesurable. Sur des prélèvements en sortie de mélangeur et au point d'enfournement, on suit l'écart-type du CaO ; dans une composition bien conduite il reste sous 0,15 point de pourcentage absolu. On surveille également le comportement pulvérulent de la fraction fine : dès que la part sous 0,1 mm dépasse 5 %, l'entraînement de composition au-dessus de la flamme vers le régénérateur et la montée de la charge de poussières suivent.
- 04
Calcul de composition : équilibrer CaO, MgO et perte au feu
Le calcul part de la composition de verre visée. On place CaO dans la plage 8,5–12 % et MgO vers 1–2 % en verre creux, 3,5–4 % en float ; la répartition entre calcaire et dolomie découle de l'intersection de ces deux cibles. Le facteur de conversion du calcaire en CaO est d'environ 0,56 : 100 kg de calcaire apportent 56 kg de CaO au four et envoient 44 kg de CO₂ à la cheminée. Le rendement composition-verre tourne donc autour de 0,83, et stocks, silos et transports se planifient sur ce chiffre.
Un apport carbonaté ne fournit pas qu'un oxyde, il fournit aussi un gaz. Le CO₂ dégagé soulève le tapis de composition, alimente la germination des bulles dans le bain et contribue à l'affinage au sulfate. C'est pourquoi introduire le CaO directement sous forme de chaux vive — malgré l'économie d'énergie théorique — n'est pas la pratique standard. La comparaison est parlante : en sidérurgie et métallurgie, la même source de calcium sert de formateur de laitier, et là Fe₂O₃ n'est pas un défaut mais le plus souvent un composant neutre. Ce qui fixe la spécification, c'est le procédé, pas le matériau.
- 05
Mesurer et suivre le comportement à la fusion
Un essai en four à gradient est mené au laboratoire avec le calcaire candidat, et l'on mesure le temps nécessaire à la clarification complète de la composition. Un décalage de 0,2 mm sur la taille moyenne modifie sensiblement ce temps ; c'est là qu'apparaît la différence entre deux matériaux de chimie identique. L'essai compte non seulement la durée mais aussi le nombre de bulles résiduelles et de grains non dissous.
En production, les indicateurs sont la longueur du tapis d'écume, l'écart de température sole-voûte, le comptage d'infondus et de cordes par unité produite, et la mesure colorimétrique du verre (longueur d'onde dominante, %Fe²⁺/ΣFe). La baisse de la température de sole quand le fer monte est un schéma classique, régulièrement pris pour un problème de four et non de matière première, ce qui déclenche des interventions inutiles sur les brûleurs. Données colorimétriques et thermiques doivent donc figurer sur un même tableau, pas dans deux rapports distincts.
- 06
La calcite dans le tesson : finesse et maîtrise de l'anorthite
La calcite du mélange de pâte est broyée par voie humide en broyeur à boulets avec les argiles et le feldspath ; l'objectif est un refus inférieur à 2 % au tamis de 63 μm. Une hausse de ce refus n'est pas un simple chiffre : c'est une réclamation à venir. Un grain de calcite grossier qui ne réagit pas complètement à la cuisson laisse de la chaux libre dans le tesson ; cette chaux capte l'humidité en quelques semaines, se dilate et fait sauter un cratère en surface. Comme le défaut apparaît sur le chantier et non à l'usine, et des mois plus tard, c'est la catégorie de défaut la plus coûteuse qui soit.
La validation repose sur trois mesures : retrait de cuisson et distribution dimensionnelle, absorption d'eau (EN ISO 10545-3) et dilatation hygrique à l'autoclave. Si la formation d'anorthite est achevée à un pic de 1100–1140 °C sur un cycle de 35 à 50 minutes, la courbe de retrait présente un plateau horizontal en fonction de la température de pic. Ce plateau est la seule marge de sécurité qui empêche la dispersion inévitable de ±10 °C dans le four de se transformer en défaut de calibre.
- 07
CaCO₃ côté émail, engobe et fritte
Dans une recette d'émail, CaCO₃ apporte le CaO au bain de fusion : à faible taux il augmente brillance et dureté, à taux élevé des cristaux de wollastonite ou d'anorthite précipitent au refroidissement et donnent une texture mate soyeuse. La qualité d'un émail mat tient à une distribution de taille de cristaux resserrée, ce qui impose de régler ensemble le régime de refroidissement et la finesse du CaCO₃. Le CaO relève par ailleurs la résistance aux acides et aux détergents, ce qui en fait un paramètre de performance direct en salle de bains et en cuisine.
La limite est le dégagement gazeux. En cuisson rapide, un grain de calcite à décomposition tardive libère son CO₂ alors que la surface de l'émail est déjà visqueuse et laisse une piqûre. La réponse habituelle est un broyage plus fin et un rééquilibrage de la fraction frittée ; dans les recettes critiques, la wollastonite est retenue comme source de CaO sans dégagement gazeux, mais l'écart de prix ne se justifie que là où le problème est démontré.
- 08
Autour de l'usine : fumées et effluents d'émaillage
Les fumées d'un four verrier transportent des SOx issus de l'affinant sulfaté et du soufre du combustible, ainsi que HF et HCl provenant des matières premières. La réponse courante est l'injection de sorbant sec de Ca(OH)₂ entre 140 et 200 °C en amont du filtre à manches. Le point de vigilance : si les poussières de filtre retournent à la composition, elles doivent aussi être comptées comme apport de calcium et de sulfate, faute de quoi la recette dérive en silence. À forte consommation, alimenter un hydrateur sur site en chaux vive réduit le coût par unité de matière active.
Côté céramique, les eaux de lavage de l'atelier d'émaillage et les filtrats de presse sont chargés en matières en suspension, en traces de zinc et de plomb et en colorants. Correction de pH à la chaux, décantation et recyclage d'une partie des boues dans la pâte sont des pratiques établies ; le calcul de dose et le comportement des boues suivent la même logique qu'en traitement des eaux et des eaux usées. La chimie du calcium travaille ainsi en trois points reliés d'une même usine : la composition, la cheminée et la station d'épuration.
Produits utilisés dans ce domaine



Questions fréquentes
Quelle est la limite en Fe₂O₃ pour un calcaire verrier ?
Il n'existe pas de limite unique : c'est le verre visé qui la fixe. Pour le verre creux incolore, ≤ 0,05 % dans le calcaire convient à la plupart des fours ; pour le float extra-clair et le verre solaire, elle descend à ≤ 0,012 %. En verre vert et ambré, 0,15 à 0,30 % de fer est toléré et même intégré au calcul de la charge colorante.
Peut-on utiliser directement de la chaux vive (CaO) à la place du calcaire ?
En théorie cela économise l'énergie de calcination ; en pratique on ne le fait pas. Le CaO capte humidité et CO₂ au stockage, s'hydrate et se recarbonate partiellement : la composition dérive, le mélange s'agglomère, les poussières et les contraintes de sécurité augmentent. De plus, le CO₂ issu du carbonate soulève le tapis et participe à l'affinage ; sans ce gaz, l'élimination des bulles change de comportement.
Pourquoi la granulométrie du calcaire doit-elle suivre celle du sable ?
Quand les deux distributions s'écartent, la composition ségrège sur les convoyeurs, en silo et à l'enfourneuse. Passé ce point, la précision de la pesée n'a plus d'importance : la recette est pesée juste mais entre au four dans de mauvaises proportions. Le signe classique est une teinte et un taux de défauts qui oscillent au cours d'un même poste, four à réglages constants.
Plus de CaO signifie-t-il toujours un verre plus durable ?
Non, au-delà d'un seuil l'effet s'inverse. Au-dessus d'environ 12 %, dévitrite et wollastonite germent plus facilement, le verre devient court et la fenêtre de formage se resserre. Sur une ligne de verre creux, cela se traduit par des criques froides au moule et une épaisseur de fond instable ; porter MgO à 3,5–4 % casse cette tendance.
Le MgO du calcaire est-il nuisible au verre ?
Non, c'est une variable à maîtriser. MgO réduit la tendance à la dévitrification et élargit la plage de travail ; le float vise de toute façon 3,5–4 %. Ce qui compte n'est pas la présence de MgO mais sa variation d'un lot à l'autre : si la part de dolomie n'est pas stable, la courbe de viscosité se déplace.
D'où viennent les points vert-noir dans le verre ?
Le plus souvent de Cr₂O₃ et NiO à quelques ppm. L'origine tient davantage au circuit de préparation qu'à la roche : mâchoires de concasseur, marteaux, blindages de broyeur, points de transfert de bande. La parade consiste à traiter ensemble la spécification matière et le choix des métallurgies d'usure, et à placer la séparation magnétique aux transferts critiques et non seulement en fin de ligne.
Pourquoi la chaux éclate-t-elle dans un carreau céramique, et comment l'éviter ?
Un grain de calcite grossier n'ayant pas totalement réagi à la cuisson laisse de la chaux libre dans le tesson ; en quelques semaines ou mois, cette chaux capte l'humidité, s'hydrate, gonfle et fait sauter un cratère en surface. La prévention tient à un seul chiffre : le refus de calcite au tamis de 63 μm doit rester sous 2 %. Une hausse du refus en sortie de broyeur ne se voit pas dans le rapport qualité, mais se paie en réclamation des mois plus tard.
Comment l'augmentation de calcite agit-elle sur l'absorption d'eau en faïence ?
Plus de calcite, c'est plus de porosité issue de la décomposition du CaCO₃ et un réseau d'anorthite plus rigide : l'absorption d'eau monte. En faïence murale c'est le sens recherché — le groupe BIII de l'EN 14411 exige déjà plus de 10 % — mais la résistance à la rupture et l'accord émail-tesson posent une limite haute ; la plage pratique est de 6 à 15 %.
Les piqûres d'émail ont-elles un rapport avec la calcite ?
Souvent, oui. En cuisson rapide, un grain de calcite à décomposition tardive libère son CO₂ alors que la surface de l'émail est déjà visqueuse, et le trou se fige avant de se refermer. Broyage plus fin, part frittée plus élevée, ou passage à la wollastonite sans dégagement gazeux dans les recettes critiques sont les réponses éprouvées.
Un même calcaire peut-il servir en verrerie et en céramique ?
Si la chimie convient, oui — mais pas à la même granulométrie. Une composition verrière demande un matériau grossier de 0,1 à 0,8 mm ; un tesson céramique demande un matériau fin avec un refus à 63 μm sous 2 %. En pratique, une même carrière alimente les deux produits, mais les lignes de broyage et de criblage sont séparées et le contrôle du fer est aligné sur l'exigence verrière.
Échantillon et dosage pour ce procédé
Décrivez votre usage actuel et votre objectif ; notre équipe technique reviendra avec une spécification adaptée et un dosage de départ.