
Uygulama Alanları
Cam ve Seramik Sanayii
Cam harmanında CaO kaynağı olarak kalsiyum karbonat; safsızlık toleransı, tane boyutu ve renk etkisi.
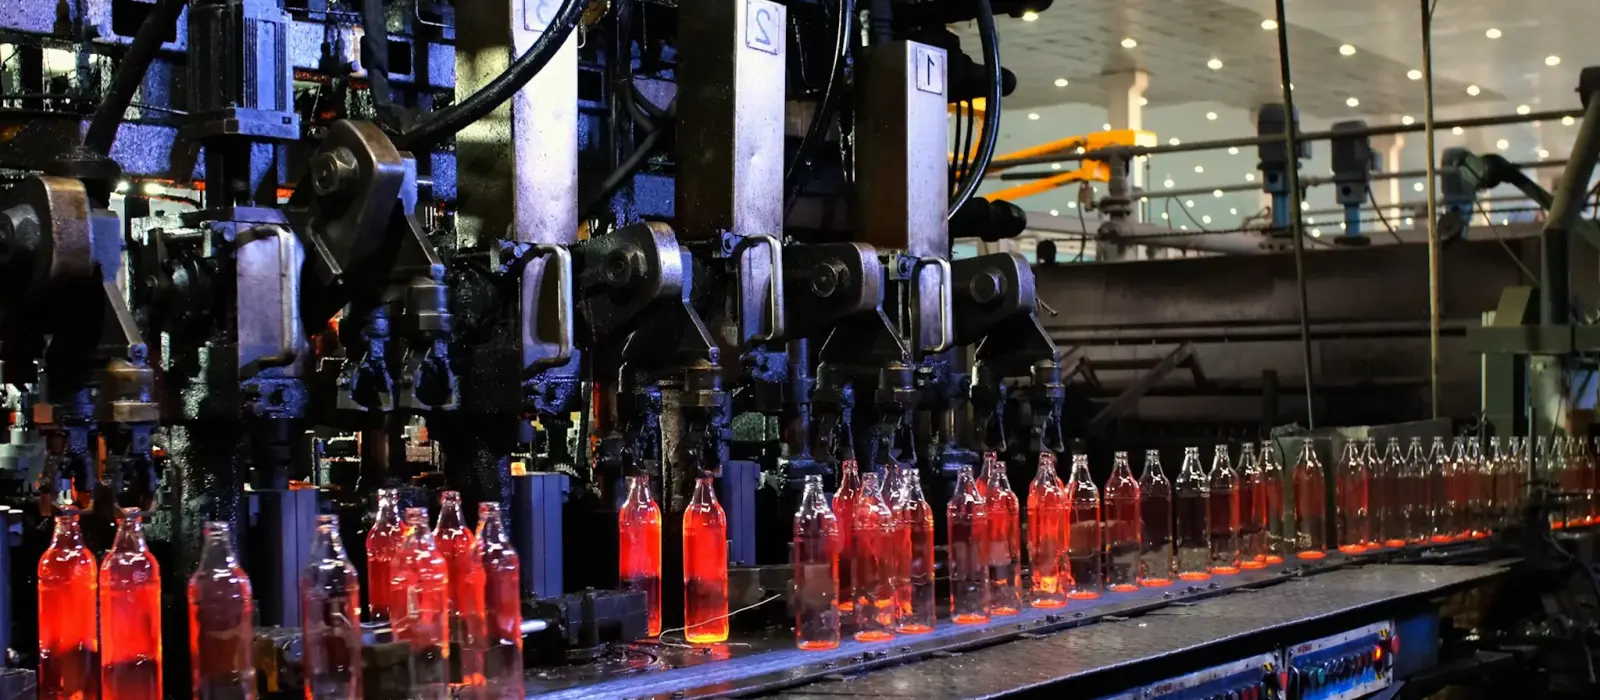
Genel bakış
Cam ve seramikte kalsiyum karbonat bir dolgu maddesi değil, bünyenin kimyasını kuran ana oksit kaynağıdır. Soda-kireç-silika camda CaO ağırlıkça %8,5–12 aralığında bulunur ve camı suya karşı dayanıklı kılan asıl bileşendir. CaO olmadan sodyum silikat sistemi pratikte suda çözünen bir malzemeye — su camına — dönüşür. Yani kireç taşı harmana kimyasal dayanım için girer, harman maliyetini ucuzlatmak için değil.
Seramikte kalsit bambaşka bir iş yapar. Pişirim sırasında 800–900 °C civarında bozunur; açığa çıkan CaO, kilden gelen metakaolin ve serbest silisle tepkiyerek anortit (CaAl₂Si₂O₈) ve yer yer volastonit (CaSiO₃) oluşturur. Bu kristal fazlar duvar karosu bünyesinde pişme çekmesini sabitler, gözenekliliği kontrollü tutar ve nem genleşmesini düşürerek sırın aylar sonra çatlamasını (crazing) engeller. Aynı hammadde, iki sektörde iki ayrı mekanizmanın parçasıdır.
Bu sayfa ürünü değil kararı anlatıyor: Fe₂O₃ toleransı hangi cam tipinde neden daralır, tane boyutu ergime hızını ve kordon oluşumunu nasıl belirler, kalsit inceliği kireç patlamasını neden önler, hangi ölçüm sahada yanıltır. Kaynak malzemenin kendi teknik verileri için doğal kalsiyum karbonat sayfasına bakabilirsiniz.
Toleransın cam harmanında neden bu kadar daraldığı
Cam, hammaddesindeki demiri saklayamayan tek endüstriyel malzemedir. Renksiz (flint) şişe camında bünyedeki toplam Fe₂O₃ tipik olarak %0,03–0,05 aralığında tutulur; düşük demirli float ve solar camda hedef %0,010'un altındadır. Kalkerin harmandaki payı ağırlıkça %8–12 olduğu için kalkerdeki her 0,01 puanlık demir artışı cama yaklaşık 0,001 puan olarak yansır. Sayı küçüktür ama bu ölçekte belirleyicidir: yeşilimsi bir ton, dominant dalga boyunda birkaç nanometrelik kayma ve solar camda ölçülebilir verim kaybı buradan doğar.
Sahada en çok yanıltan ölçüm de budur. Analiz sertifikasındaki tek bir Fe₂O₃ değeri demirin cam içindeki hangi değerlikte durduğunu söylemez. Fe³⁺ ultraviyoleyi ve mavi ucu tutup sarımsı bir ton verirken, Fe²⁺ yaklaşık 1050 nm'de çok güçlü soğurma yapar. Bu ikincisi yalnız renk sorunu değildir: Fe²⁺ artınca camın kızılötesi geçirgenliği düşer, ısı üstte kalır, küvet dibi soğur, konveksiyon zayıflar ve fırının ergitme kapasitesi azalır. Kusur, hammadde değil fırın sorunu gibi görünür; brülör ayarıyla kovalanır ve bulunamaz. Ayrıca demiri örtmek için kullanılan selenyum ve kobalt hem maliyet hem ışık geçirgenliği kaybı demektir.
İkinci yanıltıcı nokta kimyasal analizin mineralojiyi göstermemesidir. XRF size ortalamayı verir; oysa camda kusuru yapan ortalama değil tek tanedir. Kalker içindeki çört veya iri serbest kuvars taneleri fırın süresinde çözünmez ve doğrudan taş (stone) kusuruna dönüşür. Aynı şekilde Cr₂O₃ ve NiO ppm düzeyinde bile yeşil-siyah nokta yapar; kaynağı çoğu zaman taşın kendisi değil, kırıcı çeneleri, öğütücü aşınma parçaları ve bant transfer noktalarıdır. Bu yüzden hammadde değerlendirmesi maden ve cevher zenginleştirme tarafındaki hazırlama hattından ayrı düşünülemez.
Üçüncü zorluk tane boyutundadır ve iki yönlü çalışır. Kalker çok iriyse geç çözünür; kısmen erimiş tane çevresinde yerel olarak CaO'ca zengin bir bölge kalır, bu da kordon (cord) ve taş üretir. Çok inceyse harman taşınırken tozur, şarj sırasında alev üstünden rejeneratöre sürüklenir, baca tozu yükünü ve tıkanmayı artırır. Seramik tarafında sorun tersine döner: orada iri kalsit tanesi pişirimde tam tepkimeye giremez, bünyede serbest CaO bırakır ve bu CaO aylar sonra atmosferden nem çekip hidratlaşarak yüzeyde kraterleşme — kireç patlaması — yapar. Aynı hammaddenin iki sektörde birbirine zıt incelik istemesinin sebebi budur.
Kalkerin harmanda ve seramik bünyede üstlendiği rol
Cam harmanında kalker CaO'nun ana kaynağıdır ve bu görevi çoğu tesiste dolomitle paylaşır: dolomit hem CaO hem MgO getirir. CaO camın hidrolitik direncini, yüzey sertliğini ve kimyasal dayanımını yükseltir; ancak faydası doğrusal değildir. Bünyede CaO %12'yi aştığında devitrit (Na₂O·3CaO·6SiO₂) ve volastonit çekirdeklenmesi kolaylaşır, cam «kısalır» — yani viskozitenin sıcaklıkla değişimi dikleşir ve şekillendirme penceresi daralır. Şişe hattında bu, kalıpta soğuk kırılma ve dip kalınlık sapması olarak görünür. Pratikte MgO'yu %3,5–4 bandına taşımak (float camda tipik) devitrifikasyon eğilimini kırar ve çalışma aralığını geri açar.
Spesifikasyon tek bir «cam kalitesi kalker» tanımıyla yazılamaz; hedef cama göre türetilir. Renksiz şişe camı için kalkerde Fe₂O₃ ≤ %0,05 çoğu fırında çalışır. Düşük demirli float ve solar cam için sınır ≤ %0,012 seviyesine iner ve bu, ocak içinde seçici üretim, ayrı stok ve ayrı öğütme hattı gerektirir. Buna karşılık yeşil ve amber şişede %0,15–0,30 demir yalnızca tolere edilmez, renk şarjının bir parçası olarak hesaba katılır. Aynı ocaktan çıkan malzeme birinde reddedilirken diğerinde tercih edilebilir; belirleyen şey taş değil, prosestir.
Tane boyutu spesifikasyonun ikinci yarısıdır. Cam harmanı için tipik hedef 0,1–0,8 mm bandıdır; 0,1 mm altı ≤ %5, 1,0 mm üstü ≤ %2 tutulur. Bu bandın seçilme sebebi kumdur: kalkerin dağılımı kum dağılımına yakın olduğunda harman taşınırken ve siloda beklerken segregasyona uğramaz, tartılan reçete ile fırına giren reçete birbirini tutar. Kalsinasyon harmanın içinde 800–900 °C civarında tamamlanır; CaCO₃ kütlesinin yaklaşık %44'ünü CO₂ olarak bırakır. Bu gaz kaybı harman-cam verimini belirlediği gibi, harman battaniyesini kabartarak ve ergiyikte kabarcık çekirdeklenmesini besleyerek sülfat esaslı arıtmaya (fining) da katkı verir.
Seramik tarafında kalsit bir ergitici değil, faz kurucudur. Tek pişirim gözenekli duvar karosu (monoporoza) bünyesinde ağırlıkça %6–15 kalsit kullanılır. 1100–1140 °C tepe sıcaklıkta anortit oluşumu bünyenin çekmesini neredeyse sıcaklıktan bağımsız hâle getirir; bu, 35–50 dakikalık hızlı pişirim çevrimlerinde boyut toleransını tutturmanın tek pratik yoludur. Aynı faz su emmeyi EN 14411 BIII sınıfının istediği bandda (>%10) sabitler ve — asıl kritik nokta — bünyenin nem genleşmesini düşürür. Sırın altı yıl sonra çatlamıyorsa bunun sebebi çoğunlukla sır değil, bünyedeki anortittir. Bunu sağlamak için kalsitin 63 μm elek bakiyesinin ≤ %2 olması, yani serbest CaO bırakacak iri tane kalmaması gerekir.
Sır ve frit reçetelerinde CaCO₃ hem CaO kaynağı hem de mat doku üreticisidir: yüksek CaO yüklemesinde soğuma sırasında volastonit veya anortit kristalleri çökerek ipeksi mat yüzeyi verir, aynı zamanda sırın sertliğini ve kimyasal direncini artırır. Sınır, gaz çıkışıdır — hızlı pişirimde geç bozunan kalsit tanesi sır zaten viskozlaşmışken CO₂ salar ve iğne deliği (pinhole) bırakır. Tesisin çevresinde ise kalsiyum kimyası ikinci kez devreye girer: cam fırınının baca gazındaki SOx, HF ve HCl için sönmüş kireç ile kuru sorbent enjeksiyonu standart çözümdür ve bu, baca gazı arıtma tarafında ayrıca ele alınan bir prosestir.
Çalışma aralıkları
| Parametre | Değer | |
|---|---|---|
| Kalkerde CaCO₃ | ≥ %97,0 | CaO 54,3–55,5 % |
| Fe₂O₃ — renksiz şişe camı | ≤ %0,05 | Camda toplam Fe₂O₃ 0,03–0,05 % |
| Fe₂O₃ — düşük demirli / solar cam | ≤ %0,012 | Camda hedef < 0,010 % |
| Cr₂O₃ + NiO | ≤ 10 ppm | Yeşil-siyah nokta; kırıcı aşınması kaynaklı |
| Tane boyutu — cam harmanı | 0,1–0,8 mm | < 0,1 mm ≤ %5; > 1,0 mm ≤ %2 |
| Serbest silis / çört | Eser | Taş (stone) kusurunun ana kaynağı |
| Nem — sevkiyat | ≤ %0,3 | Silo akışı ve tartım hassasiyeti |
| Kızdırma kaybı (LOI) | %43,0–44,0 | Harman → cam verimi ≈ 0,83 |
| Camda CaO | %8,5–12,0 ağ. | > %12: devitrifikasyon riski |
| Kalsinasyon — harman içinde | 800–900 °C | CaCO₃ → CaO + CO₂ |
| Seramik bünyede kalsit | %6–15 ağ. | Monoporoza; anortit oluşumu |
| Kalsit inceliği — seramik | 63 μm bakiye ≤ %2 | Kireç patlamasını önler |
Kalkerde CaCO₃
≥ %97,0
CaO 54,3–55,5 %
Fe₂O₃ — renksiz şişe camı
≤ %0,05
Camda toplam Fe₂O₃ 0,03–0,05 %
Fe₂O₃ — düşük demirli / solar cam
≤ %0,012
Camda hedef < 0,010 %
Cr₂O₃ + NiO
≤ 10 ppm
Yeşil-siyah nokta; kırıcı aşınması kaynaklı
Tane boyutu — cam harmanı
0,1–0,8 mm
< 0,1 mm ≤ %5; > 1,0 mm ≤ %2
Serbest silis / çört
Eser
Taş (stone) kusurunun ana kaynağı
Nem — sevkiyat
≤ %0,3
Silo akışı ve tartım hassasiyeti
Kızdırma kaybı (LOI)
%43,0–44,0
Harman → cam verimi ≈ 0,83
Camda CaO
%8,5–12,0 ağ.
> %12: devitrifikasyon riski
Kalsinasyon — harman içinde
800–900 °C
CaCO₃ → CaO + CO₂
Seramik bünyede kalsit
%6–15 ağ.
Monoporoza; anortit oluşumu
Kalsit inceliği — seramik
63 μm bakiye ≤ %2
Kireç patlamasını önler
Uygulama adımları
- 01
Hedef cam tipinin ve kusur geçmişinin tanımlanması
Spesifikasyon üründen geriye doğru yazılır. Renksiz şişe camı, yeşil şişe, float cam, düşük demirli solar cam ve gözenekli duvar karosu bünyesi birbirinden farklı beş tolerans setine karşılık gelir. İlk adım hedef bünyedeki CaO yüzdesini, kabul edilebilir Fe₂O₃ üst sınırını ve renk hedefini — dominant dalga boyu ve %4 mm'de ışık geçirgenliği — yazılı hâle getirmektir. Bu üç sayı yazılmadan hammadde tartışması bir fiyat tartışmasına dönüşür.
İkinci girdi kusur geçmişidir. Son altı ayda hangi kusur baskın: taş mı, kordon mu, kabarcık mı, renk sapması mı? Taş ve kordon ağırlıklıysa sorun büyük olasılıkla tane boyutu ve mineralojidedir; renk sapması baskınsa demir ve redoks tarafındadır. Bu ayrım yapılmadan hammadde değiştirmek çoğu zaman sorunu çözmez, yalnız yerini değiştirir. Numune talebinden önce cam tipini, fırın tipini ve kusur geçmişini birlikte konuşmak bu yüzden zaman kazandırır — teknik ekibimizle görüşme bu üç başlıkla başlar.
- 02
Kaynağın kimyasal ve mineralojik doğrulaması
XRF ile CaCO₃, MgCO₃, SiO₂, Al₂O₃, Fe₂O₃, K₂O + Na₂O ve kızdırma kaybı belirlenir; XRD ile serbest kuvars, çört ve kil mineralleri aranır. Kimyasal analiz ortalamayı verir, oysa camda kusuru yapan tek tanedir. Bu yüzden 3–5 kg'lık temsili numunede iri fraksiyon elenip stereo mikroskopta taranır ve manyetik ayırma kalıntısı ayrıca incelenir. Bir partide 100 ppm çört, sertifikada görünmez ama vardiya başına onlarca taş kusuru demektir.
Cr₂O₃ ve NiO ppm düzeyinde ölçülür ve kaynağı hemen her zaman taşın kendisi değil hazırlama hattıdır: kırıcı çeneleri, çekiçler, öğütücü astarları, bant transfer noktaları. Bu nedenle hammadde spesifikasyonu ile hattın aşınma malzemesi birlikte değerlendirilir. Aynı ocaktan çıkan bir malzeme kağıt ve selüloz sanayii için parlaklık ve ince tane bakımından mükemmelken cam harmanı için tane boyutu bakımından tamamen uygunsuz olabilir; iki sektörün istediği şey birbirinin tersidir.
- 03
Tane boyutu dağılımının harmanla uyumlandırılması
Kalkerin elek analizi kumun elek analiziyle üst üste konur. Amaç iki eğrinin birbirine yakın seyretmesidir; aralarındaki fark büyüdükçe konveyörde, siloda ve şarj makinesinde segregasyon artar. Segregasyon olduğunda tartım sisteminin doğru çalışması bir şey ifade etmez: reçete doğru tartılır, fırına yanlış girer. Bunun sahadaki işareti sabit ayarla çalışan bir fırında renk ve kusur oranının vardiya içinde salınmasıdır.
Homojenlik ölçülebilir bir büyüklüktür. Karıştırıcı çıkışından ve şarj noktasından alınan numunelerde CaO'nun standart sapması izlenir; iyi çalışan bir harman hattında bu değer mutlak yüzde olarak 0,15 puanın altında kalır. Ayrıca ince fraksiyonun tozuma davranışı kontrol edilir: 0,1 mm altı payın %5'i aşması, harmanın alev üstünden rejeneratöre sürüklenmesini ve baca tozu yükünün artmasını beraberinde getirir.
- 04
Harman hesabı: CaO, MgO ve LOI dengesi
Hesap hedef cam bileşiminden başlar. Camda CaO %8,5–12 bandına, MgO ise şişe camında %1–2, float camda %3,5–4 civarına oturtulur; kalker ile dolomitin payı bu iki hedefin kesişiminden çıkar. Kalkerin CaO'ya dönüşüm oranı yaklaşık 0,56'dır: 100 kg kalker fırına 56 kg CaO verir ve 44 kg CO₂'yi bacaya bırakır. Harman-cam verimi bu yüzden 0,83 dolayındadır ve stok, silo ile sevkiyat planlaması bu sayıya göre yapılır.
Karbonat girdisi yalnızca oksit değil gaz da verir. Açığa çıkan CO₂ harman battaniyesini kabartır, ergiyikte kabarcık çekirdeklenmesini besler ve sülfat esaslı arıtmaya katkı sağlar. Bu yüzden CaO'yu doğrudan yanmış kireç olarak vermek — teorik enerji tasarrufuna rağmen — standart pratik değildir. Karşılaştırma öğreticidir: demir-çelik ve metalurjide aynı kalsiyum kaynağı cüruf yapıcı olarak kullanılır ve orada Fe₂O₃ bir kusur değil çoğu zaman nötr bir bileşendir. Spesifikasyonu belirleyen malzeme değil, prosestir.
- 05
Ergime davranışının ölçülmesi ve izlenmesi
Aday kalkerle laboratuvarda gradyan fırın denemesi yapılır ve harmanın tamamen berraklaştığı süre — batch free time — ölçülür. Kalkerin ortalama tane boyutundaki 0,2 mm'lik bir kayma bu süreyi belirgin biçimde değiştirir; aynı kimyasal analize sahip iki malzeme arasındaki fark burada görünür. Denemede yalnız süre değil, kalan kabarcık sayısı ve çözünmemiş tane sayısı da sayılır.
Sahada izlenen göstergeler köpük battaniyesinin uzunluğu, dip-üst sıcaklık farkı, birim üretimde taş ve kordon sayımı ve camın renk ölçümüdür (dominant dalga boyu, %Fe²⁺/ΣFe). Demir yükseldiğinde dip sıcaklığın düşmesi tipik bir örüntüdür; bu, hammaddeden değil fırından kaynaklanıyor sanılır ve gereksiz brülör müdahalesine yol açar. Bu yüzden renk ve termal veriler ayrı ayrı değil aynı tabloda okunmalıdır.
- 06
Seramik bünyede kalsit: incelik ve anortit kontrolü
Bünye reçetesine giren kalsit, kil ve feldspatla birlikte yaş bilyalı değirmende öğütülür; hedef, 63 μm elek bakiyesinin %2'nin altında kalmasıdır. Bakiyedeki artış tek başına bir sayı değil, gelecekteki bir arıza raporudur: pişirimde tam tepkimeye giremeyen iri kalsit tanesi bünyede serbest CaO bırakır, bu CaO haftalar içinde nem çeker, hacimce genleşir ve yüzeyde krater açar. Kusur fabrikada değil sahada, üstelik aylar sonra ortaya çıktığı için en pahalı kusur tipidir.
Doğrulama üç ölçümle yapılır: pişme çekmesi ve boyut dağılımı, su emme (EN ISO 10545-3) ve otoklavda nem genleşmesi. 1100–1140 °C tepe sıcaklık ve 35–50 dakikalık çevrimde anortit oluşumu tamamlanmışsa çekme eğrisi tepe sıcaklığa karşı yatay bir plato verir; bu plato, fırın boyunca kaçınılmaz olan ±10 °C'lik sapmayı boyut kusuruna çevirmeyen tek güvenlik payıdır.
- 07
Sır, engop ve frit tarafında CaCO₃
Sır reçetesinde CaCO₃ eriyiğe CaO taşır; düşük oranlarda parlaklığı ve sertliği artırır, yüksek oranlarda soğuma sırasında volastonit veya anortit kristalleri çökerterek ipeksi mat doku üretir. Mat sırın kalitesi kristal boyutunun dar dağılımına bağlıdır, bu da soğuma rejiminin ve CaCO₃ inceliğinin birlikte ayarlanmasını gerektirir. Ayrıca CaO, sırın asit ve deterjana karşı direncini yükselttiği için banyo ve mutfak uygulamalarında doğrudan performans parametresidir.
Sınır gaz çıkışıdır. Hızlı pişirimde geç bozunan bir kalsit tanesi, sır yüzeyi zaten viskozlaşmışken CO₂ salar ve iğne deliği bırakır. Çözüm genellikle daha ince öğütme ve fritleme oranının ayarlanmasıdır; kritik reçetelerde CaO kaynağı olarak gaz çıkarmayan volastonit tercih edilir, ancak maliyet farkı bunu ancak sorunun kanıtlandığı yerlerde haklı çıkarır.
- 08
Tesis çevresi: baca gazı ve sırhane atıksuyu
Cam fırınının baca gazı, sülfat esaslı arıtma maddesinden ve yakıt kükürdünden gelen SOx ile hammaddeden gelen HF ve HCl taşır. Yaygın çözüm, torbalı filtre öncesinde 140–200 °C aralığında Ca(OH)₂ ile kuru sorbent enjeksiyonudur. Burada dikkat edilecek nokta, filtre tozunun harmana geri döndürülmesi hâlinde tesise kalsiyum ve sülfat girdisi olarak da sayılması gerektiğidir; aksi hâlde harman reçetesi sessizce kayar. Tüketim yüksekse sönmemiş kireç tesiste hidratöre beslenerek etken madde başına maliyet düşürülür.
Seramik tarafında sırhane yıkama suyu ve pres altı süzüntüsü yüksek askıda katı, çinko-kurşun izleri ve renk yükü taşır. Kireçle pH ayarı, çöktürme ve çamurun bir kısmının bünyeye geri kazanımı standart uygulamadır; dozaj hesabı ve çamur davranışı su ve atıksu arıtma mantığıyla aynıdır. Böylece kalsiyum kimyası tesiste üç ayrı noktada — harmanda, bacada ve arıtmada — birbirine bağlı biçimde çalışır.
Bu alanda kullanılan ürünler



Sıkça sorulan sorular
Cam harmanı için kalkerde Fe₂O₃ üst sınırı nedir?
Tek bir sınır yoktur; hedef cam belirler. Renksiz şişe camında kalkerde ≤ %0,05 çoğu fırında çalışır, düşük demirli float ve solar camda sınır ≤ %0,012 seviyesine iner. Yeşil ve amber şişede %0,15–0,30 demir tolere edilir, hatta renk şarjının parçası olarak hesaba katılır.
Kalker yerine doğrudan sönmemiş kireç (CaO) kullanabilir miyim?
Teoride kalsinasyon enerjisinden tasarruf edilir, pratikte yapılmaz. CaO depoda nem ve CO₂ çekerek kısmen hidratlaşır ve karbonatlaşır; bileşim kayar, harman topaklanır, tozlanma ve iş güvenliği yükü artar. Ayrıca karbonatın verdiği CO₂ harman battaniyesini kabartır ve arıtmaya katkı sağlar; bu gaz olmadan kabarcık giderme davranışı değişir.
Kalkerin tane boyutu neden kumla uyumlu olmalı?
İki malzemenin dağılımı ayrıştığında harman konveyörde, siloda ve şarj makinesinde segregasyona uğrar. O noktadan sonra tartım sisteminin doğruluğu anlamını yitirir: reçete doğru tartılır ama fırına yanlış oranda girer. Sabit ayarlı bir fırında vardiya içinde salınan renk ve kusur oranı bunun tipik işaretidir.
Camda CaO'yu artırmak dayanımı sürekli artırır mı?
Hayır, belli bir noktadan sonra tersine döner. %12'nin üzerinde devitrit ve volastonit çekirdeklenmesi kolaylaşır, cam kısalır ve şekillendirme penceresi daralır. Şişe hattında bu kalıpta soğuk kırılma ve dip kalınlık sapması olarak görünür; MgO'yu %3,5–4 bandına taşımak eğilimi kırar.
Kalkerdeki MgO cam için zararlı mı?
Zararlı değil, kontrol edilmesi gereken bir değişken. MgO devitrifikasyon eğilimini düşürür ve çalışma aralığını açar; float camda zaten %3,5–4 hedeflenir. Kritik olan MgO'nun varlığı değil, partiden partiye dalgalanmasıdır — dolomit payı sabit tutulmadığında viskozite eğrisi kayar.
Camdaki yeşil-siyah noktalar nereden geliyor?
Genellikle ppm düzeyindeki Cr₂O₃ ve NiO'dan. Kaynağı çoğu zaman taşın kendisi değil hazırlama hattıdır: kırıcı çeneleri, çekiçler, değirmen astarları ve bant transfer noktaları. Çözüm hammadde spesifikasyonunu aşınma malzemesi seçimiyle birlikte ele almak ve manyetik ayırmayı hattın sonuna değil kritik transfer noktalarına koymaktır.
Seramik karoda kireç patlaması neden olur, nasıl önlenir?
Pişirimde tam tepkimeye giremeyen iri kalsit tanesi bünyede serbest CaO bırakır; bu CaO haftalar veya aylar içinde nem çekip hidratlaşır, hacimce genleşir ve yüzeyde krater açar. Önlemi tek bir sayıda toplanır: kalsitin 63 μm elek bakiyesi %2'nin altında tutulmalıdır. Öğütme çıkışındaki bakiye artışı kalite raporunda değil, sahada aylar sonra fatura olur.
Duvar karosunda kalsit oranını artırmak su emmeyi nasıl etkiler?
Kalsit arttıkça CaCO₃'ün bozunmasıyla açığa çıkan gözenek ve oluşan anortit kristal ağı bünyeyi daha gözenekli ve daha rijit yapar; su emme yükselir. Duvar karosunda bu istenen yöndür — EN 14411 BIII sınıfı zaten %10 üzerini ister — ancak kırılma mukavemeti ve sırla uyum bir üst sınır koyar; pratik band %6–15 arasıdır.
Sırdaki iğne deliğinin (pinhole) kalsitle ilgisi var mı?
Çoğu zaman vardır. Hızlı pişirimde geç bozunan bir kalsit tanesi, sır yüzeyi zaten viskozlaşmışken CO₂ salar ve delik kapanamadan donar. Daha ince öğütme, fritlenmiş oranın artırılması veya kritik reçetelerde gaz çıkarmayan volastonite geçiş uygulanan çözümlerdir.
Aynı kalkeri hem cam hem seramikte kullanabilir miyim?
Kimyası uygunsa evet, ama aynı tane boyutunda değil. Cam harmanı 0,1–0,8 mm aralığında iri malzeme ister; seramik bünye 63 μm elek bakiyesi %2'nin altında ince malzeme ister. Pratikte aynı ocak iki ürünü besler, ancak öğütme ve elek hatları ayrılır ve demir kontrolü cam tarafına göre sıkılaştırılır.
Bu proses için numune ve dozaj önerisi
Mevcut kullanımınızı ve hedefinizi yazın; teknik ekibimiz uygun spesifikasyon ve başlangıç dozajıyla dönsün.