
Uygulama Alanları
Demir-Çelik ve Metalurji
Cürufta bazikliği kurmak, kükürdü ve fosforu almak için ocak tipine ve şarj kimyasına göre kireç seçimi.
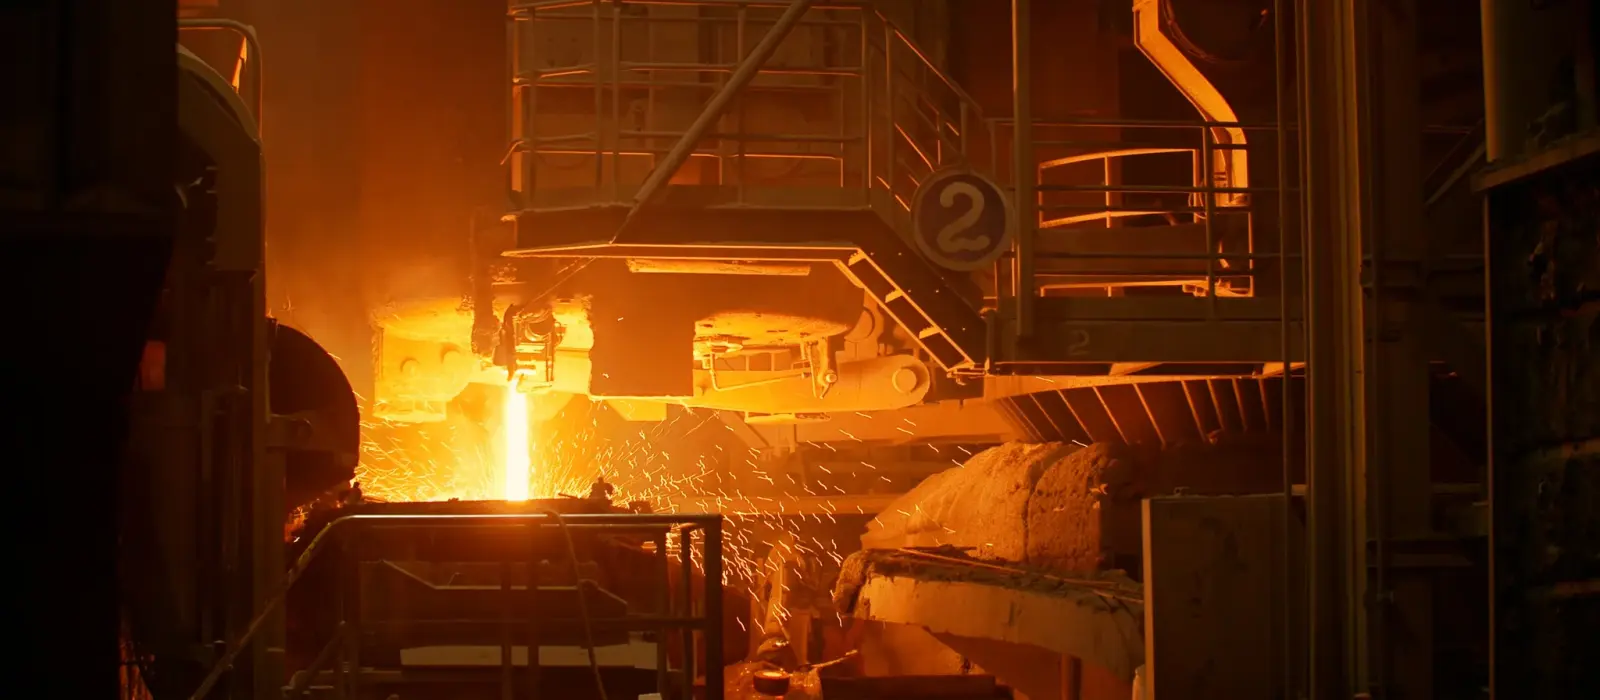
Genel bakış
Çelikhanede kireç bir katkı maddesi değil, cürufun kendisidir. Konvertöre ya da ark ocağına şarj edilen sönmemiş kireç, silisyumun yanmasıyla oluşan SiO₂'yi bağlar, cürufa bazik karakter kazandırır ve fosforu metalden çekip tutabilecek kimyasal ortamı kurar. Bu yüzden kireç kararı bir satın alma kalemi değil, proses kararıdır: hangi bazikliği hedeflediğiniz, hangi tane aralığını şarj ettiğiniz ve kirecin ne kadar hızlı çözündüğü doğrudan döküm analizine yansır.
Bu sayfa demir-çelik prosesini kireç açısından ele alıyor: cüruf bazikliği B2, B3 ve B4 neyi ölçer, BOF ile EAF'ın kireç ihtiyacı neden farklıdır, şarj oranı hangi kütle dengesiyle hesaplanır, MgO doygunluğu refrakter ömrünü nasıl belirler. Verilen sayısal aralıklar tipik işletme değerleridir; kendi cüruf analiziniz, hurda profiliniz ve sıcak metal bileşiminizle doğrulanmak üzere yazılmıştır.
İki nokta baştan söylenmeli. Birincisi, cürufa giren kireç ile cürufta çözünen kireç aynı şey değildir; şarj listesi ile cüruf analizi arasındaki fark çoğu tesiste sessiz bir kayıp olarak yaşanır. İkincisi, aynı cüruf hem metali arıtır hem astarı yer — baziklik, FeO ve MgO üçlüsü aynı anda hem arıtma verimini hem refrakter ömrünü belirler. İyi bir kireç pratiği bu ikisini birbirine karşı değil, birlikte optimize eder.
Aynı cüruf hem metali arıtır hem astarı yer
Çelik üretimi bir arıtma prosesidir: silisyum, fosfor, kükürt ve manganın bir kısmı metalden alınıp cürufa aktarılır. Cürufun bunu yapabilmesi için hem bazik hem akışkan olması gerekir. Ancak akışkan bazik cüruf, MgO-C astarın MgO'sunu da çözer. Astar, cürufun MgO açısından doymamış olduğunu fark eder ve doyana kadar kendini verir. Refrakter tüketiminin büyük kısmı mekanik değil kimyasal aşınmadır; astar reçetesini değiştirmeden önce cüruf reçetesine bakmak gerekir.
İkinci çelişki fosfor ile kükürt arasındadır. Defosforizasyon oksitleyici ortam ister: cürufta %15–25 FeO, görece düşük sıcaklık (1550–1600 °C) ve yüksek baziklik. Desülfürizasyon ise tam tersini ister: FeO %1'in altında, yüksek sıcaklık ve düşük oksijen aktivitesi. Aynı kapta aynı anda ikisini birden en iyi noktaya getiremezsiniz. Bu yüzden kükürt konvertörden önce sıcak metal ön işleminde, konvertörden sonra ise pota fırınında alınır; konvertörün asıl işi fosfordur.
Üçüncü zorluk ölçümün kendisidir. Kireç sertifikasındaki toplam CaO ile cürufa fiilen katkı veren aktif CaO farklı büyüklüklerdir. Aşırı pişmiş bir kirecin kimyasal analizi %93 CaO gösterebilir; ama kristalleri büyüdüğü ve gözenek yapısı kapandığı için cürufta çözünmesi dakikalar yerine üflemenin tamamını alır. Silodaki kireç havadan nem ve CO₂ çekerse kızdırma kaybı yükselir, taşınan aktif madde düşer. Şarj tartısı aynı kalır, cüruf bazikliği düşer — ve neden düştüğü kireç analizine bakılmadıkça anlaşılmaz.
Dördüncüsü çözünme kinetiğidir. Kireç tanesi cürufa girdiğinde yüzeyinde 2CaO·SiO₂ (C2S) kabuğu oluşur; bu bileşiğin ergime noktası 2130 °C, yani çelikhane sıcaklığında katıdır. Kabuk oluştuğu anda tanenin içine giden yol kapanır ve kireç cürufun içinde katı bir ada olarak dolaşmaya başlar. Cüruf analizinde CaO yüksek görünür, ama sıvı fazın gerçek bazikliği hedefin altındadır. Bu yüzden şarjı artırmak her zaman bazikliği artırmaz; bazen yalnızca cüruf hacmini, demir kaybını ve refrakter aşınmasını büyütür.
Kirecin cürufta yaptığı iş ve doğru spesifikasyon
Birincil cüruf yapıcı sönmemiş kireçtir (CaO). Çelikhane için anlamlı spesifikasyon dört başlıkta toplanır: aktif CaO ≥ %92 (EN 459-2 sükroz titrasyonu ya da ASTM C25), kızdırma kaybı ≤ %2, kükürt ≤ %0,05 ve reaktivite t60 ≤ 3 dakika. Bunlardan kükürt çoğu zaman gözden kaçar; oysa kireç, kükürdü almakla görevli malzemedir. Şarjla birlikte gelen her 100 ppm S, düşük kükürtlü kalitelerde pota fırınında vardiya boyunca uğraşacağınız ek bir yüktür.
Tane dağılımı en az kimya kadar belirleyicidir. BOF şarjında 10–40 mm aralığı standarttır: daha ince fraksiyon şarj sırasında baca gazına kapılıp toz toplama sistemine gider, daha iri tane ise üfleme süresi içinde çözünmeye yetişemez. EAF'ta sepet şarjında 10–40 mm, sürekli beslemede 5–25 mm çalışılır. Sıcak metal desülfürizasyonu ve pota enjeksiyonu için ise tam ters uçtaki ürün gerekir: 0–1 mm, d50 40–100 µm ve pnömatik taşımada akışkanlığını koruyan bir kireç.
MgO doygunluğu kirecin ikinci ayağıdır. Dolomitik kireç (CaO·MgO; tipik %55–60 CaO, %35–40 MgO) cürufu MgO açısından doyurur ve astardan MgO çözünmesini durdurur. Doygunluk sabit bir sayı değildir: sıcaklık ve FeO arttıkça MgO çözünürlüğü de yükselir, yani hedef her dökümde biraz kayar. Pratikte BOF cürufunda %8–12, EAF cürufunda %8–14 MgO hedeflenir. Doygunluğun az üstünde kalmak ayrıca ikinci faz partikülleri üretir; bu partiküller cürufu viskozlaştırıp köpüğü ayakta tutar ve BOF'ta cüruf sıçratma pratiğini mümkün kılar.
Şarj hesabı bir kütle dengesidir, katalog değeri değildir. Sıcak metaldeki her %1 Si, bir ton metalde 10 kg Si demektir; bu da 21,4 kg SiO₂ üretir. Hedef B2 = 3,2 için gereken CaO 68,5 kg'dır ve aktif CaO'su %92 olan bir kireçte bu 74,5 kg/t eder. Üzerine hurda kirliliği, cevher gangı, ferroalyaj SiO₂'si ve astar aşınması eklenir; fosforu yüksek şarjlarda B3 düzeltmesi yapılır. Si'si %0,4–0,6 olan tipik bir sıcak metalde kireç şarjı 40–60 kg/t sıvı çeliğe oturur.
Pota metalurjisinde iş tamamen değişir. Beyaz cürufta (CaO–Al₂O₃–SiO₂, FeO+MnO < %1) kükürt dağılım oranı Ls = (S)/[S] 300–1000'e çıkar; konvertör cürufunda aynı büyüklük 2–8 civarındadır. Aradaki iki mertebelik fark bazikliğin değil, oksijen aktivitesinin düşürülmüş olmasının sonucudur. Burada sönmüş kireç kullanılmaz: Ca(OH)₂ yapısındaki kimyasal su sıvı çelikte doğrudan hidrojen kaynağıdır. Sönmüş kirecin çelik tesisindeki yeri sıvı metal değil yan hatlardır — asit turşulama banyolarının nötralizasyonu, baca gazında SO₂ tutma ve çamur şartlandırma.
Çalışma aralıkları
| Parametre | Değer | |
|---|---|---|
| Cüruf bazikliği B2 = CaO/SiO₂ — BOF | 3,0–3,5 | Defosforizasyon hedefi |
| Cüruf bazikliği B2 — EAF | 1,8–2,4 | Köpük kararlılığı belirleyici |
| B4 = (CaO+MgO)/(SiO₂+Al₂O₃) | 1,6–2,2 | DRI/HBI şarjında izlenir |
| Kireç şarj oranı — BOF | 40–60 kg/t sıvı çelik | Sıcak metal Si'sine bağlı |
| Kireç şarj oranı — EAF | 30–50 kg/t | Hurda temizliğine bağlı |
| Dolomitik kireç şarjı | 8–20 kg/t | MgO doygunluğu için |
| Cürufta MgO — BOF / EAF | %8–12 / %8–14 | Doygunluğun hemen üstü |
| Cürufta FeO — defosforizasyon | %15–25 | Oksitleyici cüruf |
| Cürufta FeO — pota beyaz cürufu | FeO+MnO < %1 | İndirgeyici, desülfürizasyon |
| Aktif (kullanılabilir) CaO | ≥ %92 | EN 459-2 sükroz titrasyonu / ASTM C25 |
| Reaktivite t60 | ≤ 3 dk | EN 459-2 ıslak söndürme; yumuşak pişmiş |
| Kireçte S / kızdırma kaybı | ≤ %0,05 / ≤ %2 | Düşük kükürtlü kalitede S ≤ %0,03 |
| Tane boyutu — BOF / EAF sürekli besleme | 10–40 mm / 5–25 mm | Toz kaybı–çözünme dengesi |
| Enjeksiyon kireci | 0–1 mm, d50 40–100 µm | Sıcak metal desülfürizasyonu |
| Kükürt dağılım oranı Ls = (S)/[S] | 300–1000 (LF) / 2–8 (BOF) | Oksijen aktivitesine bağlı |
| Üfleme sonu sıcaklığı — BOF | 1620–1680 °C | 1650 °C üstü fosfor reversiyonu riski |
Cüruf bazikliği B2 = CaO/SiO₂ — BOF
3,0–3,5
Defosforizasyon hedefi
Cüruf bazikliği B2 — EAF
1,8–2,4
Köpük kararlılığı belirleyici
B4 = (CaO+MgO)/(SiO₂+Al₂O₃)
1,6–2,2
DRI/HBI şarjında izlenir
Kireç şarj oranı — BOF
40–60 kg/t sıvı çelik
Sıcak metal Si'sine bağlı
Kireç şarj oranı — EAF
30–50 kg/t
Hurda temizliğine bağlı
Dolomitik kireç şarjı
8–20 kg/t
MgO doygunluğu için
Cürufta MgO — BOF / EAF
%8–12 / %8–14
Doygunluğun hemen üstü
Cürufta FeO — defosforizasyon
%15–25
Oksitleyici cüruf
Cürufta FeO — pota beyaz cürufu
FeO+MnO < %1
İndirgeyici, desülfürizasyon
Aktif (kullanılabilir) CaO
≥ %92
EN 459-2 sükroz titrasyonu / ASTM C25
Reaktivite t60
≤ 3 dk
EN 459-2 ıslak söndürme; yumuşak pişmiş
Kireçte S / kızdırma kaybı
≤ %0,05 / ≤ %2
Düşük kükürtlü kalitede S ≤ %0,03
Tane boyutu — BOF / EAF sürekli besleme
10–40 mm / 5–25 mm
Toz kaybı–çözünme dengesi
Enjeksiyon kireci
0–1 mm, d50 40–100 µm
Sıcak metal desülfürizasyonu
Kükürt dağılım oranı Ls = (S)/[S]
300–1000 (LF) / 2–8 (BOF)
Oksijen aktivitesine bağlı
Üfleme sonu sıcaklığı — BOF
1620–1680 °C
1650 °C üstü fosfor reversiyonu riski
Uygulama adımları
- 01
Cüruf kütle dengesi ve kireç şarj hesabı
Kireç miktarı hedeflenen bazikliğe göre değil, cürufa girecek asidik oksit miktarına göre hesaplanır. Kaynaklar sırayla listelenir: sıcak metaldeki silisyum (her %1 Si → 21,4 kg SiO₂/t), hurdadaki kum ve toprak, cevher veya peletin gangı, ferroalyajlardan gelen SiO₂ ve Al₂O₃, astar aşınmasından gelen MgO. Bu toplam çıkmadan hedef B2'nin sayısal bir anlamı yoktur.
Hesap iki adımlıdır. Önce hedef bazikliğin gerektirdiği CaO bulunur (CaO = B2 × ΣSiO₂), sonra bu miktar kirecin aktif CaO oranına bölünür. %92 aktif CaO'lu bir kireçte 68,5 kg CaO için 74,5 kg ürün gerekir; aktif CaO %86'ya düşmüşse aynı sonuç 80 kg ister. Aradaki 6 kg hiçbir operatör hatası olmadan, doğrudan sertifikadan gelir.
Zincirin başı çelikhanede değil cevher hazırlamadadır. Sinter karışımının bazikliği ve peletin flakslanması maden ve cevher zenginleştirme tarafında ayarlanır; yüksek bazikli sinter, konvertöre giren asidik oksit yükünü baştan düşürür. Şarj hesabını yalnız çelikhaneyle sınırlamak, en ucuz baziklik kaynağını görmezden gelmek olur.
- 02
Kireç spesifikasyonunun tanımlanması ve giriş kontrolü
Sertifika okumanın bir sırası vardır: önce aktif CaO, sonra kızdırma kaybı, sonra kükürt, sonra reaktivite, en sonda tane dağılımı. Toplam CaO tek başına yanıltıcıdır; aşırı pişmiş kireç kimyasal olarak temiz görünürken cürufta çözünmez ve şarj listesinde var olduğu hâlde bazikliğe katkı vermez.
Reaktivite EN 459-2 ıslak söndürme testiyle ölçülür ve t60 ile ifade edilir: 20 °C'deki suyun 60 °C'ye çıkma süresi. Yumuşak pişmiş kireçte t60 üç dakikanın altındadır; altı dakikayı aşan kireç sert pişmiştir ve çelikhanede geç çözünür. Bu test kimyasal analizi değil, kireç fırınının kalibrasyonunu okur — iki tesisin aynı CaO'yla çok farklı davranmasının sebebi genelde buradadır.
Kirecin kimyası hammaddesinden gelir. Fırına giren doğal kalsiyum karbonatın SiO₂, Al₂O₃ ve kükürt profili, çıkan kirecin safsızlık profilini belirler; ocak ya da damar değiştiğinde kireç analizinde de kayma beklenmelidir. Giriş kontrolünde her partiyi değil her kaynağı izlemek genelde yeterlidir; ancak silo bekleme süresi üç-dört haftayı aştığında kızdırma kaybı yeniden ölçülmelidir.
- 03
Sıcak metal ön işlemi — kükürdün konvertörden önce alınması
Yüksek fırın sıcak metalinde kükürt tipik olarak %0,020–0,040 aralığındadır. Konvertör oksitleyici bir kap olduğu için kükürdü etkili biçimde alamaz; almasını beklemek yalnız cüruf hacmini ve demir kaybını büyütür. Bu yüzden kükürt torpido kazanında ya da şarj potasında, KR tipi karıştırıcıyla veya ko-enjeksiyonla alınır.
Ko-enjeksiyonda tipik reçete 0,4–0,8 kg/t magnezyum ile 3–6 kg/t ince kireçtir. Magnezyum kükürdü hızlı düşürür, kireç ise oluşan sülfürü kararlı hâlde bağlayarak reversiyonu engeller ve cürufun sıyrılabilir kalmasını sağlar. Yalnız kireçle çalışıldığında 5–10 kg/t gerekir ve işlem süresi uzar; hangisinin seçileceği magnezyum fiyatı ile potadaki zaman penceresinin karşılaştırılmasıdır.
Burada tane boyutu belirleyicidir: 0–1 mm, d50 40–100 µm ve pnömatik taşımada topaklanmayan bir ürün gerekir. Nem çekmiş kireç lansı ve taşıma hattını tıkar; enjeksiyon kireci ayrı, kapalı ve kuru silo ister. Hedef kükürt genelde %0,005'in, IF ve hat borusu kalitelerinde %0,002'nin altındadır.
- 04
Konvertörde cüruf oluşumu ve defosforizasyon
Kirecin büyük kısmı üflemenin ilk üçte birinde şarj edilir. Erken kireç, silisyumun yanmasıyla oluşan asidik ilk cürufun astara saldırmasını engeller; geç şarj edilen kireç ise çözünmeye vakit bulamaz ve üfleme sonunda katı ada olarak kalır. Şarj zamanlaması, kireç kalitesi kadar sonuç değiştirir.
Defosforizasyon üç koşulu birlikte ister: cürufta %15–25 FeO, B2 ≥ 3,0 ve görece düşük sıcaklık. Sıcaklık 1650 °C'yi aştığında denge tersine döner ve fosfor cüruftan metale geri gelir. Bu yüzden üfleme sonu sıcaklığı, fosfor hedefinin ayrı bir değişkeni değil, doğrudan bir parçasıdır.
Fosfor dağılım oranı Lp = (%P)/[%P] iyi çalışan bir konvertörde 50–150 arasındadır. Bu değer düşükse ilk sorgulanacak şey kireç şarjı değil, cürufun gerçekten sıvı olup olmadığıdır. Çözünmemiş kireç bazikliği kâğıt üzerinde yükseltir ama fosforu almaz; ölçüm ile gerçeklik arasındaki bu fark, çoğu şarj artırma kararının arkasındaki asıl nedendir.
- 05
Ark ocağında köpüklü cüruf ve MgO doygunluğu
EAF'ta hedef baziklik konvertörden düşüktür; tipik B2 1,8–2,4. Sebep kimyasal değil fizikseldir: köpüklü cürufun ark ışığını örtebilmesi için hem viskoz hem akışkan kalması gerekir. Baziklik 2,5'in üzerine çıktığında cüruf kurur, köpük çöker ve ark açığa çıkar; panel ısıl yükü, elektrot tüketimi ve gürültü aynı anda artar.
Köpüğü ayakta tutan şey cürufun içindeki katı ikinci faz partikülleridir. MgO doygunluğunun az üstünde çalışmak (%8–14 MgO) bu partikülleri üretir; doygunluğun altında kalmak hem köpüğü zayıflatır hem astardan MgO çeker. DRI/HBI şarjında Al₂O₃ ve SiO₂ yükseldiği için B4 = (CaO+MgO)/(SiO₂+Al₂O₃) izlenmelidir; bu şarjlarda tek başına B2 sistematik olarak iyimser okur.
Ocaktan çıkan toz ve gaz akımı kirecin bir başka temas noktasıdır. Torbalı filtre öncesinde asidik bileşenlerin tutulması ve sinter tesisi bacasındaki SO₂ giderimi baca gazı arıtma tarafının işidir; orada kullanılan sorbentin inceliği ve reaktivitesi, cüruf kirecinden bambaşka bir spesifikasyondur ve aynı siloya konulmaz.
- 06
Pota fırınında beyaz cüruf ve kükürt giderme
Döküm sırasında konvertör cürufunun potaya taşması, beyaz cürufun önündeki tek büyük engeldir. Taşan her kilogram FeO'lu cüruf potada alüminyumla tüketilir, alaşım maliyetini artırır ve desülfürizasyonu geciktirir. Cüruf tutucu, kalınlık ölçümü ve dökümü erken kesme pratiği burada kireç kalitesi kadar belirleyicidir.
Beyaz cüruf CaO–Al₂O₃–SiO₂ sisteminde, FeO+MnO %1'in altında ve baziklik 2,5–4,0 aralığında kurulur. Bu koşullarda kükürt dağılım oranı Ls 300–1000'e çıkar; konvertörde 2–8 olan aynı büyüklük burada iki mertebe artar. Fark bazikliğin değil, oksijen aktivitesinin düşürülmüş olmasının sonucudur — alüminyumla söndürülmemiş bir potada baziklik ne olursa olsun kükürt inmez.
Potaya giren kireç düşük kükürtlü, düşük kızdırma kayıplı ve kuru olmalıdır. Nemli kireç ya da hidrat, sıvı çelikte hidrojen kaynağıdır; kalın kesitli ürünlerde 1 ppm'lik hidrojen artışı bile pul kusuru riskini büyütür. Kalsiyum aluminat esaslı sentetik cüruflar kirecin yerine değil, kirecin erimesini hızlandırmak için yanında kullanılır.
- 07
Refrakter ömrü ve cüruf sıçratma pratiği
MgO-C astarın ömrü büyük ölçüde cürufun MgO'ya doymuş olup olmamasına bağlıdır. Doymamış cüruf astarı çözer; doymuş cüruf ise yüzeyde koruyucu bir tabaka bırakır. Aynı ocakta cüruf MgO'sunu %6'dan %10'a taşımak, döküm başına refrakter tüketiminde astar reçetesine dokunmadan görülebilir bir fark yaratır.
Konvertörde bu ilke cüruf sıçratma pratiğine dönüşür: döküm sonrası kalan cüruf dolomitik kireçle koyulaştırılır ve azot üflemesiyle astar duvarına sıçratılarak katılaştırılır. İyi uygulanan bir sıçratma pratiği konvertör kampanya ömrünü birkaç bin dökümden on binler mertebesine taşır; kritik değişken, kalan cürufun MgO ve FeO oranı ile üfleme süresidir.
Ancak MgO'yu sınırsız artırmak da çalışmaz. Doygunluğun çok üstünde cüruf viskozlaşır, üfleme sırasında metal-cüruf karışması bozulur, fosfor giderimi düşer ve cüruf tutma sorunları başlar. Doğru pratik doygunluk eğrisinin hemen üstünde kalmak ve sıcaklık ile FeO değiştikçe hedefi kaydırmaktır — sabit bir MgO hedefi, sabit bir kireç dozajı kadar yanıltıcıdır.
- 08
Yan akışlar: cüruf, toz, baca gazı ve atıksu
Çelikhane cürufu atık değil, yönetilmesi gereken bir üründür. Konvertör cürufundaki serbest CaO ve MgO su ile hidratlanıp hacim genişlemesi yaptığı için, cüruf yol dolgusunda ya da beton agregasında kullanılmadan önce üç-altı ay yaşlandırılmalı veya buharla stabilize edilmelidir. Bu adım atlandığında agrega olarak serilen malzeme aylar sonra kabarma yapar ve üst yapıyı kaldırır.
Yüksek fırın granüle cürufu ise öğütüldüğünde çimento yerine geçen bir bağlayıcıdır ve inşaat ve yapı malzemeleri tarafında doğrudan değer üretir. Konvertör cürufu serbest kireci nedeniyle aynı yolu izleyemez; ikisini tek kalemde toplamak hem teknik hem ticari olarak hatalıdır ve çoğu tesiste cüruf gelirinin yarısını görünmez kılar.
Turşulama hatlarının asidik atıksuyu, soğutma suyu blöfü ve tufal çamuru su ve atıksu arıtma tarafında kireçle nötralize edilir; burada kullanılan ürün çelikhane kireci değil, doğrudan dozlanabilen hidrattır. Kendi cüruf analizleriniz ve şarj kayıtlarınızla bir kireç dengesi çıkarmak isterseniz iletişim sayfasından ulaşabilirsiniz.
Bu alanda kullanılan ürünler



Sıkça sorulan sorular
Cüruf bazikliğini B2, B3 ve B4'ten hangisiyle takip etmeliyim?
B2 = CaO/SiO₂ günlük operasyonun ortak dilidir ve tipik konvertör şarjında yeterlidir. Fosforun yüksek olduğu şarjlarda B3 = CaO/(SiO₂+P₂O₅), alüminyumca zengin DRI/HBI şarjlarında ve pota cürufunda ise B4 = (CaO+MgO)/(SiO₂+Al₂O₃) gerçeği daha iyi okur. En pratik yol üçünü de hesaplayıp hangisinin sizin şarjınızda döküm sonucuyla korele olduğunu görmektir.
BOF ile EAF'ın kireç ihtiyacı neden bu kadar farklı?
BOF'ta cüruf, sıcak metaldeki silisyumun yanmasıyla oluşur ve bu SiO₂ yükü büyüktür; ayrıca fosfor giderimi yüksek baziklik ister. EAF'ta SiO₂ hurda kirliliğinden, DRI gangından ve ferroalyajlardan gelir, miktarı daha azdır ve asıl hedef köpük kararlılığıdır. Sonuçta BOF'ta B2 3,0–3,5, EAF'ta 1,8–2,4 çalışılır; kireç şarjı BOF'ta 40–60, EAF'ta 30–50 kg/t civarına oturur.
Toplam CaO ile aktif CaO farkı hesabı ne kadar değiştirir?
Doğrudan değiştirir, çünkü şarj hesabında bölen aktif CaO'dur. Sertifikada %94 toplam CaO yazan ama aşırı pişme ve karbonatlaşma nedeniyle aktif CaO'su %86'ya inmiş bir kireçte aynı bazikliği tutturmak yaklaşık %9 daha fazla şarj ister. Aktif CaO, EN 459-2 ya da ASTM C25 sükroz titrasyonuyla ölçülür ve giriş kontrolünde toplam CaO'nun önüne konmalıdır.
Kireç tane boyutu şarj verimini nasıl etkiler?
İki uçtan da kayıp verirsiniz. 5 mm altı fraksiyon şarj sırasında baca gazına kapılıp toz toplama sistemine gider; tartıda vardır, cürufta yoktur. 40–50 mm üstü iri tane ise üfleme süresi içinde tamamen çözünemez ve katı ada olarak kalır. BOF için 10–40 mm, EAF sürekli beslemesi için 5–25 mm pratik aralıklardır; enjeksiyon uygulamaları ise 0–1 mm ister.
MgO doygunluğu nasıl belirlenir, sabit bir sayı mıdır?
Sabit değildir. MgO'nun cürufta çözünürlüğü hem sıcaklıkla hem FeO ile artar; aynı ocakta üfleme sonu sıcaklığı 30 °C değiştiğinde doygunluk noktası da kayar. Pratikte BOF cürufunda %8–12, EAF'ta %8–14 MgO hedeflenir ve doygunluğun hemen üstünde kalınır. En sağlıklısı kendi cüruf analizlerinizden FeO–sıcaklık–MgO üçlüsüyle bir çalışma haritası çıkarmaktır.
Kükürt ve fosfor neden aynı cürufta birlikte giderilemez?
Çünkü ikisi zıt oksijen ortamı ister. Fosfor oksitlenerek cürufa geçer; bunun için %15–25 FeO ve görece düşük sıcaklık gerekir. Kükürt ise sülfür iyonu olarak geçer; bunun için oksijen aktivitesinin düşük, yani FeO'nun %1'in altında olması gerekir. Bu yüzden kükürt konvertörden önce sıcak metalde, sonrasında ise pota fırınında alınır.
Kireçteki kükürt ve kızdırma kaybı için sınırlar ne olmalı?
Çelikhane kirecinde kükürdün ≤ %0,05, düşük kükürtlü kalitelerde ≤ %0,03 olması beklenir; kireç kükürdü alacak malzeme olduğu için kendi getirdiği kükürt doğrudan ek yüktür. Kızdırma kaybı ≤ %2 olmalıdır; üzerindeki değerler ya eksik kalsinasyonu ya da silodaki nem ve CO₂ alımını gösterir ve her iki durumda da aktif CaO düşmüştür.
Kireç şarjını artırmak bazikliği her zaman artırır mı?
Hayır. Cürufa giren kireç ile cürufta çözünen kireç farklı büyüklüklerdir. Tane yüzeyinde oluşan 2CaO·SiO₂ kabuğu — ergime noktası 2130 °C — çözünmeyi durdurur; şarj artırıldığında analizde CaO yükselir ama sıvı fazın gerçek bazikliği yerinde kalır. Bu noktada yapılacak şey şarjı değil, kirecin reaktivitesini, tane boyutunu ve cürufun akışkanlığını gözden geçirmektir.
Sıvı çelikte sönmüş kireç kullanılabilir mi?
Hayır. Ca(OH)₂ yapısındaki kimyasal su yüksek sıcaklıkta ayrışır ve çeliğe hidrojen verir; kalın kesitli ürünlerde bu doğrudan pul kusuru riskidir. Sönmüş kirecin çelik tesisindeki yeri yan hatlardır: turşulama atıksuyunun nötralizasyonu, baca gazında SO₂ tutma ve arıtma çamurunun şartlandırılması.
Florspat kullanmadan cürufu akışkanlaştırabilir miyim?
Çoğu durumda evet. Florspat C₂S kabuğunu hızlı kırar ama refrakteri de aynı hızla yer ve florür emisyonu getirir. Alternatifler: daha yumuşak pişmiş ve gözenekli kireç kullanmak, tane boyutunu küçültmek, üflemenin erken safhasında FeO'yu bilinçli olarak yüksek tutmak ve kalsiyum aluminat esaslı ergitme yardımcılarıyla çalışmak. Bunlar birlikte uygulandığında florspat tüketimi genelde belirgin biçimde düşer.
Bu proses için numune ve dozaj önerisi
Mevcut kullanımınızı ve hedefinizi yazın; teknik ekibimiz uygun spesifikasyon ve başlangıç dozajıyla dönsün.