
مجالات التطبيق
الحديد والصلب والميتالورجيا
اختيار الجير المناسب حسب نوع الفرن وكيمياء الشحنة لبناء قاعدية الخبث وإزالة الكبريت والفوسفور.
نظرة عامة
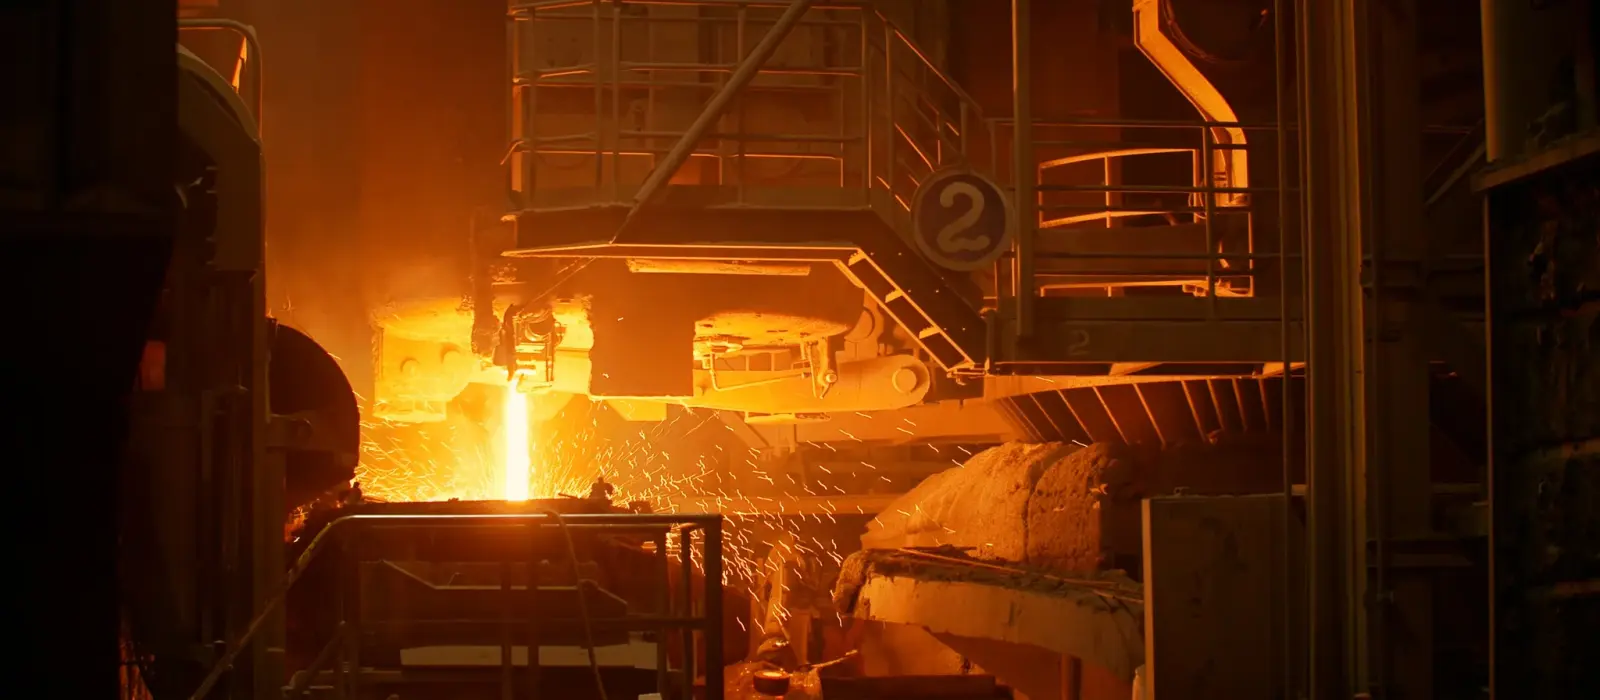
في مصنع الصلب ليس الجير مادة مضافة، بل هو الخبث نفسه. فـالجير الحي الذي يُشحن إلى المحوّل أو إلى فرن القوس الكهربائي يربط SiO₂ الناتج عن أكسدة السيليكون، ويمنح الخبث طابعه القاعدي، ويهيّئ الوسط الكيميائي القادر على سحب الفوسفور من المعدن والاحتفاظ به. لذلك فقرار الجير قرار عملياتي لا بند شراء: فالقاعدية المستهدفة، والمقاس الحبيبي المشحون، وسرعة ذوبان الجير تظهر جميعها مباشرة في تحليل الصبّة.
تتناول هذه الصفحة عمليات الحديد والصلب من زاوية الجير: ماذا تقيس B2 وB3 وB4 فعليًا، ولماذا يختلف احتياج الجير بين المحوّل الأكسجيني وفرن القوس، ومن أي موازنة كتلية يُشتق معدل الشحن، وكيف يحكم تشبّع MgO عمر الحراريات. والنطاقات الرقمية المذكورة قيم تشغيلية نموذجية، كُتبت لتُتحقق من صحتها مقابل تحاليل الخبث لديك وملف الخردة وتركيب المعدن الساخن.
ينبغي قول أمرين منذ البداية. الأول أن الجير المشحون إلى الخبث والجير المذاب فيه ليسا الكمية نفسها؛ والفجوة بين ورقة الشحن وتحليل الخبث تُعاش خسارةً صامتة في أغلب المصانع. والثاني أن الخبث الذي ينقّي المعدن هو نفسه الذي يأكل البطانة — فالقاعدية وFeO وMgO تحدد معًا وفي الوقت نفسه كفاءة التنقية وعمر الحراريات. والممارسة الجيدة للجير تُحسّن الاثنين معًا لا أحدهما على حساب الآخر.
الخبث الذي ينقّي المعدن هو نفسه الذي يأكل البطانة
صناعة الصلب عملية تنقية: يُسحب السيليكون والفوسفور والكبريت وجزء من المنغنيز من المعدن ويُنقل إلى الخبث. ولكي يفعل الخبث ذلك عليه أن يكون قاعديًا وسيّالًا معًا. لكن الخبث القاعدي السيّال يذيب أيضًا MgO الموجود في بطانة MgO-C. فالبطانة تستشعر أن الخبث غير مشبع بـ MgO وتبذل من نفسها حتى يتشبّع. ومعظم استهلاك الحراريات تآكل كيميائي لا ميكانيكي؛ وقبل تغيير تركيبة الطوب يجدر النظر في تركيبة الخبث.
التناقض الثاني بين الفوسفور والكبريت. فإزالة الفوسفور تريد وسطًا مؤكسِدًا: 15–25% FeO في الخبث، وحرارة منخفضة نسبيًا (1550–1600 °C)، وقاعدية عالية. أما إزالة الكبريت فتريد النقيض تمامًا: FeO دون 1%، وحرارة مرتفعة، ونشاط أكسجين منخفض. ولا يمكن بلوغ الأمثل لكليهما في الوعاء نفسه وفي الوقت نفسه. لذلك يُزال الكبريت قبل المحوّل في المعالجة الأولية للمعدن الساخن، وبعده في فرن المغرفة؛ أما شغل المحوّل الحقيقي فهو الفوسفور.
الصعوبة الثالثة هي القياس ذاته. فـ CaO الكلي في شهادة الجير وCaO الفعّال الذي يسهم فعليًا في الخبث كميتان مختلفتان. وقد يُظهر تحليل جير محروق بإفراط 93% CaO، لكنه بتضخّم بلوراته وانغلاق مسامه يستغرق النفخة كاملة ليذوب بدل بضع دقائق. وإذا التقط الجير في الصومعة رطوبة وCO₂ ارتفع الفقد بالحرق وانخفضت المادة الفعّالة لكل طن. يبقى وزن الشحنة كما هو، وتهبط قاعدية الخبث — ويظل سبب الهبوط خفيًا ما لم ينظر أحد في تحليل الجير.
والرابعة حركية الذوبان. فحين تدخل حبيبة الجير إلى الخبث تتكوّن على سطحها قشرة 2CaO·SiO₂ (C2S)؛ وهذا المركّب ينصهر عند 2130 °C، أي أنه صلب عند حرارة صناعة الصلب. وبمجرد انغلاق القشرة ينسدّ الطريق إلى داخل الحبيبة ويسبح الجير في الخبث جزيرةً صلبة. فيبدو CaO مرتفعًا في تحليل الخبث بينما القاعدية الحقيقية للطور السائل دون الهدف. ولهذا لا تؤدي زيادة الشحنة دائمًا إلى رفع القاعدية؛ بل قد تضخّم حجم الخبث وفقد الحديد وتآكل الحراريات فقط.
ما يفعله الجير فعليًا في الخبث والمواصفة المترتبة عليه
المكوّن الأساسي للخبث هو الجير الحي (CaO). وللمصنع الفولاذي تتلخص المواصفة المفيدة في أربعة بنود: CaO الفعّال ≥ 92% (معايرة السكروز حسب EN 459-2 أو ASTM C25)، والفقد بالحرق ≤ 2%، والكبريت ≤ 0.05%، والتفاعلية t60 ≤ 3 دقائق. والكبريت هو الأكثر إغفالًا رغم أن الجير هو المادة المكلّفة أصلًا بإزالة الكبريت. فكل 100 ppm من S تصل مع الشحنة عبء إضافي ستصارعه في فرن المغرفة طوال وردية عند إنتاج الرتب منخفضة الكبريت.
التوزيع الحبيبي لا يقل أهمية عن الكيمياء. ففي شحن المحوّل الأكسجيني يكون النطاق القياسي 10–40 mm: فالمقاسات الأدق يجرفها غاز المداخن أثناء الشحن وتنتهي في نظام إزالة الغبار، والكتل الأخشن لا تكمل ذوبانها خلال النفخة. وفي فرن القوس يُعمل بـ 10–40 mm في الشحن بالسلة و5–25 mm في التغذية المستمرة. أما إزالة كبريت المعدن الساخن والحقن في المغرفة فتحتاج الطرف المقابل تمامًا: 0–1 mm، وd50 بين 40 و100 µm، وجير يحافظ على سيولته في النقل الهوائي.
تشبّع MgO هو الساق الثانية لممارسة الجير. فالجير الدولوميتي (CaO·MgO؛ نموذجيًا 55–60% CaO و35–40% MgO) يُشبع الخبث بـ MgO ويوقف إذابته للمغنيسيا من البطانة. والتشبّع ليس رقمًا ثابتًا: فذوبانية MgO ترتفع مع الحرارة ومع FeO، أي أن الهدف ينزاح من صبّة إلى أخرى. وعمليًا يُستهدف 8–12% MgO في خبث المحوّل و8–14% في خبث فرن القوس. كما يولّد البقاء فوق التشبّع بقليل جسيمات طور ثانٍ تُغلّظ الخبث وتُبقي الرغوة قائمة وتجعل رشّ الخبث في المحوّل ممكنًا.
حساب الشحنة موازنة كتلية لا رقم كتالوج. فكل 1% Si في المعدن الساخن يعني 10 kg Si لكل طن معدن، وهو ما ينتج 21.4 kg من SiO₂. ولهدف B2 = 3.2 يلزم 68.5 kg من CaO، ومع جير فعّاليته 92% تصير 74.5 kg/t. يُضاف إلى ذلك تلوّث الخردة، وشوائب الخام، وSiO₂ الوارد من السبائك الحديدية، وتآكل البطانة؛ وفي الشحنات عالية الفوسفور يُطبَّق تصحيح B3. وفي معدن ساخن نموذجي بنسبة Si من 0.4 إلى 0.6% تستقر شحنة الجير عند 40–60 kg لكل طن صلب سائل.
وفي الميتالورجيا الثانوية يتغير العمل كليًا. ففي الخبث الأبيض (CaO–Al₂O₃–SiO₂، وFeO+MnO دون 1%) يبلغ معامل توزيع الكبريت Ls = (S)/[S] ما بين 300 و1000، بينما القيمة نفسها في خبث المحوّل نحو 2–8. وهذا الفارق بمرتبتين ناتج عن خفض نشاط الأكسجين لا عن القاعدية. ولا مكان هنا لـالجير المطفأ: فالماء المرتبط كيميائيًا في Ca(OH)₂ مصدر هيدروجين مباشر في الصلب السائل. ومكانه في مصنع الصلب ليس المعدن بل التيارات الجانبية — تعديل مياه التخليل الحمضية، والتقاط SO₂ في غاز المداخن، وتكييف الحمأة.
نطاقات التشغيل
| المعامل | القيمة | |
|---|---|---|
| قاعدية الخبث B2 = CaO/SiO₂ — BOF | 3.0–3.5 | هدف إزالة الفوسفور |
| قاعدية الخبث B2 — EAF | 1.8–2.4 | استقرار الرغوة هو الحاكم |
| B4 = (CaO+MgO)/(SiO₂+Al₂O₃) | 1.6–2.2 | تُتابع مع شحنات DRI/HBI |
| شحنة الجير — BOF | 40–60 kg/t صلب سائل | تتبع Si في المعدن الساخن |
| شحنة الجير — EAF | 30–50 kg/t | تتبع نظافة الخردة |
| شحنة الجير الدولوميتي | 8–20 kg/t | من أجل تشبّع MgO |
| MgO في الخبث — BOF / EAF | 8–12% / 8–14% | فوق التشبّع بقليل |
| FeO في الخبث — إزالة الفوسفور | 15–25% | خبث مؤكسِد |
| FeO في الخبث الأبيض بالمغرفة | FeO+MnO < 1% | مُختزِل، لإزالة الكبريت |
| CaO الفعّال | ≥ 92% | معايرة السكروز EN 459-2 / ASTM C25 |
| التفاعلية t60 | ≤ 3 دقائق | إطفاء رطب EN 459-2؛ حرق ليّن |
| الكبريت في الجير / الفقد بالحرق | ≤ 0.05% / ≤ 2% | S ≤ 0.03% للرتب منخفضة الكبريت |
| المقاس — BOF / تغذية مستمرة EAF | 10–40 mm / 5–25 mm | توازن فقد الغبار والذوبان |
| جير الحقن | 0–1 mm، d50 40–100 µm | إزالة كبريت المعدن الساخن |
| توزيع الكبريت Ls = (S)/[S] | 300–1000 (LF) / 2–8 (BOF) | يحدده نشاط الأكسجين |
| حرارة نهاية النفخ — BOF | 1620–1680 °C | خطر ارتداد الفوسفور فوق 1650 °C |
قاعدية الخبث B2 = CaO/SiO₂ — BOF
3.0–3.5
هدف إزالة الفوسفور
قاعدية الخبث B2 — EAF
1.8–2.4
استقرار الرغوة هو الحاكم
B4 = (CaO+MgO)/(SiO₂+Al₂O₃)
1.6–2.2
تُتابع مع شحنات DRI/HBI
شحنة الجير — BOF
40–60 kg/t صلب سائل
تتبع Si في المعدن الساخن
شحنة الجير — EAF
30–50 kg/t
تتبع نظافة الخردة
شحنة الجير الدولوميتي
8–20 kg/t
من أجل تشبّع MgO
MgO في الخبث — BOF / EAF
8–12% / 8–14%
فوق التشبّع بقليل
FeO في الخبث — إزالة الفوسفور
15–25%
خبث مؤكسِد
FeO في الخبث الأبيض بالمغرفة
FeO+MnO < 1%
مُختزِل، لإزالة الكبريت
CaO الفعّال
≥ 92%
معايرة السكروز EN 459-2 / ASTM C25
التفاعلية t60
≤ 3 دقائق
إطفاء رطب EN 459-2؛ حرق ليّن
الكبريت في الجير / الفقد بالحرق
≤ 0.05% / ≤ 2%
S ≤ 0.03% للرتب منخفضة الكبريت
المقاس — BOF / تغذية مستمرة EAF
10–40 mm / 5–25 mm
توازن فقد الغبار والذوبان
جير الحقن
0–1 mm، d50 40–100 µm
إزالة كبريت المعدن الساخن
توزيع الكبريت Ls = (S)/[S]
300–1000 (LF) / 2–8 (BOF)
يحدده نشاط الأكسجين
حرارة نهاية النفخ — BOF
1620–1680 °C
خطر ارتداد الفوسفور فوق 1650 °C
خطوات التطبيق
- 01
الموازنة الكتلية للخبث وحساب شحنة الجير
تُحسب كمية الجير من حِمل الأكاسيد الحمضية الداخل إلى الخبث لا من هدف القاعدية. وتُسرد المصادر بالترتيب: السيليكون في المعدن الساخن (كل 1% Si ← 21.4 kg SiO₂/t)، والرمل والتراب على الخردة، وشوائب الخام أو الكريات، وSiO₂ وAl₂O₃ من السبائك الحديدية، وMgO من تآكل البطانة. وقبل أن يكتمل هذا المجموع لا يحمل هدف B2 أي معنى رقمي.
الحساب من خطوتين. أولًا يُستخرج CaO الذي تتطلبه القاعدية المستهدفة (CaO = B2 × ΣSiO₂)، ثم تُقسم الكمية على نسبة CaO الفعّال في الجير. فمع جير فعّاليته 92% يلزم 74.5 kg منتَج مقابل 68.5 kg من CaO؛ وإذا هبطت الفعّالية إلى 86% كلّفت النتيجة نفسها 80 kg. وهذه الكيلوغرامات الستة الزائدة تأتي من الشهادة مباشرة دون أي خطأ من المشغّل.
بداية السلسلة في تجهيز الخام لا في مصنع الصهر. فقاعدية خلطة السنتر وفلكسة الكريات تُضبطان في جانب التعدين وإثراء الخامات؛ والسنتر عالي القاعدية يخفض منذ البداية حِمل الأكاسيد الحمضية الواصل إلى المحوّل. وحصر حساب الشحنة في مصنع الصهر يعني تجاهل أرخص مصدر للقاعدية لديك.
- 02
تحديد مواصفة الجير وفحص الاستلام
لقراءة الشهادة ترتيب: CaO الفعّال أولًا، ثم الفقد بالحرق، ثم الكبريت، ثم التفاعلية، والتوزيع الحبيبي أخيرًا. فـ CaO الكلي وحده مضلِّل؛ والجير المحروق بإفراط يبدو نظيفًا كيميائيًا لكنه لا يذوب في الخبث ولا يسهم في القاعدية رغم وجوده في ورقة الشحن.
تُقاس التفاعلية باختبار الإطفاء الرطب حسب EN 459-2 وتُعبَّر بـ t60: زمن ارتفاع ماء عند 20 °C إلى 60 °C. والجير اللين الحرق يقلّ عن ثلاث دقائق؛ وما تجاوز ست دقائق فهو محروق بشدة ويتأخر ذوبانه في مصنع الصهر. وهذا الاختبار يقرأ معايرة فرن الجير لا التركيب الكيميائي — وهو غالبًا سبب اختلاف سلوك مصنعين اختلافًا كبيرًا عند رقم CaO نفسه.
كيمياء الجير تأتي من خامته. فملف SiO₂ وAl₂O₃ والكبريت في كربونات الكالسيوم الطبيعية المغذّية للفرن يحدد ملف شوائب الجير الخارج منه؛ وعند تغيّر المحجر أو العِرق يُتوقع انزياح في تحليل الجير أيضًا. وتتبّع كل مصدر بدل كل دفعة يكفي عادةً في فحص الاستلام؛ لكن متى تجاوز مكوث الجير في الصومعة ثلاثة إلى أربعة أسابيع وجبت إعادة قياس الفقد بالحرق.
- 03
المعالجة الأولية للمعدن الساخن — إزالة الكبريت قبل المحوّل
يتراوح الكبريت في معدن الفرن العالي عادةً بين 0.020 و0.040%. ولأن المحوّل وعاء مؤكسِد فإنه لا يزيل الكبريت بفعالية؛ وانتظار ذلك منه لا يزيد سوى حجم الخبث وفقد الحديد. لذلك يُزال الكبريت في عربة التوربيدو أو مغرفة الشحن، بخلّاط من نوع KR أو بالحقن المشترك.
الوصفة النموذجية في الحقن المشترك 0.4–0.8 kg/t مغنيسيوم مع 3–6 kg/t جير ناعم. فالمغنيسيوم يخفض الكبريت سريعًا، والجير يربط الكبريتيد المتكوّن بصورة مستقرة فيمنع الارتداد ويُبقي الخبث قابلًا للكشط. أما العمل بالجير وحده فيحتاج 5–10 kg/t ومعالجة أطول؛ والاختيار بين الطريقين مقارنة بين سعر المغنيسيوم والنافذة الزمنية المتاحة على المغرفة.
المقاس الحبيبي هو الحاسم هنا: 0–1 mm، وd50 بين 40 و100 µm، ومنتَج لا يتكتّل في النقل الهوائي. فالجير الذي التقط رطوبة يسدّ الرمح وخط النقل؛ ولذلك يحتاج جير الحقن صومعة مغلقة وجافة خاصة به. والكبريت المستهدف دون 0.005% عمومًا، ودون 0.002% في رتب IF وأنابيب الخطوط.
- 04
تكوّن الخبث وإزالة الفوسفور في المحوّل
يُشحن معظم الجير في الثلث الأول من النفخة. فالجير المبكر يمنع الخبث الحمضي الأولي الناتج عن أكسدة السيليكون من مهاجمة البطانة؛ أما الجير المتأخر فلا يجد وقتًا للذوبان ويبقى جزيرةً صلبة في نهاية النفخة. وتوقيت الشحن يغيّر النتيجة بقدر ما تغيّرها جودة الجير.
تتطلب إزالة الفوسفور ثلاثة شروط معًا: 15–25% FeO في الخبث، وB2 ≥ 3.0، وحرارة منخفضة نسبيًا. وفوق 1650 °C ينعكس الاتزان ويعود الفوسفور من الخبث إلى المعدن. لذلك ليست حرارة نهاية النفخ متغيّرًا منفصلًا إلى جانب هدف الفوسفور، بل جزءًا مباشرًا منه.
يقع معامل توزيع الفوسفور Lp = (%P)/[%P] بين 50 و150 في محوّل جيد التشغيل. وإذا انخفض فأول ما يُسأل عنه ليس شحنة الجير بل ما إذا كان الخبث سائلًا فعلًا. فالجير غير المذاب يرفع القاعدية على الورق دون أن يسحب الفوسفور؛ وهذه الفجوة بين القياس والواقع هي السبب الحقيقي وراء معظم قرارات زيادة الشحنة.
- 05
الخبث الرغوي وتشبّع MgO في فرن القوس الكهربائي
القاعدية المستهدفة في فرن القوس أدنى منها في المحوّل؛ وتتراوح B2 عادةً بين 1.8 و2.4. والسبب فيزيائي لا كيميائي: فلكي يغطي الخبث الرغوي القوسَ عليه أن يبقى لزجًا وسيّالًا في آن. وفوق 2.5 يجفّ الخبث وتنهار الرغوة وينكشف القوس؛ فيرتفع الحمل الحراري على الألواح واستهلاك الأقطاب والضجيج معًا.
ما يُبقي الرغوة قائمة هو جسيمات الطور الثاني الصلبة داخل الخبث. والعمل فوق تشبّع MgO بقليل (8–14% MgO) يولّد هذه الجسيمات؛ أما البقاء دون التشبّع فيُضعف الرغوة ويسحب MgO من البطانة. وفي شحنات DRI/HBI يرتفع Al₂O₃ وSiO₂ معًا، فينبغي متابعة B4 = (CaO+MgO)/(SiO₂+Al₂O₃)؛ إذ تقرأ B2 وحدها في هذه الشحنات قراءة متفائلة بشكل منهجي.
والغبار والغاز الخارجان من الفرن نقطة تماس أخرى للجير. فالتقاط المكوّنات الحمضية قبل المرشّح الكيسي وإزالة SO₂ من مدخنة السنتر يعودان إلى معالجة غازات المداخن؛ والنعومة والتفاعلية المطلوبتان في تلك المادة الماصة مواصفة مختلفة تمامًا عن جير الخبث، والاثنان لا يتشاركان صومعة واحدة.
- 06
الخبث الأبيض وإزالة الكبريت في فرن المغرفة
انسياب خبث المحوّل إلى المغرفة أثناء الصبّ هو أكبر عائق أمام الخبث الأبيض. فكل كيلوغرام خبث حامل لـ FeO يعبر إلى المغرفة يستهلكه الألمنيوم، فيرفع كلفة السبائك ويؤخر إزالة الكبريت. وحواجز الخبث وقياس سماكته وممارسة إنهاء الصبّ مبكرًا لا تقل أهمية هنا عن جودة الجير.
يُبنى الخبث الأبيض في نظام CaO–Al₂O₃–SiO₂ مع FeO+MnO دون 1% وقاعدية بين 2.5 و4.0. وفي هذه الظروف يصعد معامل توزيع الكبريت Ls إلى 300–1000، بينما القيمة نفسها في المحوّل بين 2 و8. والفارق ناتج عن خفض نشاط الأكسجين لا عن القاعدية — ففي مغرفة لم تُهدّأ بالألمنيوم لن ينخفض الكبريت مهما بلغت القاعدية.
على الجير الداخل إلى المغرفة أن يكون منخفض الكبريت ومنخفض الفقد بالحرق وجافًا. فالجير الرطب أو الهيدرات مصدر هيدروجين في الصلب السائل؛ وفي المقاطع السميكة يكفي ارتفاع 1 ppm في الهيدروجين ليضخّم خطر عيب الرقائق. أما الخبث الاصطناعي القائم على ألومينات الكالسيوم فليس بديلًا عن الجير بل رفيقًا له، يُستخدم لتسريع انصهاره.
- 07
عمر الحراريات وممارسة رشّ الخبث
يتوقف عمر بطانة MgO-C إلى حد بعيد على تشبّع الخبث بـ MgO من عدمه. فالخبث غير المشبع يذيب البطانة، والمشبع يترك طبقة واقية على سطحها. ورفع MgO في الخبث من 6% إلى 10% في الفرن نفسه يُحدث فرقًا مرئيًا في استهلاك الحراريات لكل صبّة دون المساس بتركيبة الطوب إطلاقًا.
وفي المحوّل يتحول هذا المبدأ إلى ممارسة رشّ الخبث: يُغلَّظ الخبث المتبقي بعد الصبّ بالجير الدولوميتي ثم يُرشّ على جدار البطانة بنفخ النيتروجين فيتجمّد عليها. والرشّ المُتقن يرفع عمر حملة المحوّل من بضعة آلاف صبّة إلى عشرات الآلاف؛ والمتغيّران الحاسمان هما نسبتا MgO وFeO في الخبث المتبقي وزمن النفخ.
لكن رفع MgO بلا حدود لا ينجح أيضًا. فبعيدًا فوق التشبّع يصير الخبث لزجًا، ويسوء امتزاج المعدن بالخبث أثناء النفخ، وتنخفض إزالة الفوسفور، وتبدأ مشكلات احتباس الخبث. والممارسة الصحيحة البقاء فوق منحنى التشبّع بقليل وإزاحة الهدف مع تغيّر الحرارة وFeO — فهدف MgO الثابت مضلِّل بقدر جرعة الجير الثابتة.
- 08
التيارات الجانبية: الخبث والغبار وغاز المداخن ومياه الصرف
خبث مصنع الصلب ليس نفاية بل منتَجًا يجب إدارته. ولأن CaO وMgO الحرّين في خبث المحوّل يتماهان ويتمددان عند ملامسة الماء، يجب تعتيق الخبث ثلاثة إلى ستة أشهر أو تثبيته بالبخار قبل استخدامه في أساسات الطرق أو الخرسانة. وإغفال هذه الخطوة يجعل المادة المفروشة بوصفها ركامًا تنتفخ بعد أشهر وترفع الطبقة التي فوقها.
أما خبث الفرن العالي المحبَّب فهو بعد الطحن رابط يحلّ محل الأسمنت ويولّد قيمة مباشرة في جانب مواد البناء والتشييد. ولا يستطيع خبث المحوّل سلوك الطريق نفسه بسبب جيره الحر؛ وجمع الاثنين في بند واحد خطأ تقنيًا وتجاريًا معًا، وهو يُخفي في أغلب المصانع نصف العائد الممكن من الخبث.
ومياه التخليل الحمضية وتصريف مياه التبريد وحمأة القشور تُعادَل بالجير في جانب معالجة المياه ومياه الصرف؛ والمنتج المستخدم هناك ليس جير مصنع الصهر بل هيدرات قابلة للتجريع مباشرة. وإن أردت بناء موازنة جير من تحاليل خبثك وسجلات شحنك فيمكنك الوصول إلينا عبر صفحة الاتصال.
المنتجات المستخدمة في هذا المجال



الأسئلة الشائعة
بأي مؤشر أتابع قاعدية الخبث: B2 أم B3 أم B4؟
B2 = CaO/SiO₂ هي اللغة المشتركة للتشغيل اليومي وتكفي في شحنة محوّل نموذجية. وفي الشحنات عالية الفوسفور تقرأ B3 = CaO/(SiO₂+P₂O₅) قراءة أفضل، أما في شحنات DRI/HBI الغنية بالألومينا وفي خبث المغرفة فـ B4 = (CaO+MgO)/(SiO₂+Al₂O₃) أقرب إلى الواقع. والطريق العملي أن تحسب الثلاثة وترى أيها يرتبط بنتائج الصبّات في خلطتك أنت.
لماذا يختلف احتياج الجير بين المحوّل الأكسجيني وفرن القوس إلى هذا الحد؟
في المحوّل يتكوّن الخبث من أكسدة سيليكون المعدن الساخن، وحِمل SiO₂ هذا كبير؛ كما تتطلب إزالة الفوسفور قاعدية عالية. أما في فرن القوس فيأتي SiO₂ من تلوّث الخردة وشوائب DRI والسبائك الحديدية، وكميته أقل، والهدف الحقيقي استقرار الرغوة. والنتيجة B2 بين 3.0 و3.5 في المحوّل مقابل 1.8–2.4 في فرن القوس، وشحنة جير نحو 40–60 kg/t و30–50 kg/t على التوالي.
كم يغيّر الفرق بين CaO الكلي وCaO الفعّال في الحساب؟
يغيّره مباشرة، لأن المقسوم عليه في حساب الشحنة هو CaO الفعّال. فجير تشهد شهادته بـ 94% CaO كلي لكنه هبط إلى 86% فعّال بفعل الحرق المفرط والكربنة يحتاج نحو 9% شحنة إضافية للقاعدية نفسها. ويُقاس CaO الفعّال بمعايرة السكروز حسب EN 459-2 أو ASTM C25، وينبغي أن يسبق CaO الكلي في فحص الاستلام.
كيف يؤثر مقاس حبيبات الجير في كفاءة الشحن؟
تخسر من الطرفين معًا. فما دون 5 mm يجرفه غاز المداخن أثناء الشحن ويذهب إلى نظام إزالة الغبار — موجود على الميزان وغائب عن الخبث. وما فوق 40–50 mm لا يكمل ذوبانه خلال النفخة ويبقى جزرًا صلبة. والنطاقان العمليان 10–40 mm للمحوّل و5–25 mm للتغذية المستمرة في فرن القوس؛ أما تطبيقات الحقن فتحتاج 0–1 mm.
كيف يُحدَّد تشبّع MgO، وهل هو رقم ثابت؟
ليس ثابتًا. فذوبانية MgO في الخبث ترتفع مع الحرارة ومع FeO معًا، حتى إن تغيّر حرارة نهاية النفخ بمقدار 30 °C في الفرن نفسه يزيح نقطة التشبّع. وعمليًا يُستهدف 8–12% MgO في خبث المحوّل و8–14% في خبث فرن القوس، مع البقاء فوق التشبّع بقليل. والأسلم بناء خريطة تشغيل من تحاليل خبثك تجمع FeO والحرارة وMgO.
لماذا لا يمكن إزالة الكبريت والفوسفور في الخبث نفسه؟
لأن كلًّا منهما يريد وسط أكسجين معاكسًا للآخر. فالفوسفور ينتقل إلى الخبث بالأكسدة، وهذا يحتاج 15–25% FeO وحرارة منخفضة نسبيًا. أما الكبريت فينتقل بصورة أيون كبريتيد، وهذا يحتاج نشاط أكسجين منخفضًا، أي FeO دون 1%. ولهذا يُسحب الكبريت من المعدن الساخن قبل المحوّل ومن الصلب في فرن المغرفة بعده.
ما الحدود المطلوبة للكبريت والفقد بالحرق في الجير؟
في جير مصانع الصلب يُتوقع كبريت ≤ 0.05%، و≤ 0.03% للرتب منخفضة الكبريت؛ وبما أن الجير هو المادة المكلّفة بإزالة الكبريت فإن ما يجلبه بنفسه عبء إضافي مباشر. أما الفقد بالحرق فينبغي ألا يتجاوز 2%؛ والقيم الأعلى تدل إما على تكليس ناقص أو على التقاط رطوبة وCO₂ في الصومعة، وفي الحالتين يكون CaO الفعّال قد انخفض أصلًا.
هل تؤدي زيادة شحنة الجير دائمًا إلى رفع القاعدية؟
لا. فالجير المشحون إلى الخبث والجير المذاب فيه كميتان مختلفتان. وقشرة 2CaO·SiO₂ المتكوّنة على سطح الحبيبة — ودرجة انصهارها 2130 °C — توقف الذوبان؛ فتزيد الشحنة ويرتفع CaO في التحليل بينما تبقى القاعدية الحقيقية للطور السائل في مكانها. والإجراء الصحيح عندئذ ليس زيادة الشحنة بل مراجعة تفاعلية الجير ومقاسه وسيولة الخبث.
هل يمكن استخدام الجير المطفأ في الصلب السائل؟
لا. فالماء المرتبط كيميائيًا في Ca(OH)₂ يتفكك عند الحرارة العالية ويمنح الصلب هيدروجينًا؛ وفي المقاطع السميكة يمثّل ذلك خطر عيب الرقائق مباشرة. ومكان الجير المطفأ في مصنع الصلب هو التيارات الجانبية: تعديل مياه التخليل، والتقاط SO₂ في غاز المداخن، وتكييف حمأة المعالجة.
هل أستطيع تسييل الخبث دون استخدام الفلورسبار؟
في أغلب الحالات نعم. فالفلورسبار يكسر قشرة C₂S سريعًا لكنه يأكل الحراريات بالسرعة نفسها ويجلب انبعاثات فلورية. والبدائل: جير ألين حرقًا وأكثر مسامية، ومقاس حبيبي أصغر، وإبقاء FeO مرتفعًا عمدًا في بداية النفخ، ومساعدات صهر قائمة على ألومينات الكالسيوم. وبتطبيقها معًا ينخفض استهلاك الفلورسبار عادةً انخفاضًا ملحوظًا.
عينة وتوصية جرعة لهذه العملية
صف استخدامك الحالي وهدفك، وسيعود إليك فريقنا الفني بالمواصفة المناسبة وجرعة البدء.