
Области применения
Чёрная металлургия
Подбор извести по типу печи и химии шихты для формирования основности шлака и удаления серы и фосфора.
Обзор
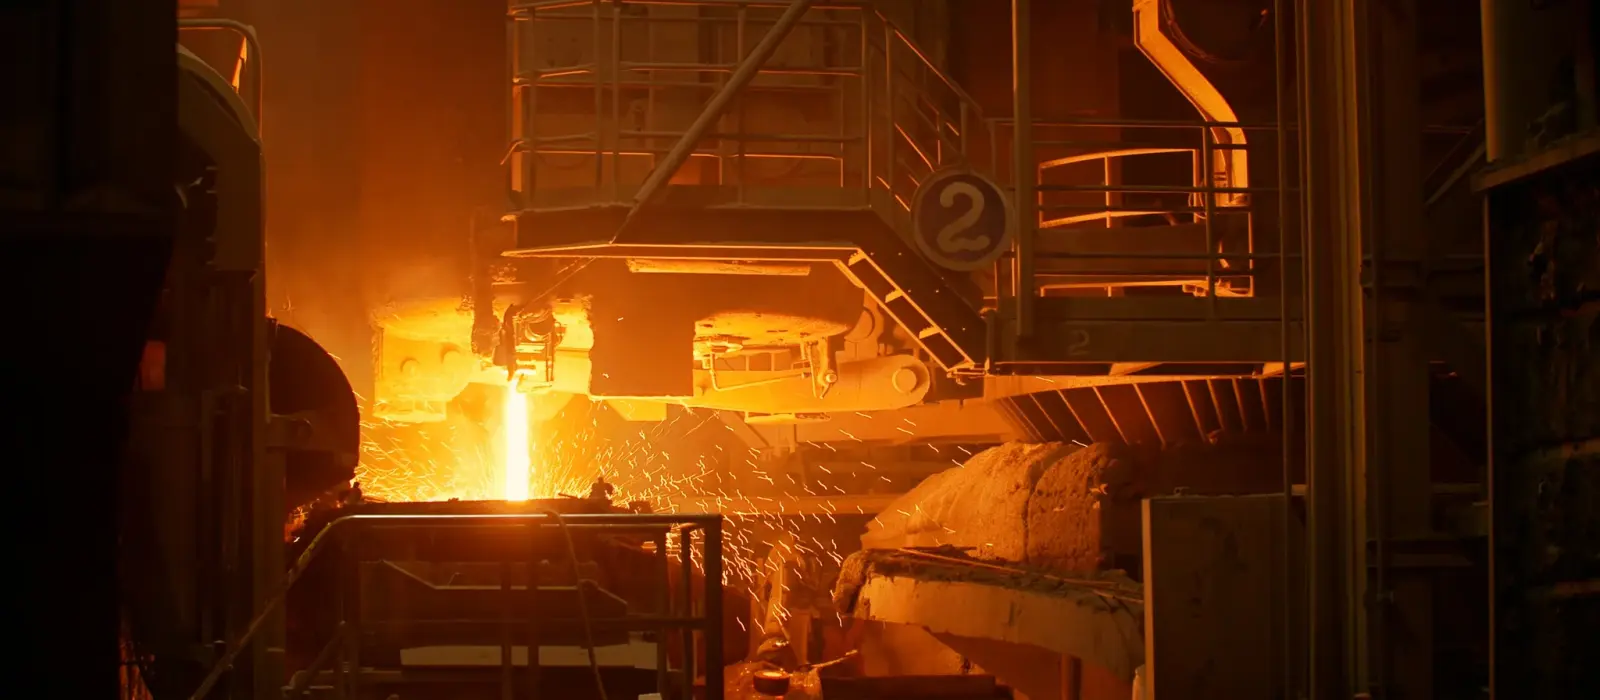
В сталеплавильном цехе известь — не добавка, а сам шлак. Негашёная известь, загружаемая в конвертер или дуговую печь, связывает SiO₂, образующийся при окислении кремния, придаёт шлаку основной характер и создаёт химическую среду, способную вывести фосфор из металла и удержать его. Поэтому решение по извести — не строка в заявке на закупку, а технологическое решение: целевая основность, загружаемая фракция и скорость растворения извести напрямую отражаются в анализе плавки.
Эта страница рассматривает металлургию со стороны извести: что на самом деле измеряют B2, B3 и B4, почему потребность в извести у конвертера и дуговой печи разная, из какого материального баланса выводится удельный расход и как насыщение по MgO определяет стойкость футеровки. Приведённые диапазоны — типовые эксплуатационные значения; они написаны для сверки с вашими анализами шлака, профилем лома и составом чугуна.
Два замечания сразу. Первое: загруженная в шлак известь и растворившаяся в шлаке известь — разные величины; разрыв между шихтовой ведомостью и анализом шлака на большинстве заводов существует как тихая потеря. Второе: тот же шлак, что рафинирует металл, разъедает и футеровку — основность, FeO и MgO одновременно задают и эффективность рафинирования, и срок службы огнеупора. Грамотная практика по извести оптимизирует их вместе, а не одно против другого.
Тот же шлак, что рафинирует металл, разъедает футеровку
Производство стали — это рафинирование: кремний, фосфор, сера и часть марганца выводятся из металла в шлак. Чтобы шлак это делал, он должен быть одновременно основным и жидкоподвижным. Но жидкий основной шлак растворяет и MgO из футеровки MgO-C. Футеровка «видит», что шлак не насыщен по MgO, и отдаёт себя, пока насыщение не наступит. Большая часть расхода огнеупора — химический износ, а не механический; прежде чем менять состав кирпича, стоит посмотреть на состав шлака.
Второе противоречие — между фосфором и серой. Дефосфорация требует окислительной среды: 15–25 % FeO в шлаке, относительно низкой температуры (1550–1600 °C) и высокой основности. Десульфурация требует прямо противоположного: FeO ниже 1 %, высокой температуры и низкой активности кислорода. Вывести оба в оптимум в одном агрегате одновременно невозможно. Поэтому серу снимают до конвертера — на внепечной обработке чугуна, и после него — на агрегате ковш-печь; настоящая работа конвертера — фосфор.
Третья сложность — само измерение. Общий CaO в сертификате и активный CaO, реально работающий в шлаке, — разные величины. Пережжённая известь может показать 93 % CaO, но с укрупнёнными кристаллами и закрытой пористостью она растворяется не за минуты, а всю продувку. Если известь в силосе набрала влагу и CO₂, потери при прокаливании растут, а активное вещество на тонну падает. Масса завалки та же, основность шлака ниже — и почему ниже, остаётся невидимым, пока никто не посмотрит анализ извести.
Четвёртая — кинетика растворения. Когда зерно извести попадает в шлак, на его поверхности образуется оболочка 2CaO·SiO₂ (C2S); это соединение плавится при 2130 °C, то есть при сталеплавильных температурах оно твёрдое. Как только оболочка замкнулась, путь внутрь зерна перекрыт, и известь плавает в шлаке твёрдым островом. В анализе шлака CaO выглядит высоким, а фактическая основность жидкой фазы ниже целевой. Поэтому увеличение завалки не всегда повышает основность; иногда оно лишь увеличивает объём шлака, потери железа и износ футеровки.
Что известь на самом деле делает в шлаке и какая спецификация из этого следует
Основной шлакообразующий материал — негашёная известь (CaO). Для сталеплавильного производства осмысленная спецификация сводится к четырём пунктам: активный CaO ≥ 92 % (титрование сахарозой по EN 459-2 или ASTM C25), потери при прокаливании ≤ 2 %, сера ≤ 0,05 % и реакционная способность t60 ≤ 3 минут. Про серу забывают чаще всего, хотя именно известь отвечает за её удаление. Каждые 100 ppm S, пришедшие с шихтой, — это дополнительная нагрузка, с которой вы будете бороться на ковше-печи всю смену при выплавке низкосернистых марок.
Гранулометрия значит не меньше химии. Для завалки в конвертер стандартный диапазон 10–40 mm: более мелкая фракция уносится отходящими газами при завалке и оседает в газоочистке, а слишком крупные куски не успевают раствориться за продувку. В дуговой печи при бадьевой завалке работают на 10–40 mm, при непрерывной подаче — на 5–25 mm. Для десульфурации чугуна и инжекции в ковш нужен противоположный полюс: 0–1 mm, d50 от 40 до 100 µm и известь, сохраняющая сыпучесть при пневмотранспорте.
Насыщение по MgO — вторая опора известковой практики. Доломитовая известь (CaO·MgO; обычно 55–60 % CaO и 35–40 % MgO) насыщает шлак магнезией и прекращает её растворение из футеровки. Насыщение — не фиксированное число: растворимость MgO растёт с температурой и с содержанием FeO, поэтому цель смещается от плавки к плавке. На практике в конвертерном шлаке целятся в 8–12 % MgO, в шлаке дуговой печи — в 8–14 %. Работа чуть выше насыщения даёт ещё и частицы второй фазы: они загущают шлак, удерживают пену и делают возможным раздув шлака в конвертере.
Расчёт завалки — материальный баланс, а не каталожная цифра. Каждый 1 % Si в чугуне — это 10 kg Si на тонну металла, что даёт 21,4 kg SiO₂. Для целевой B2 = 3,2 требуется 68,5 kg CaO, а при извести с 92 % активного CaO это 74,5 kg/t. Сверху добавляются засорённость лома, пустая порода окатышей, SiO₂ ферросплавов и износ футеровки; на высокофосфористой шихте вводится поправка по B3. При типовом чугуне с 0,4–0,6 % Si расход извести укладывается в 40–60 kg на тонну жидкой стали.
На внепечной обработке задача меняется полностью. В белом шлаке (CaO–Al₂O₃–SiO₂, FeO+MnO ниже 1 %) коэффициент распределения серы Ls = (S)/[S] достигает 300–1000; в конвертерном шлаке та же величина составляет около 2–8. Разница в два порядка возникает из-за снижения активности кислорода, а не из-за основности. Гашёной извести здесь не место: химически связанная вода Ca(OH)₂ — прямой источник водорода в жидкой стали. Её место на металлургическом заводе не металл, а побочные потоки: нейтрализация травильных стоков, улавливание SO₂ в дымовых газах и кондиционирование шлама.
Рабочие диапазоны
| Параметр | Значение | |
|---|---|---|
| Основность шлака B2 = CaO/SiO₂ — конвертер | 3,0–3,5 | Цель дефосфорации |
| Основность шлака B2 — ДСП | 1,8–2,4 | Определяется устойчивостью пены |
| B4 = (CaO+MgO)/(SiO₂+Al₂O₃) | 1,6–2,2 | Контролируют при шихте с DRI/HBI |
| Расход извести — конвертер | 40–60 kg/t жидкой стали | Определяется Si чугуна |
| Расход извести — ДСП | 30–50 kg/t | Определяется чистотой лома |
| Расход доломитовой извести | 8–20 kg/t | Для насыщения по MgO |
| MgO в шлаке — конвертер / ДСП | 8–12 % / 8–14 % | Чуть выше насыщения |
| FeO в шлаке — дефосфорация | 15–25 % | Окислительный шлак |
| FeO в белом ковшевом шлаке | FeO+MnO < 1 % | Восстановительный, для десульфурации |
| Активный CaO | ≥ 92 % | Титрование сахарозой EN 459-2 / ASTM C25 |
| Реакционная способность t60 | ≤ 3 мин | Мокрое гашение по EN 459-2; мягкий обжиг |
| S в извести / потери при прокаливании | ≤ 0,05 % / ≤ 2 % | S ≤ 0,03 % для низкосернистых марок |
| Фракция — конвертер / непрерывная подача ДСП | 10–40 mm / 5–25 mm | Баланс пылеуноса и растворения |
| Известь для инжекции | 0–1 mm, d50 40–100 µm | Десульфурация чугуна |
| Распределение серы Ls = (S)/[S] | 300–1000 (ковш-печь) / 2–8 (конвертер) | Задаётся активностью кислорода |
| Температура конца продувки — конвертер | 1620–1680 °C | Риск рефосфорации выше 1650 °C |
Основность шлака B2 = CaO/SiO₂ — конвертер
3,0–3,5
Цель дефосфорации
Основность шлака B2 — ДСП
1,8–2,4
Определяется устойчивостью пены
B4 = (CaO+MgO)/(SiO₂+Al₂O₃)
1,6–2,2
Контролируют при шихте с DRI/HBI
Расход извести — конвертер
40–60 kg/t жидкой стали
Определяется Si чугуна
Расход извести — ДСП
30–50 kg/t
Определяется чистотой лома
Расход доломитовой извести
8–20 kg/t
Для насыщения по MgO
MgO в шлаке — конвертер / ДСП
8–12 % / 8–14 %
Чуть выше насыщения
FeO в шлаке — дефосфорация
15–25 %
Окислительный шлак
FeO в белом ковшевом шлаке
FeO+MnO < 1 %
Восстановительный, для десульфурации
Активный CaO
≥ 92 %
Титрование сахарозой EN 459-2 / ASTM C25
Реакционная способность t60
≤ 3 мин
Мокрое гашение по EN 459-2; мягкий обжиг
S в извести / потери при прокаливании
≤ 0,05 % / ≤ 2 %
S ≤ 0,03 % для низкосернистых марок
Фракция — конвертер / непрерывная подача ДСП
10–40 mm / 5–25 mm
Баланс пылеуноса и растворения
Известь для инжекции
0–1 mm, d50 40–100 µm
Десульфурация чугуна
Распределение серы Ls = (S)/[S]
300–1000 (ковш-печь) / 2–8 (конвертер)
Задаётся активностью кислорода
Температура конца продувки — конвертер
1620–1680 °C
Риск рефосфорации выше 1650 °C
Этапы применения
- 01
Материальный баланс шлака и расчёт завалки извести
Количество извести считают от нагрузки кислыми оксидами, поступающими в шлак, а не от целевой основности. Источники перечисляют по порядку: кремний чугуна (каждый 1 % Si → 21,4 kg SiO₂/t), песок и грунт на ломе, пустая порода руды или окатышей, SiO₂ и Al₂O₃ из ферросплавов, MgO от износа футеровки. Пока этой суммы нет, целевая B2 не имеет числового смысла.
Расчёт состоит из двух шагов. Сначала находят CaO, которого требует целевая основность (CaO = B2 × ΣSiO₂), затем делят на долю активного CaO в извести. При извести с 92 % активного CaO на 68,5 kg CaO нужно 74,5 kg продукта; если активность сползла до 86 %, тот же результат обойдётся в 80 kg. Эти лишние 6 kg приходят прямо из сертификата, без единой ошибки оператора.
Начало цепочки — не в сталеплавильном цехе, а в подготовке сырья. Основность агломерационной шихты и офлюсование окатышей задаются на стороне добычи и обогащения руд; высокоосновный агломерат заранее снижает нагрузку кислыми оксидами, доходящую до конвертера. Ограничивать расчёт завалки одним цехом — значит не замечать самый дешёвый источник основности.
- 02
Определение спецификации извести и входной контроль
У чтения сертификата есть порядок: сначала активный CaO, затем потери при прокаливании, затем сера, затем реакционная способность и в последнюю очередь гранулометрия. Общий CaO сам по себе вводит в заблуждение: пережжённая известь выглядит химически чистой, но не растворяется в шлаке и не даёт вклада в основность, хотя и числится в шихтовой ведомости.
Реакционную способность измеряют мокрым гашением по EN 459-2 и выражают через t60 — время нагрева воды с 20 °C до 60 °C. У мягкообожжённой извести это меньше трёх минут; всё, что превышает шесть минут, обожжено жёстко и растворяется в цехе с опозданием. Этот тест читает настройку известковой печи, а не химию — обычно именно он объясняет, почему два завода при одинаковом CaO ведут себя совершенно по-разному.
Химия извести приходит от её сырья. Профиль SiO₂, Al₂O₃ и серы в природном карбонате кальция, подаваемом в печь, задаёт профиль примесей выходящей извести; при смене карьера или пласта следует ожидать сдвига и в анализе извести. На входном контроле обычно достаточно отслеживать каждый источник, а не каждую партию; но как только время хранения в силосе превышает три-четыре недели, потери при прокаливании нужно измерить заново.
- 03
Внепечная обработка чугуна — снятие серы до конвертера
Сера в доменном чугуне обычно составляет 0,020–0,040 %. Поскольку конвертер — окислительный агрегат, эффективно десульфурировать он не может; ожидание от него этого лишь увеличивает объём шлака и потери железа. Поэтому серу снимают в миксерном ковше или заливочном ковше — мешалкой типа KR либо соинжекцией.
Типовой рецепт соинжекции — 0,4–0,8 kg/t магния с 3–6 kg/t тонкой извести. Магний быстро снижает серу, а известь связывает образовавшийся сульфид в устойчивой форме, предотвращает реверсию и сохраняет шлак пригодным к скачиванию. Работа на одной извести требует 5–10 kg/t и более длительной обработки; выбор между вариантами — это сопоставление цены магния с временным окном на ковше.
Здесь решает гранулометрия: 0–1 mm, d50 от 40 до 100 µm и продукт, не комкующийся при пневмотранспорте. Набравшая влагу известь забивает фурму и трассу подачи, поэтому инжекционной извести нужен отдельный закрытый и сухой силос. Целевая сера обычно ниже 0,005 %, а для IF-марок и трубных сталей — ниже 0,002 %.
- 04
Шлакообразование и дефосфорация в конвертере
Основную часть извести задают в первой трети продувки. Ранняя известь не даёт кислому первичному шлаку, образующемуся при окислении кремния, атаковать футеровку; поздняя известь не успевает раствориться и к концу продувки остаётся твёрдым островом. Момент подачи меняет результат не меньше, чем качество извести.
Дефосфорация требует трёх условий одновременно: 15–25 % FeO в шлаке, B2 ≥ 3,0 и относительно низкой температуры. Выше 1650 °C равновесие разворачивается, и фосфор возвращается из шлака в металл. Поэтому температура конца продувки — не отдельная переменная рядом с целью по фосфору, а её прямая часть.
Коэффициент распределения фосфора Lp = (%P)/[%P] на хорошо работающем конвертере составляет 50–150. Если он низкий, первым делом стоит проверять не расход извести, а действительно ли шлак жидкий. Нерастворившаяся известь поднимает основность на бумаге, но фосфор не берёт; этот разрыв между измерением и реальностью и стоит за большинством решений «добавить извести».
- 05
Вспененный шлак и насыщение по MgO в дуговой печи
Целевая основность в ДСП ниже конвертерной; B2 обычно 1,8–2,4. Причина не химическая, а физическая: чтобы укрыть дугу, вспененный шлак должен оставаться одновременно вязким и подвижным. Выше 2,5 шлак сохнет, пена оседает, дуга оголяется; тепловая нагрузка на панели, расход электродов и шум растут разом.
Пену держат твёрдые частицы второй фазы внутри шлака. Работа чуть выше насыщения по MgO (8–14 % MgO) эти частицы создаёт; работа ниже насыщения и пену ослабляет, и вытягивает магнезию из футеровки. На шихте с DRI/HBI растут и Al₂O₃, и SiO₂, поэтому следует контролировать B4 = (CaO+MgO)/(SiO₂+Al₂O₃): одна лишь B2 на такой шихте систематически даёт оптимистичное показание.
Пыль и газ, покидающие печь, — ещё одна точка контакта извести. Улавливание кислых компонентов перед рукавным фильтром и удаление SO₂ из трубы аглофабрики относятся к очистке дымовых газов; требуемая там тонкость и реакционная способность сорбента — совершенно иная спецификация, чем у шлаковой извести, и общий силос у них исключён.
- 06
Белый шлак и десульфурация на ковше-печи
Попадание конвертерного шлака в ковш при выпуске — главное препятствие перед белым шлаком. Каждый килограмм прошедшего шлака с FeO расходуется в ковше на алюминий, повышает стоимость раскисления и задерживает десульфурацию. Шлакоотсекатели, замер толщины шлака и практика раннего прекращения выпуска значат здесь не меньше качества извести.
Белый шлак строят в системе CaO–Al₂O₃–SiO₂ при FeO+MnO ниже 1 % и основности 2,5–4,0. В этих условиях коэффициент распределения серы Ls поднимается до 300–1000, тогда как в конвертере та же величина 2–8. Разница возникает из-за снижения активности кислорода, а не из-за основности — в ковше без алюминиевого раскисления сера не пойдёт вниз при любой основности.
Известь, поступающая в ковш, должна быть низкосернистой, с малыми потерями при прокаливании и сухой. Влажная известь или гидрат — источник водорода в жидкой стали; на толстых сечениях даже рост водорода на 1 ppm увеличивает риск флокенов. Синтетические шлаки на основе алюмината кальция не заменяют известь, а сопровождают её, ускоряя её растворение.
- 07
Стойкость футеровки и практика раздува шлака
Стойкость футеровки MgO-C во многом зависит от того, насыщен ли шлак магнезией. Ненасыщенный шлак растворяет футеровку, насыщенный оставляет на её поверхности защитный слой. Подъём MgO в шлаке с 6 % до 10 % на той же печи даёт заметную разницу в расходе огнеупора на плавку без всякого вмешательства в состав кирпича.
В конвертере этот принцип превращается в практику раздува шлака: остаток шлака после выпуска загущают доломитовой известью и азотной продувкой набрызгивают на стенки, где он застывает. Хорошо поставленный раздув поднимает кампанию конвертера с нескольких тысяч плавок до десятков тысяч; критические переменные — содержание MgO и FeO в остаточном шлаке и время продувки.
Но и наращивать MgO без предела не выходит. Далеко выше насыщения шлак становится вязким, перемешивание металла со шлаком в ходе продувки ухудшается, дефосфорация падает и начинаются проблемы с удержанием шлака. Правильная практика — держаться чуть выше кривой насыщения и сдвигать цель вслед за температурой и FeO: фиксированная цель по MgO обманчива ровно так же, как фиксированная доза извести.
- 08
Побочные потоки: шлак, пыль, дымовые газы и стоки
Шлак сталеплавильного цеха — не отход, а продукт, которым нужно управлять. Свободные CaO и MgO конвертерного шлака гидратируются при контакте с водой и увеличиваются в объёме, поэтому перед укладкой в основание дороги или в бетон шлак выдерживают три-шесть месяцев либо стабилизируют паром. Пропустите этот шаг — и материал, уложенный как заполнитель, через месяцы вспучится и поднимет вышележащую конструкцию.
Гранулированный доменный шлак после помола становится вяжущим, заменяющим цемент, и напрямую создаёт стоимость на стороне строительных материалов. Конвертерный шлак этим путём пойти не может из-за свободной извести; сводить оба в одну товарную позицию неверно и технически, и коммерчески — на большинстве заводов это скрывает половину возможного дохода от шлака.
Кислые стоки травильных линий, продувочная вода оборотных циклов и окалиносодержащий шлам нейтрализуют известью на стороне очистки воды и стоков; используемый там продукт — не цеховая известь, а готовый к прямому дозированию гидрат. Если вы хотите построить известковый баланс по собственным анализам шлака и записям завалки, свяжитесь с нами через страницу контактов.
Продукты для этой области



Частые вопросы
По какому показателю следить за основностью — B2, B3 или B4?
B2 = CaO/SiO₂ — общий язык повседневной работы, и на типовой конвертерной плавке его достаточно. На высокофосфористой шихте точнее читается B3 = CaO/(SiO₂+P₂O₅), а на шихте с DRI/HBI, богатой глинозёмом, и в ковшевом шлаке ближе к реальности B4 = (CaO+MgO)/(SiO₂+Al₂O₃). Практичнее всего считать все три и посмотреть, какой из них коррелирует с результатами плавок на вашей шихте.
Почему потребность в извести у конвертера и дуговой печи так различается?
В конвертере шлак создаётся окислением кремния чугуна, и эта нагрузка по SiO₂ велика; к тому же дефосфорация требует высокой основности. В дуговой печи SiO₂ приходит от засорённости лома, пустой породы DRI и ферросплавов, её меньше, а главная цель — устойчивость пены. Отсюда B2 = 3,0–3,5 в конвертере против 1,8–2,4 в ДСП и расход извести около 40–60 kg/t и 30–50 kg/t соответственно.
Насколько разница между общим и активным CaO меняет расчёт?
Меняет напрямую, потому что делителем в расчёте завалки служит именно активный CaO. Известь с сертификатными 94 % общего CaO, но упавшая до 86 % активного из-за пережога и карбонизации, потребует примерно на 9 % больше завалки для той же основности. Активный CaO определяют титрованием сахарозой по EN 459-2 или ASTM C25, и на входном контроле он должен стоять впереди общего CaO.
Как фракция извести влияет на эффективность завалки?
Теряете с обеих сторон. Фракция ниже 5 mm уносится отходящими газами при завалке и попадает в газоочистку — на весах она есть, в шлаке её нет. Куски крупнее 40–50 mm не успевают раствориться за продувку и остаются твёрдыми островами. Практические диапазоны: 10–40 mm для конвертера и 5–25 mm для непрерывной подачи в ДСП; для инжекции нужна фракция 0–1 mm.
Как определяется насыщение по MgO — это фиксированное число?
Нет, не фиксированное. Растворимость MgO в шлаке растёт и с температурой, и с FeO: изменение температуры конца продувки на 30 °C на той же печи уже смещает точку насыщения. На практике целятся в 8–12 % MgO в конвертерном шлаке и 8–14 % в шлаке ДСП, держась чуть выше насыщения. Надёжнее всего построить рабочую карту FeO — температура — MgO по собственным анализам шлака.
Почему серу и фосфор нельзя удалить в одном шлаке?
Потому что им нужны противоположные кислородные условия. Фосфор переходит в шлак окислением, для чего требуется 15–25 % FeO и относительно низкая температура. Сера переходит в виде сульфид-иона, для чего нужна низкая активность кислорода, то есть FeO ниже 1 %. Поэтому серу снимают с чугуна до конвертера, а со стали — на ковше-печи после него.
Какие пределы задавать по сере и потерям при прокаливании в извести?
Для цеховой извести ожидают серу ≤ 0,05 %, а для низкосернистых марок ≤ 0,03 %; поскольку известь как раз и предназначена для удаления серы, принесённая ею самой сера — прямая дополнительная нагрузка. Потери при прокаливании должны быть ≤ 2 %; более высокие значения указывают либо на неполный обжиг, либо на набор влаги и CO₂ в силосе, и в обоих случаях активный CaO уже снизился.
Всегда ли увеличение завалки извести повышает основность?
Нет. Загруженная в шлак известь и растворившаяся в нём — разные величины. Оболочка 2CaO·SiO₂ на поверхности зерна с температурой плавления 2130 °C останавливает растворение: завалку увеличивают, CaO в анализе растёт, а фактическая основность жидкой фазы остаётся прежней. Действовать в этот момент нужно не завалкой, а пересмотром реакционной способности извести, её фракции и жидкоподвижности шлака.
Можно ли применять гашёную известь в жидкой стали?
Нет. Химически связанная вода Ca(OH)₂ разлагается при высокой температуре и отдаёт стали водород; на толстых сечениях это прямой риск флокенов. Место гашёной извести на металлургическом заводе — побочные потоки: нейтрализация травильных стоков, улавливание SO₂ в дымовых газах и кондиционирование шлама очистных сооружений.
Можно ли разжижить шлак без плавикового шпата?
В большинстве случаев да. Плавиковый шпат быстро разрушает оболочку C₂S, но так же быстро съедает огнеупор и добавляет фторидные выбросы. Альтернативы: более мягкообожжённая и пористая известь, более мелкая фракция, намеренно высокий FeO в начале продувки и флюсующие добавки на основе алюмината кальция. В совокупности они обычно заметно снижают расход шпата.
Образец и рекомендация по дозировке для этого процесса
Опишите текущее применение и цель — технический отдел вернётся с подходящей спецификацией и стартовой дозой.