
Продукция
Природный карбонат кальция
Микронизированный молотый кальцит, входящий в рецептуры как наполнитель и сырьё в пластмассах, красках, бумаге и строительной химии.
CaCO₃
Обзор
Природный молотый карбонат кальция (GCC) — минеральный наполнитель, получаемый дроблением, помолом и воздушной классификацией кальцитовой руды высокой чистоты до микронной крупности. Химически это CaCO₃, и сама формула почти ничего не говорит о поведении продукта; результат в рецептуре определяет физический профиль, который задают помол и классификация: гранулометрический состав, белизна, маслоёмкость и химия поверхности.
Поэтому «купить карбонат кальция» — не значит купить один продукт. Кальцит с d50 2 µm даёт непрозрачность и печатную поверхность в мелованной бумаге, а та же марка в полимерном компаунде без всякой пользы поднимает крутящий момент экструдера, энергопотребление и себестоимость. Подбор мы начинаем с целевой рецептуры и оборудования на линии, а не с протокола анализа.
Технические характеристики
| Параметр | Значение | |
|---|---|---|
| Химическая формула | CaCO₃ | Фаза кальцита — низкое содержание доломита |
| Содержание CaCO₃ | ≥ 98,5 % | XRF / комплексонометрия |
| MgCO₃ | ≤ 0,6 % | Доломитовая примесь |
| Fe₂O₃ | ≤ 0,05 % | Определяет желтизну и цвет стекла |
| Белизна (Ry) | ≥ 95 | ISO 2469 / ISO 3688 |
| d50 | 1–20 µm | По марке — лазерная дифракция ISO 13320 |
| d97 (верхний срез) | 4–63 µm | Критерий царапин и прокола плёнки |
| Маслоёмкость | 14–22 g/100 g | ISO 787-5 |
| Удельная поверхность (BET) | 1,5–9 m²/g | ISO 9277 — задаёт уровень покрытия |
| Влажность (105 °C) | ≤ 0,2 % | Порог пузырей при экструзии |
| Поверхностная обработка | 0,8–2,0 % стеариновой кислоты | По удельной поверхности; поставляется и без обработки |
| Твёрдость по Моосу | 3 | Низкий износ оборудования |
Химическая формула
CaCO₃
Фаза кальцита — низкое содержание доломита
Содержание CaCO₃
≥ 98,5 %
XRF / комплексонометрия
MgCO₃
≤ 0,6 %
Доломитовая примесь
Fe₂O₃
≤ 0,05 %
Определяет желтизну и цвет стекла
Белизна (Ry)
≥ 95
ISO 2469 / ISO 3688
d50
1–20 µm
По марке — лазерная дифракция ISO 13320
d97 (верхний срез)
4–63 µm
Критерий царапин и прокола плёнки
Маслоёмкость
14–22 g/100 g
ISO 787-5
Удельная поверхность (BET)
1,5–9 m²/g
ISO 9277 — задаёт уровень покрытия
Влажность (105 °C)
≤ 0,2 %
Порог пузырей при экструзии
Поверхностная обработка
0,8–2,0 % стеариновой кислоты
По удельной поверхности; поставляется и без обработки
Твёрдость по Моосу
3
Низкий износ оборудования
Ключевые моменты
d50 и d97 приводятся в одном протоколе — выбор только по среднему размеру не показывает царапины и проколы, которые даёт верхний срез.
Белизна отчитывается как Ry вместе с b* (желтизна); в рецептурах, замещающих часть TiO₂, решает именно желтизна.
Маслоёмкость измеряется по ISO 787-5 — она задаёт расход связующего, пластификатора и смолы, а значит и стоимость рецептуры.
Уровень стеаратной обработки — не фиксированный процент, а функция удельной поверхности.
Обработанные и необработанные марки получают из одного базового продукта, поэтому при смене рецептуры гранулометрия не меняется.
Образец, полная кривая распределения и поддержка при пусконаладке идут вместе с продуктом.
Применение
Один d50 продукт не описывает
d50 — размер, ниже которого лежит половина массы; это первое число, которым каталог определяет марку. Но большинство проблем на производстве идёт не от среднего, а от верхнего края распределения. В наполненной плёнке толщиной 30 µm одна частица 15 µm запускает прокол; та же частица в краске снижает глянец и проявляет след кисти. Поэтому запрос d97 (верхнего среза) рядом с d50 — часть диагностики, а не техническая прихоть.
Второй фактор — ширина распределения. Из двух марок с одинаковым d50 узкая даёт меньшую плотность упаковки, более высокую вязкость и более гладкую поверхность; широкая заполняет пустоты мелкой фракцией, позволяет поднять степень наполнения, но увеличивает шероховатость. Строительной химии обычно нужно широкое управляемое распределение в полосе 5–40 µm, а тонкой плёнке и мастербатчу — узкое, с низким верхним срезом.
Метод измерения тоже меняет смысл цифры. d50 по лазерной дифракции (ISO 13320) и d50 по седиментации на одной и той же пробе могут заметно расходиться; время диспергирования, ультразвук и настройка показателя преломления также сдвигают результат. Сравнивать поставщиков нужно по одному методу и одному протоколу диспергирования, иначе два протокола просто несопоставимы.
Белизна — это не одно число
На практике белизну обсуждают через три разные величины: Ry — коэффициент отражения в синей области по ISO 2469; L* (светлота) в системе CIE Lab; и b* (желтизна). Марка может показывать Ry 95 и всё равно давать заметный жёлтый оттенок в белом мастербатче, если её b* равен 2,5. TiO₂ этот оттенок не исправляет, а лишь перекрывает — маскировка, купленная по цене пигмента.
Источник желтизны — оксиды железа и марганца на уровне ppm. Удержать Fe₂O₃ ниже 0,05 % позволяет селективная выемка руды и отсутствие металлического намола в помольном контуре; железо от изнашиваемых деталей выглядит малой величиной в химанализе, но читается прямо в цвете.
Условия измерения обязаны быть зафиксированы. Давление прессования порошковой таблетки, влажность пробы и калибровочный эталон прибора сдвигают результат на несколько пунктов. Записать в спецификацию «белизна ≥ 95» недостаточно: там же должны стоять стандарт измерения и способ подготовки пробы.
Как маслоёмкость определяет стоимость рецептуры
Маслоёмкость — количество жидкости, необходимое для насыщения 100 g наполнителя по ISO 787-5, в g/100 g. Значит она гораздо больше, чем кажется: каждый поглощённый наполнителем грамм расходуется из самой дорогой статьи рецептуры — связующего, пластификатора или смолы. Выбор кальцита с 16 g/100 g вместо 22 g/100 g снижает стоимость тонны даже при одинаковой цене за килограмм.
Величина зависит прежде всего от удельной поверхности и формы частиц. С утончением помола растёт поверхность BET и повышается маслоёмкость; угловатые и пластинчатые частицы требуют больше связующего, чем близкие к сферическим. В краске это напрямую сдвигает критическую объёмную концентрацию пигмента (КОКП): работа с высокомаслоёмким наполнителем при той же ОКП увеличивает пористость плёнки, загрязняемость и потерю при мытье.
Стеаратная обработка делает поверхность гидрофобной и обычно снижает маслоёмкость на несколько единиц, заметно сокращая расход пластификатора в ПВХ-компаундах. Обработанная марка, естественно, дороже за килограмм; решение принимают, сравнивая надбавку за обработку с экономией пластификатора. Обработка, купленная без этого расчёта, чаще всего просто лишние затраты.
Когда стеаратная обработка помогает, а когда вредит
Обработка поверхности — это покрытие полярной поверхности частицы кальцита монослоем стеариновой кислоты или стеарата кальция. Нужное количество — не фиксированный процент, а функция поверхности: один грамм стеариновой кислоты покрывает монослоем примерно 400–450 m². Для марки с BET 4 m²/g это около 0,9 %, для ультратонкой при 9 m²/g — ближе к 2 %. Применять 1 % ко всем степеням тонкости значит недообработать тонкую марку и переобработать грубую.
В полимерных системах польза очевидна: агломераты разрушаются, крутящий момент экструдера и энергопотребление падают, при тех же механических показателях можно поднять степень наполнения, снижается влагопоглощение, а с ним и риск пузырей при экструзии. В компаундировании полиолефинов работа с необработанным кальцитом обычно возвращается дефектами диспергирования, гелями и дефектами поверхности.
Вред проявляется там, где о нём не думают. В водно-дисперсионной краске гидрофобная поверхность сопротивляется смачиванию и удлиняет диспергирование; в реакционных системах — полиуретане, ненасыщенном полиэфире — свободная стеариновая кислота способна замедлить отверждение. При избытке обработки несвязанный стеарат мигрирует на поверхность формы (plate-out) и учащает чистку оснастки. Поэтому спрашивать нужно не только уровень обработки, но и её эффективность и содержание свободного стеарата.
Какая крупность подходит какому оборудованию
Для компаундирующей линии на двухшнековом экструдере типичны обработанные марки с d50 1,5–3 µm и d97 8–12 µm. Более тонкий кальцит требует больших сдвиговых усилий и большего времени пребывания для диспергирования — это стоит производительности линии. В наполнительном мастербатче со степенью наполнения 70–80 % необработанный материал склонен образовывать свод в зоне загрузки и делает питание нестабильным.
В лакокрасочном производстве быстроходный диссольвер без труда раскрывает полосу 5–15 µm; марки тоньше 2 µm реально требуют бисерной или шаровой мельницы. В грунтовках, шпатлёвках и мастиках d50 20–40 µm и достаточен, и экономичен — более тонкий материал покупает там расход связующего, а не свойства.
Асфальтовый минеральный порошок подбирается по совершенно иной логике: критерий не микроны, а ситовой анализ — доля прохода через сито 0,063 mm и объём пустот порошка. Крупная фракция того же карьера идёт заполнителем без микронизации; оба продукта из одной руды, но их спецификации не пересекаются вовсе.
GCC или PCC: какое свойство решает
Природный молотый карбонат кальция идёт прямо из руды. Осаждённый карбонат кальция (PCC) получают карбонизацией углекислым газом известкового молока, полученного гашением негашёной извести. Настоящая разница не в чистоте, а в управлении морфологией: у PCC форма кристалла — скаленоэдр, призма или игла арагонита — и размер задаются внутри процесса.
На практике PCC даёт большую удельную поверхность, большую непрозрачность и меньшую насыпную плотность; цена этого — более высокая маслоёмкость, больший расход связующего и пластификатора и заметно более высокая стоимость тонны. GCC предлагает низкую маслоёмкость, высокую степень наполнения и выигрыш в цене — экономичный выбор везде, где особая морфология не требуется.
Правильный вопрос не «что лучше», а «где в рецептуре узкое место». Если узкое место — непрозрачность, объём или поверхность, выигрывает PCC; если стоимость, степень наполнения или расход связующего — GCC. Во многих бумажных и лакокрасочных рецептурах оба применяются вместе, но в разных ролях.
Почему одна и та же марка ведёт себя по-разному в бумаге, краске и стекле
В бумаге кальцит одновременно наполнитель и пигмент мелования: он задаёт зольность, непрозрачность и печатную поверхность. Критическое ограничение химическое — в кислой массе карбонат растворяется с выделением CO₂, поэтому применим только в нейтральных и щелочных процессах. В меловальной пасте глянец определяет не столько d50, сколько крутизна распределения и форма частиц.
В краске кальцит чаще всего работает как экстендер TiO₂: раздвигая частицы пигмента, он даёт ту же укрывистость при меньшем расходе TiO₂. Выигрыш идёт не от объёма как такового, а от правильного выбора крупности; слишком тонкий наполнитель, попадающий в тот же размерный диапазон, что и TiO₂, вместо раздвижки вызывает флокуляцию.
В стекле и керамике кальцит не наполнитель, а сырьё: он служит источником CaO в расплаве. Здесь решает не тонкость помола, а химическая чистота. Поскольку железо переходит в цвет стекла даже на уровне ppm, в спецификации пишут предел по Fe₂O₃, а не значение белизны. Точно так же в земледелии и животноводстве речь идёт о нейтрализующей способности и ситовом анализе, а не о микронах.
Влага, комкование и поведение в силосе
Кальцит не гигроскопичен, но тонкий порошок удерживает физическую влагу на поверхности. Отгрузочная влажность держится ниже 0,2 %; превышение проявляется пузырями и полосами на экструдированной плёнке, а в краске — уходом вязкости. У обработанных марок гидрофобная поверхность заметно замедляет набор влаги и терпимее к вскрытой упаковке.
Поведение в силосе и при питании прямо следует за тонкостью. Марки тоньше 2 µm текут плохо; растёт риск сводообразования и образования канала в бункере. Поэтому угол конуса, схема аэрации и тип питателя обсуждаются вместе с выбором марки — попытка загнать тонкую марку в существующий силос даёт потерю производства, источник которой оборудование, а не продукт.
При длительной морской перевозке главный риск не дождь, а конденсат внутри контейнера. В контейнере, который нагревается днём и остывает ночью, влага конденсируется на потолке и капает на биг-бэги, вызывая локальное комкование. Поэтому применение влагопоглотителя и внутреннего лайнера — наша стандартная практика при контейнерных отгрузках.
Упаковка и поставка
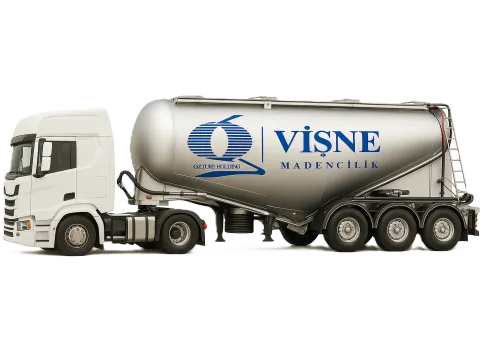
Силосовоз — навалом
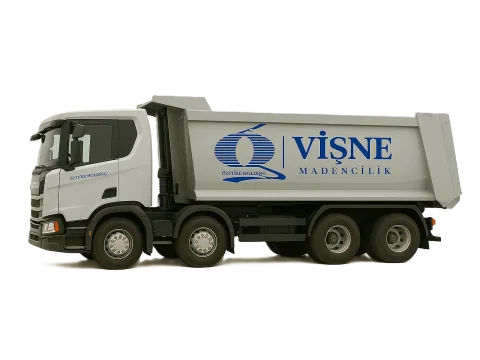
Самосвал — навалом
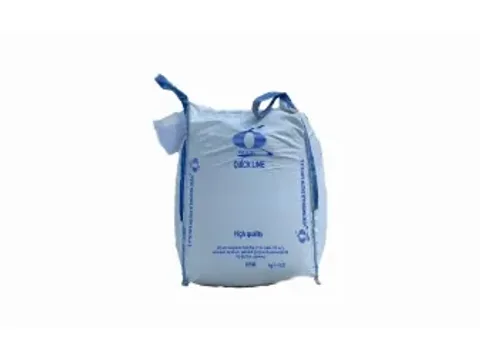
Биг-бэг (1000 кг)
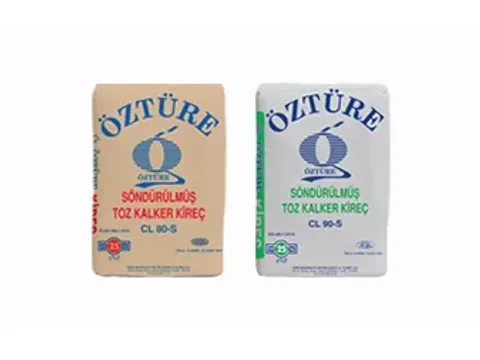
Мешок (25 кг)
Мешок PE или крафт 25 кг — на паллетах, в стретч-плёнке
Биг-бэг 1000–1250 кг — с одной или четырьмя петлями
Навалом — силосовоз, пневморазгрузка
Контейнерная загрузка — с лайнером и влагопоглотителем
Индивидуальная маркировка, упаковка и схема паллетирования по запросу
Где применяется этот продукт
Переработка пластмасс
Строительство и стройматериалы
Целлюлозно-бумажная промышленность
Химическая и фармацевтическая промышленность
Стекольная и керамическая промышленность
Дорожная инфраструктура и асфальт
Сельское хозяйство и мелиорация
Пищевая и сахарная промышленность
Животноводство и дезинфекция
Очистка воды и стоков
Частые вопросы
Какой d50 выбрать?
Решают доступные в процессе сдвиговые усилия и требуемая поверхность готового изделия. Лакокрасочная линия на быстроходном диссольвере обычно работает в 5–15 µm, двухшнековый экструдер с обработанными марками — в 1,5–3 µm, шпатлёвки и мастики — в 20–40 µm. Тоньше не значит лучше: чаще это лишь повышает расход связующего и энергии.
Почему вы просите ещё и d97?
Большая часть рекламаций идёт от верхнего среза, а не от среднего: прокол плёнки, царапины и потеря глянца в краске, рост давления на фильтре — всё это связано с d97. Две марки с одинаковым d50 могут вести себя на линии совершенно по-разному именно из-за этой разницы.
Обработанный или необработанный?
В полиолефиновых и ПВХ-компаундах, наполнительном мастербатче и системах на растворителях обработанная марка улучшает диспергирование и достижимую степень наполнения. В водно-дисперсионных красках, цементных растворах и реакционных системах вроде полиуретана предпочтительна необработанная: стеарат там мешает смачиванию или замедляет отверждение.
Уровень обработки всегда 1 %?
Нет. Требуемое количество стеариновой кислоты пропорционально удельной поверхности: один грамм покрывает монослоем около 400–450 m². Марке с 4 m²/g нужно порядка 0,9 %, ультратонкой при 9 m²/g — до 2 %. Недостаток обработки даёт агломераты, избыток — plate-out и загрязнение оснастки.
Как маслоёмкость влияет на решение о закупке?
Связующее, пластификатор или смола, поглощённые наполнителем, — самая дорогая статья рецептуры. Разница между маркой 16 g/100 g и 22 g/100 g по ISO 787-5 меняет стоимость тонны даже при одинаковой цене за килограмм. Сравнивайте по полной стоимости рецептуры, а не по цене наполнителя.
Почему белизна в нашей лаборатории получается другой?
Измерение белизны очень чувствительно к методу. Ry по ISO 2469 и L* в CIE Lab — разные величины; давление прессования таблетки, влажность пробы и калибровка прибора сдвигают результат на несколько пунктов. В критерии приёмки должны стоять и стандарт измерения, и подготовка пробы, а не только цифра.
Стоит ли перейти с GCC на PCC?
Если узкое место рецептуры — непрозрачность, объём или удельная поверхность, преимущество у осаждённого карбоната кальция. Если это стоимость, степень наполнения или расход связующего, лучше подходит природный молотый карбонат. Во многих бумажных и лакокрасочных рецептурах применяют оба, в разных ролях.
Может ли карбонат кальция заменить известь?
Нет, задачи у них разные. Гашёная известь поднимает pH суспензии выше 12 и нейтрализует быстро; карбонат кальция держится около pH 9 и даёт медленную самоограничивающуюся буферность. Там, где риск передозировки недопустим, применяют карбонат; где нужен быстрый и сильный подъём pH — известь.
Поставляете ли вы пищевые и фармацевтические марки?
Как пищевая добавка карбонат кальция имеет код E 170, а критерии его чистоты, включая пределы по тяжёлым металлам, установлены нормативно; фармацевтическое применение подчиняется соответствующей монографии фармакопеи. Такие марки требуют отдельного производственного потока, отдельной упаковки и сертификации, поэтому запрос нужно формулировать так с самого начала.
Как получить образец и техническую поддержку?
Пришлите целевую рецептуру, спецификацию используемого сегодня наполнителя и состав оборудования на линии — мы отгружаем подходящую марку с полной кривой распределения и протоколом анализа. Параметры первой пробной выработки — крутящий момент, вязкость, глянец, механику — согласуем заранее и разбираем результаты по обратной связи, полученной через контакт.
Образец и рекомендация по дозировке для этого процесса
Опишите текущее применение и цель — технический отдел вернётся с подходящей спецификацией и стартовой дозой.