
Ürünler
Doğal Kalsiyum Karbonat
Mikronize öğütülmüş kalsit; plastik, boya, kâğıt ve yapı kimyasallarında dolgu ve hammadde olarak formülasyona girer.
CaCO₃
Genel bakış
Doğal kalsiyum karbonat (GCC), yüksek saflıktaki kalsit cevherinin kırılması, öğütülmesi ve hava akımlı sınıflandırıcılarda mikronize edilmesiyle elde edilen mineral dolgudur. Kimyasal olarak CaCO₃'tür ve bu formül ürünün davranışı hakkında neredeyse hiçbir şey söylemez; formülasyondaki performansı öğütme ve sınıflandırma sonucunda ortaya çıkan fiziksel profil belirler: tane boyutu dağılımı, beyazlık, yağ absorpsiyonu ve yüzey kimyası.
Bu yüzden kalsiyum karbonat almak tek bir ürün almak değildir. 2 µm d50'li bir kalsit kâğıt kaplamada opaklık ve baskı yüzeyi kazandırırken, aynı ürün plastik kompaundunda ekstrüder torkunu, enerji tüketimini ve maliyeti gereksiz yere yukarı çeker. Seçimi analiz sertifikasından değil, hedef ürünün reçetesinden ve hattaki ekipmandan başlatıyoruz.
Teknik özellikler
| Parametre | Değer | |
|---|---|---|
| Kimyasal formül | CaCO₃ | Kalsit fazı — düşük dolomit |
| CaCO₃ içeriği | ≥ %98,5 | XRF / kompleksometrik titrasyon |
| MgCO₃ | ≤ %0,6 | Dolomit safsızlığı |
| Fe₂O₃ | ≤ %0,05 | Sarılığı ve cam rengini belirler |
| Beyazlık (Ry) | ≥ 95 | ISO 2469 / ISO 3688 |
| d50 | 1–20 µm | Tipe göre — ISO 13320 lazer difraksiyon |
| d97 (üst kesim) | 4–63 µm | Çizik ve film delinmesi kriteri |
| Yağ absorpsiyonu | 14–22 g/100 g | ISO 787-5 |
| Özgül yüzey (BET) | 1,5–9 m²/g | ISO 9277 — kaplama oranını belirler |
| Nem (105 °C) | ≤ %0,2 | Ekstrüzyonda kabarcık sınırı |
| Yüzey kaplaması | %0,8–2,0 stearik asit | Yüzey alanına göre; kaplamasız da temin edilir |
| Mohs sertliği | 3 | Ekipman aşınması düşük |
Kimyasal formül
CaCO₃
Kalsit fazı — düşük dolomit
CaCO₃ içeriği
≥ %98,5
XRF / kompleksometrik titrasyon
MgCO₃
≤ %0,6
Dolomit safsızlığı
Fe₂O₃
≤ %0,05
Sarılığı ve cam rengini belirler
Beyazlık (Ry)
≥ 95
ISO 2469 / ISO 3688
d50
1–20 µm
Tipe göre — ISO 13320 lazer difraksiyon
d97 (üst kesim)
4–63 µm
Çizik ve film delinmesi kriteri
Yağ absorpsiyonu
14–22 g/100 g
ISO 787-5
Özgül yüzey (BET)
1,5–9 m²/g
ISO 9277 — kaplama oranını belirler
Nem (105 °C)
≤ %0,2
Ekstrüzyonda kabarcık sınırı
Yüzey kaplaması
%0,8–2,0 stearik asit
Yüzey alanına göre; kaplamasız da temin edilir
Mohs sertliği
3
Ekipman aşınması düşük
Öne çıkanlar
d50 ve d97 aynı raporda birlikte verilir — yalnız ortalama tane boyutuna bakan seçim, üst kesimden gelen çizik ve delinme sorunlarını göremez.
Beyazlık Ry ile birlikte b* (sarılık) raporlanır; TiO₂ ikamesi yapan reçetelerde belirleyici olan sarılıktır.
Yağ absorpsiyonu ISO 787-5 ile ölçülür — bağlayıcı, plastifiyan ve reçine talebini, dolayısıyla reçete maliyetini doğrudan bu değer belirler.
Stearat kaplama oranı sabit bir yüzde değil, özgül yüzey alanının fonksiyonu olarak ayarlanır.
Kaplamalı ve kaplamasız tipler aynı taban üründen çıkar; reçete değişiminde tane profili sabit kalır.
Numune, tam PSD eğrisi ve devreye alma desteği ürünle birlikte gelir.
Kullanım
d50 tek başına ürünü tarif etmez
d50, kütlece yarısının altında kaldığı tane boyutudur; kataloglarda ürünü tanımlayan ilk sayı odur. Ancak sahadaki sorunların çoğu ortalamadan değil, dağılımın üst ucundan gelir. 30 µm kalınlığındaki dolgulu bir filmde tek bir 15 µm tane delinme başlangıcı yaratır; aynı tane boyada parlaklığı düşürür ve fırça izini belirginleştirir. Bu yüzden d50 ile birlikte d97'yi (üst kesim) sormak teknik bir kapris değil, hata ayıklamanın parçasıdır.
Dağılımın genişliği ikinci belirleyicidir. Aynı d50 değerine sahip iki üründen dar dağılımlı olanı daha düşük paketleme yoğunluğu, daha yüksek viskozite ve daha pürüzsüz yüzey verir; geniş dağılımlı olan boşlukları küçük tanelerle doldurduğu için daha yüksek dolgu oranına izin verir ama yüzey pürüzlülüğünü artırır. Yapı kimyasallarında genellikle 5–40 µm bandında geniş ve kontrollü bir dağılım aranırken, ince filmde ve masterbatch'te dar ve düşük üst kesimli bir dağılım istenir.
Ölçüm yöntemi de sayının anlamını değiştirir. Lazer difraksiyonla (ISO 13320) ölçülen d50 ile çökeltme yöntemiyle ölçülen d50 aynı numunede belirgin biçimde farklılaşabilir; dispersiyon süresi, ultrason uygulaması ve kırılma indisi ayarı da sonucu kaydırır. Tedarikçi karşılaştırması yaparken aynı yöntem ve aynı dispersiyon protokolü üzerinden ilerlemek gerekir, aksi halde iki rapor birbirinin yerine okunamaz.
Beyazlık tek bir sayı değildir
Beyazlık pratikte üç ayrı büyüklükle konuşulur: ISO 2469'a göre mavi ışık yansıması olarak ölçülen Ry, CIE Lab sistemindeki L* (açıklık) ve b* (sarılık). Bir ürünün Ry değeri 95 olabilir, ama b* değeri 2,5 ise beyaz masterbatch'te gözle görülür sarı ton getirir. TiO₂ bu tonu düzeltmez, yalnız örter — yani pigment maliyetiyle satın alınmış bir maskeleme olur.
Sarılığın kaynağı ppm düzeyindeki demir ve mangan oksitleridir. Fe₂O₃'ün %0,05'in altında tutulması cevherin seçici çıkarılmasıyla ve öğütme hattında metal bulaşmasının önlenmesiyle mümkündür; öğütücü aşınma parçalarından gelen demir kimyasal analizde küçük bir sayı olarak görünse de renkte doğrudan okunur.
Ölçüm koşulunu sabitlemek şarttır. Preslenmiş toz tablette uygulanan basınç, numunenin nemi ve cihazın kalibrasyon standardı sonucu birkaç puan kaydırabilir. Kabul kriterini yalnız beyazlık ≥ 95 diye yazmak yeterli değildir; hangi standarda göre, hangi numune hazırlığıyla ölçüleceği de şartnameye girmelidir.
Yağ absorpsiyonu formülasyonun maliyetini nasıl belirler
Yağ absorpsiyonu, ISO 787-5'e göre 100 g dolgunun doyurulması için gereken sıvı miktarıdır (g/100 g). Göründüğünden çok daha belirleyici bir sayıdır: dolgunun emdiği her gram bağlayıcı, plastifiyan veya reçine, reçetenin en pahalı kaleminden harcanır. 22 g/100 g yerine 16 g/100 g bir kalsit seçmek, dolgunun kilogram fiyatı aynı kalsa bile ton başına toplam maliyeti aşağı çeker.
Değer esas olarak özgül yüzey alanına ve tane şekline bağlıdır. Öğütme inceldikçe BET yüzeyi büyür ve yağ absorpsiyonu artar; köşeli, pullu taneler küresele yakın tanelerden daha çok bağlayıcı ister. Boyada bu ilişki doğrudan kritik pigment hacim konsantrasyonunu (CPVC) kaydırır — yüksek yağ absorpsiyonlu bir dolguyla aynı PVC değerinde çalışmak film gözenekliliğini, leke tutmayı ve ovma kaybını artırır.
Stearat kaplaması yüzeyi hidrofoblaştırdığı için yağ absorpsiyonunu tipik olarak birkaç birim düşürür ve PVC kompaundunda plastifiyan talebini gözle görülür biçimde azaltır. Kaplamalı ürünün kilogram fiyatı doğal olarak daha yüksektir; karar, kaplama farkının plastifiyan tasarrufunu geçip geçmediğine bakılarak verilir. Bu hesap yapılmadan alınan kaplama kararı çoğu zaman gereksiz maliyettir.
Stearat kaplama ne zaman gerekir, ne zaman zarar verir
Yüzey kaplaması, kalsit tanesinin polar yüzeyini stearik asit veya kalsiyum stearat tek moleküllü tabakasıyla örtmektir. Gereken miktar sabit bir yüzde değil, yüzey alanının fonksiyonudur: bir gram stearik asit yaklaşık 400–450 m² yüzeyi tek tabaka halinde kaplar. BET yüzeyi 4 m²/g olan bir üründe bu yaklaşık %0,9'a, 9 m²/g olan ultra ince bir üründe %2'ye karşılık gelir. Her incelik için %1 uygulamak, ince üründe eksik, iri üründe fazla kaplama demektir.
Kaplamanın faydası polimer sistemlerinde nettir: aglomeralar dağılır, ekstrüder torku ve enerji tüketimi düşer, aynı mekanik değerlerle daha yüksek dolgu oranına çıkılabilir, nem alımı ve dolayısıyla ekstrüzyonda kabarcık riski azalır. Poliolefin kompaundunda kaplamasız kalsitle çalışmak çoğu zaman dispersiyon kusuru, jel ve yüzey bozukluğu olarak geri döner.
Zarar ise ihmal edilen tarafta ortaya çıkar. Su bazlı boyada hidrofob yüzey ıslanmayı zorlaştırır ve dispersiyon süresini uzatır; poliüretan ve doymamış polyester gibi reaktif sistemlerde serbest stearik asit kürlenmeyi geciktirebilir. Aşırı kaplamada bağlanmamış stearat kalıp yüzeyine göç eder (plate-out) ve kalıp temizleme sıklığını artırır. Bu yüzden sorulması gereken yalnız kaplama oranı değil, kaplama verimi ve serbest stearat miktarıdır.
Hangi tane boyutu hangi ekipmana uyar
Çift vidalı ekstrüderde çalışan bir kompaund hattı için d50 1,5–3 µm, d97 8–12 µm aralığındaki kaplamalı ürünler tipiktir. Daha ince kalsit dispersiyon için daha yüksek kesme kuvveti ve daha uzun kalış süresi ister, hattın kapasitesini düşürür. %70–80 dolgu oranlı dolgu masterbatch'inde kaplamasız ürünle çalışmak besleme bölgesinde köprülenmeye ve besleme dalgalanmasına yol açar.
Boya tarafında yüksek devirli disperser 5–15 µm bandını sorunsuz açar; 2 µm'nin altındaki ürünler pratikte bilyalı veya inci değirmeni ister. Astar, macun ve mastikte 20–40 µm d50 hem yeterli hem ekonomiktir — buralarda daha ince ürün performans değil, yalnız bağlayıcı tüketimi getirir.
Asfalt filleri tamamen farklı bir mantıkla seçilir: mikron değil elek kriteri geçerlidir, 0,063 mm elekten geçen oran ve filerin boşluk hacmi belirleyicidir. Aynı ocaktan çıkan malzemenin kaba fraksiyonu ise mikronize edilmeden agrega olarak değerlendirilir; iki ürün aynı cevherden gelir ama şartnameleri hiç örtüşmez.
GCC mi, PCC mi: kararı hangi özellik veriyor
Doğal (öğütülmüş) kalsiyum karbonat doğrudan cevherden gelir. Çöktürülmüş kalsiyum karbonat (PCC) ise sönmemiş kirecin söndürülmesiyle elde edilen kireç sütünün karbondioksitle karbonatlanması sonucu üretilir. Aradaki asıl fark saflık değil, morfoloji kontrolüdür: PCC'de kristal biçimi — skalenoedrik, prizmatik ya da aragonit iğnesi — ve tane boyutu proses içinde ayarlanabilir.
Pratikte PCC daha yüksek özgül yüzey, daha yüksek opaklık ve daha düşük yığın yoğunluğu getirir; bedeli daha yüksek yağ absorpsiyonu, daha yüksek bağlayıcı ve plastifiyan talebi ve ton başına belirgin şekilde yüksek maliyettir. GCC ise düşük yağ absorpsiyonu, yüksek dolgu oranı ve maliyet avantajı sunar; dar tolerans gerektirmeyen her yerde ekonomik seçenektir.
Doğru soru hangisi daha iyi değil, reçetede darboğazın nerede olduğudur. Darboğaz opaklık, hacim ya da yüzey alanıysa PCC; maliyet, yüksek dolgu oranı ve düşük bağlayıcı talebiyse GCC kazanır. Birçok kâğıt ve boya reçetesinde ikisi birlikte, farklı işlevlerle kullanılır.
Aynı ürün kâğıtta, boyada ve camda neden farklı davranır
Kâğıtta kalsit hem dolgu hem kaplama pigmentidir; kül oranını, opaklığı ve baskı yüzeyini belirler. Kritik kısıt kimyasaldır: karbonat asidik hamur ortamında çözünüp CO₂ verdiği için yalnız nötr veya alkali proseslerde kullanılabilir. Kaplama tarafında ise d50'den çok dağılımın dikliği ve tane şekli parlaklığı belirler.
Boyada kalsit çoğu zaman TiO₂ ekstenderi olarak çalışır: pigment tanelerini birbirinden ayırarak aynı örtücülüğü daha az TiO₂ ile verir. Buradaki kazanç yalnız hacimden gelmez, doğru tane boyutu seçiminden gelir; TiO₂ ile aynı boyut aralığına giren aşırı ince bir dolgu, ayırma etkisi yaratmak yerine flokülasyona yol açabilir.
Cam ve seramikte kalsit dolgu değil hammaddedir; ergimede CaO kaynağı olarak görev yapar. Burada belirleyici olan incelik değil kimyasal saflıktır: demir içeriği ppm düzeyinde bile cam rengine geçtiği için şartnameye beyazlık değil doğrudan Fe₂O₃ limiti yazılır. Aynı şekilde tarım ve hayvancılık uygulamalarında da mikron inceliği değil, nötralizasyon değeri ve elek analizi konuşulur.
Nem, topaklanma ve silo davranışı
Kalsit higroskopik bir malzeme değildir, ancak ince toz yüzeyinde fiziksel nem tutar. Sevkiyat nemi %0,2'nin altında tutulur; ekstrüzyonda bu sınırın aşılması film yüzeyinde kabarcık ve şerit olarak, boyada ise viskozite kayması olarak ortaya çıkar. Kaplamalı ürünlerde hidrofob yüzey nem alımını belirgin biçimde yavaşlatır ve açık ambalajda daha toleranslı davranır.
Silo ve besleme davranışı doğrudan inceliğe bağlıdır. 2 µm altındaki ürünlerin akışkanlığı düşer; köprülenme ve huni içinde kanal açma riski artar. Konik açı, aerasyon düzeni ve besleyici tipi bu yüzden ürün seçimiyle aynı masada konuşulmalıdır — ince ürünü mevcut siloya zorlamak, üründen değil tesisattan kaynaklanan bir üretim kaybı yaratır.
Deniz konteyneriyle uzun mesafeli sevkiyatta asıl risk yağmur değil, konteyner içi yoğuşmadır. Gündüz ısınıp gece soğuyan konteynerde nem tavanda yoğuşup big bag üzerine damlar ve yerel topaklanma yaratır. Bu yüzden konteyner sevkiyatlarında nem alıcı kullanımı ve iç astar standart uygulamamızdır.
Ambalaj ve sevkiyat
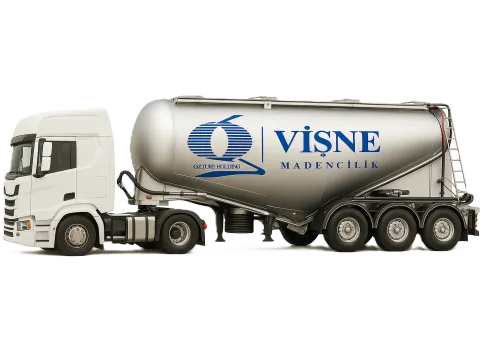
Silobas — dökme
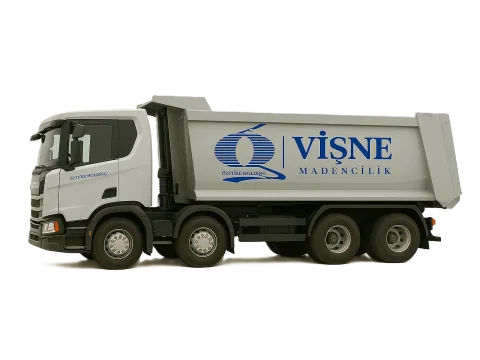
Damperli — dökme
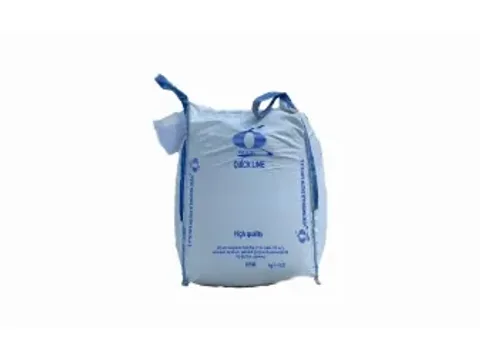
Big bag (1000 kg)
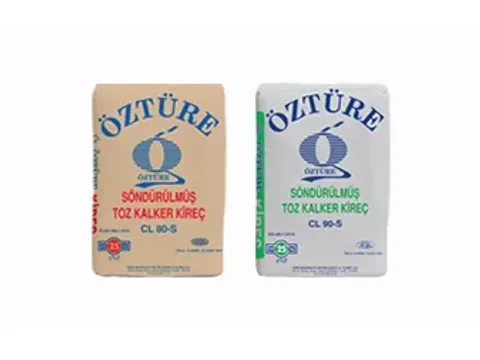
Torba (25 kg)
25 kg PE veya kraft torba — paletli ve streçli
1000–1250 kg big bag — tek veya çift kaldırma kulplu
Dökme — silobas, pnömatik boşaltma
Konteyner yükleme — iç astar ve nem alıcı ile
Talep üzerine özel etiket, ambalaj ve palet düzeni
Bu ürünün kullanıldığı alanlar
Sıkça sorulan sorular
Hangi d50 değerini seçmeliyim?
Seçimi prosesinizin kesme kuvveti ve nihai ürünün yüzey beklentisi belirler. Yüksek devirli disperserle çalışan bir boya hattında 5–15 µm, çift vidalı ekstrüderde kaplamalı 1,5–3 µm, macun ve mastikte 20–40 µm tipiktir. Daha ince ürün her zaman daha iyi değildir; çoğu zaman yalnız bağlayıcı talebini ve enerji tüketimini artırır.
d97 değerini neden ayrıca istiyorsunuz?
Şikâyetlerin büyük bölümü ortalamadan değil üst kesimden gelir: film delinmesi, boyada çizik ve parlaklık kaybı, filtre basıncının yükselmesi hep d97 ile ilişkilidir. Aynı d50'ye sahip iki ürün, yalnızca d97 farkı yüzünden hatta bambaşka davranabilir.
Kaplamalı mı, kaplamasız mı almalıyım?
Poliolefin ve PVC kompaundunda, dolgu masterbatch'inde ve solvent bazlı sistemlerde kaplamalı ürün dispersiyonu ve ulaşılabilir dolgu oranını iyileştirir. Su bazlı boyada, çimento esaslı harçlarda ve poliüretan gibi reaktif sistemlerde kaplamasız ürün tercih edilir; stearat bu sistemlerde ıslanmayı zorlaştırabilir veya kürlenmeyi geciktirebilir.
Kaplama oranı %1 olarak sabit midir?
Hayır. Gereken stearik asit miktarı özgül yüzey alanıyla orantılıdır: bir gram stearik asit yaklaşık 400–450 m² yüzeyi tek tabaka halinde kaplar. 4 m²/g bir üründe %0,9 yeterken 9 m²/g ultra ince bir üründe %2'ye kadar çıkılabilir. Eksik kaplama aglomera, fazla kaplama ise plate-out ve kalıp kirlenmesi demektir.
Yağ absorpsiyonu satın alma kararımı nasıl etkiler?
Dolgunun emdiği bağlayıcı, plastifiyan veya reçine reçetenin en pahalı kalemidir. ISO 787-5'e göre 16 g/100 g olan bir ürünle 22 g/100 g olan bir ürün arasındaki fark, dolgunun kilogram fiyatı aynı olsa bile ton başına maliyeti değiştirir. Karşılaştırmayı dolgu fiyatı üzerinden değil, toplam formülasyon maliyeti üzerinden yapmak gerekir.
Beyazlık değeri bizim laboratuvarımızda neden farklı çıkıyor?
Beyazlık ölçümü yönteme çok duyarlıdır. ISO 2469'a göre ölçülen Ry ile CIE Lab'deki L* aynı sayı değildir; preslenmiş tabletin basıncı, numunenin nemi ve cihaz kalibrasyonu sonucu birkaç puan kaydırır. Kabul kriterine yalnız sayıyı değil, ölçüm standardını ve numune hazırlığını da yazmak gerekir.
GCC yerine PCC kullanmam gerekir mi?
Reçetedeki darboğaz opaklık, hacim ya da özgül yüzeyse çöktürülmüş kalsiyum karbonat avantajlıdır. Darboğaz maliyet, yüksek dolgu oranı ya da düşük bağlayıcı talebiyse doğal kalsiyum karbonat daha uygundur. Birçok kâğıt ve boya reçetesinde ikisi birlikte, farklı işlevlerle kullanılır.
Kalsiyum karbonat kirecin yerini tutar mı?
Hayır, ikisi farklı iş yapar. Sönmüş kireç süspansiyonda pH'ı 12'nin üzerine taşır ve hızlı nötralizasyon sağlar; kalsiyum karbonatın süspansiyon pH'ı 9 civarındadır ve yavaş, kendini sınırlayan bir tamponlama verir. Aşırı dozlama riskinin kabul edilemez olduğu yerlerde karbonat, hızlı ve güçlü pH yükseltme gereken yerlerde kireç kullanılır.
Gıda ve ilaç sınıfı temin ediyor musunuz?
Gıda katkısı olarak kalsiyum karbonat E 170 kodludur ve saflık kriterleri ağır metal limitleriyle birlikte mevzuatta tanımlıdır; farmasötik kullanımda ilgili farmakope monografı geçerlidir. Bu sınıflar ayrı üretim akışı, ayrı ambalaj ve belgelendirme gerektirdiği için talebin baştan bu şekilde iletilmesi gerekir.
Numune ve teknik desteği nasıl alırım?
Hedef reçetenizi, mevcut dolgunuzun spesifikasyonunu ve hattaki ekipmanı ilettiğinizde uygun tipteki numuneyi tam PSD eğrisi ve analiz raporuyla gönderiyoruz. İlk denemede ölçülecek parametreleri — tork, viskozite, parlaklık, mekanik değerler — birlikte belirliyor, sonuçları iletişim üzerinden aldığımız geri bildirimle değerlendiriyoruz.
Bu proses için numune ve dozaj önerisi
Mevcut kullanımınızı ve hedefinizi yazın; teknik ekibimiz uygun spesifikasyon ve başlangıç dozajıyla dönsün.