
Applications
Traitement des gaz de combustion
Élimination du SO₂, HCl et HF par injection de sorbant sec et semi-sec, avec choix du sorbant et stœchiométrie.
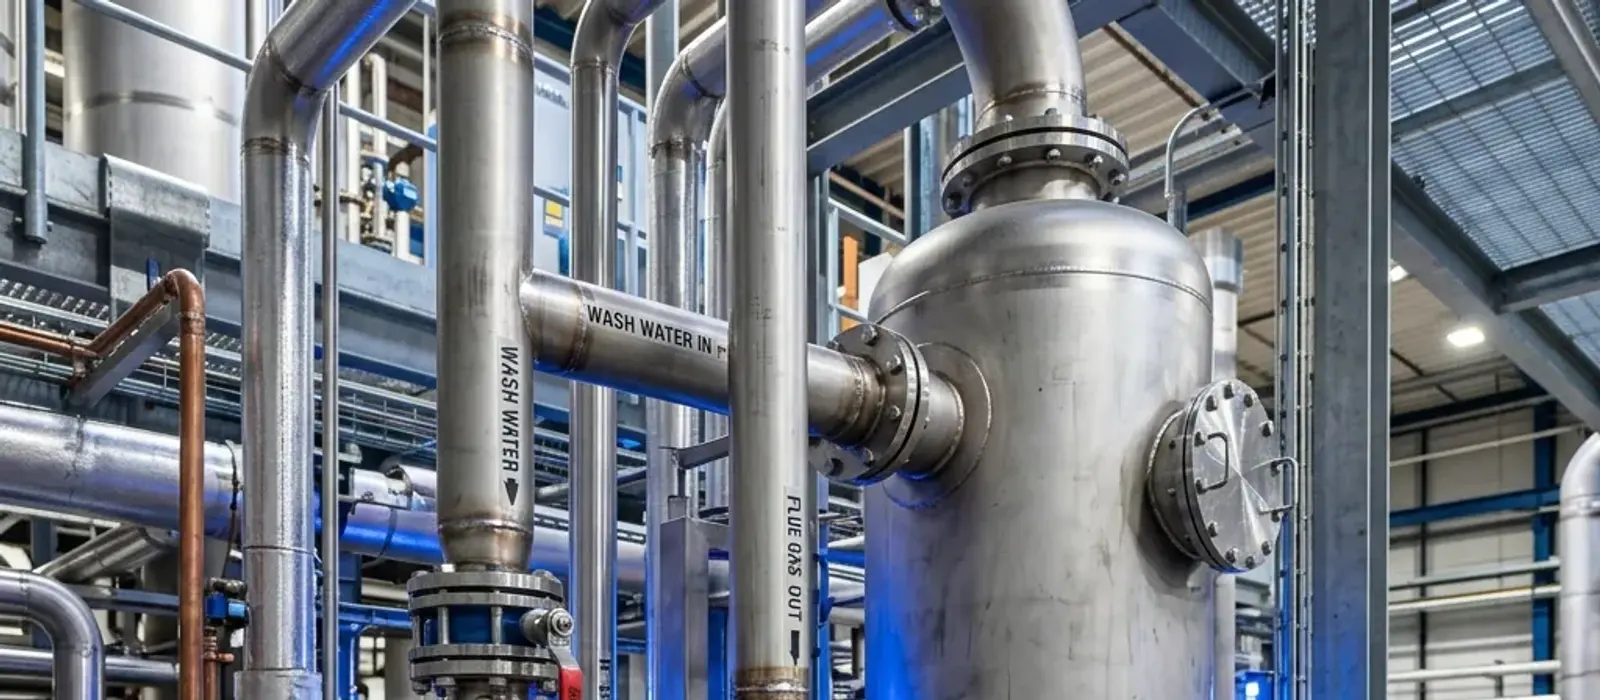
Aperçu
Le traitement des fumées ne résout pas un polluant unique mais un mélange de gaz acides : SO₂ et SO₃ dominent en chaudière charbon et biomasse, HCl et HF dominent en incinération de déchets, et dans les fours verriers et céramiques les deux coexistent dans un rapport variable. Tous peuvent être captés par un sorbant calcique — mais pas à la même dose, ni à la même finesse, ni dans la même fenêtre de température.
L'injection de sorbant sec ou semi-sec s'est imposée sur les installations de taille moyenne : pas d'effluent liquide, investissement plus faible, pas de réchauffage des fumées. Le vrai problème d'ingénierie n'y est pas chimique mais de contact : la réaction entre un grain de chaux éteinte et une molécule de gaz ne se produit que sur la surface externe et dans les pores ouverts du grain, et doit s'achever en quelques secondes.
C'est pourquoi la pureté chimique du sorbant passe au second plan dans une ligne de traitement des fumées ; ce qui décide, c'est la surface spécifique BET, le volume poreux et la distribution granulométrique. L'approche de VisneChem consiste à traiter les propriétés du sorbant, le rapport stœchiométrique Ca/S et la température d'approche comme une seule fenêtre de fonctionnement. Modifier l'une de ces trois variables indépendamment des autres augmente le plus souvent la consommation sans abaisser les émissions autant qu'espéré.
Là où la réaction solide–gaz s'arrête réellement
Lorsqu'un grain de Ca(OH)₂ rencontre SO₂, il se forme en surface une couche de CaSO₃·½H₂O ; avec HCl, une couche saline à base de chlorure de calcium. Le volume molaire de cette couche de produit est supérieur à celui du réactif : elle obture les bouches de pores et arrête la diffusion du gaz vers le cœur du grain. Conséquence : une part importante du calcium injecté rejoint les cendres du filtre sans avoir réagi. Ce n'est pas une mauvaise conduite d'installation mais la conséquence du mécanisme réactionnel ; l'objectif n'est pas 100 % de conversion mais l'abattement visé à un rapport Ca/S acceptable.
La deuxième limite est le temps de séjour. Le contact en gaine est typiquement de 1 à 3 secondes ; à 15–20 m/s de vitesse de gaz, cela ne représente que 20 à 50 mètres entre le point d'injection et le filtre. La conversion complète y est impossible. L'essentiel de l'abattement réel — 50 à 80 % dans la plupart des installations — se produit dans le gâteau accumulé sur le filtre à manches, où le temps de contact passe à l'ordre de la minute. La fréquence de décolmatage, le rapport air/tissu et l'épaisseur de gâteau sont donc des paramètres chimiques, pas seulement des paramètres de dépoussiérage.
La température resserre la fenêtre par les deux bouts. En injection sèche, Ca(OH)₂ se déshydrate en CaO au-delà d'environ 400 °C et perd sa réactivité avec l'effondrement de sa porosité ; en dessous de 140 °C, SO₃ et vapeur d'eau approchent le point de rosée acide et la corrosion démarre en gaine et au filtre. En semi-sec, le paramètre déterminant n'est pas la température absolue mais l'écart à la température de saturation adiabatique (ΔT). La plage usuelle est 15–30 K : plus ΔT se resserre, plus l'abattement monte — et plus les risques de collage, d'agglomération et de perte de charge augmentent.
Le chiffre le plus trompeur est le pourcentage de Ca(OH)₂ du certificat d'analyse. Deux chaux hydratées peuvent titrer 94 % l'une comme l'autre ; si l'une présente 16 m²/g de surface BET et l'autre 38 m²/g, la dose nécessaire au même abattement diffère de près du double. Deuxième piège : la condition de référence de la valeur d'émission. Si le résultat SO₂ n'est pas ramené sur gaz sec et corrigé à la bonne référence O₂ (6 % en combustion charbon, 11 % en incinération de déchets), l'air de dilution parasite embellit le chiffre à lui seul. Un analyseur sans contrôle de dérive QAL3 selon EN 14181 glisse silencieusement en quelques mois, et le dosage se règle alors sur ce chiffre dérivé.
Quel sorbant, à quelle finesse, à quelle température
Le matériau standard de l'injection sèche est la chaux hydratée (Ca(OH)₂, généralement classe CL 90-S selon EN 459-1). Elle est transportée pneumatiquement depuis le silo et injectée directement en gaine ; ni ligne d'eau, ni pompe à suspension, ni agitateur, ni traitement d'effluent. Avec un hydrate standard, le rapport molaire Ca/S typique pour 85–95 % d'abattement SO₂ se situe entre 1,8 et 3,0. Pour abaisser ce rapport, la voie n'est pas plus de chaux mais une meilleure surface.
Un hydrate à surface développée (BET 30–45 m²/g, volume poreux 0,15–0,20 cm³/g) atteint le même abattement à Ca/S 1,3–1,8. Son prix à la tonne dépasse celui de l'hydrate standard, mais la baisse de consommation réduit à la fois la dépense totale en réactif et le volume de résidus à évacuer. La bonne décision se prend sur la somme prix chaux + coût d'élimination des résidus ; comparer les seuls prix à la tonne mène la plupart des sites à la mauvaise conclusion.
Sur une ligne semi-sèche à absorbeur-sécheur par atomisation (SDA), le sorbant est alimenté en lait de chaux. Produire ce lait sur site à partir de chaux vive revient moins cher par mole de Ca que d'acheter de l'hydrate prêt ; mais la granulométrie et la surface du Ca(OH)₂ issu de l'extincteur dépendent entièrement des conditions d'extinction. Sans maîtrise de la température d'eau d'extinction, du rapport eau/chaux et de la réactivité du CaO (essai t₆₀ de EN 459-2), une même matière première donne des laits de qualité très variable et le dosage devient instable.
En chaudière à lit fluidisé circulant, le sorbant est introduit directement dans le lit sous forme de carbonate de calcium naturel. La fenêtre de calcination y est étroite : entre 820 et 870 °C, CaCO₃ se décompose et libère un CaO poreux ; au-delà de 900 °C, le frittage referme la porosité et le rapport Ca/S grimpe vite. La même matière alimente aussi les laveurs humides, mais les paramètres directeurs y sont la vitesse de dissolution et le niveau d'impuretés — MgO et insolubles acides surtout — et non la surface spécifique.
La finesse est le paramètre commun aux deux voies : en injection sèche on vise un D50 de 4–8 µm et un D97 inférieur à 40 µm. La fraction au-dessus de 40 µm ne réagit pratiquement pas ; elle n'ajoute que de la charge au filtre et du volume de résidus. La granulométrie se mesure par diffraction laser selon ISO 13320 et la surface par BET selon ISO 9277 ; sans ces deux chiffres, deux sorbants ne se comparent pas. Comme la chaux libre non réagie dans les cendres du filtre atteint typiquement 40–60 %, leur recyclage réduit de 20 à 40 % la consommation de sorbant frais — pratique également courante sur les lignes d'agglomération et de four à arc électrique.
Plages de fonctionnement
| Paramètre | Valeur | |
|---|---|---|
| Rapport molaire Ca/S — sec, hydrate standard | 1,8–3,0 | Pour 85–95 % d'abattement SO₂ |
| Rapport molaire Ca/S — hydrate haute surface | 1,3–1,8 | BET ≥ 30 m²/g |
| Rapport molaire Ca/S — semi-sec (SDA/CDS) | 1,1–1,6 | Lait de chaux ou hydrate humidifié |
| Rapport molaire Ca/(Cl+F) | 1,1–1,6 | HCl et HF ; réaction plus rapide que SO₂ |
| Température d'injection sèche | 140–350 °C | Borne basse : rosée acide ; haute : déshydratation |
| Approche de la saturation (ΔT) | 15–30 K | Semi-sec ; ΔT étroit = colmatage des manches |
| Finesse du sorbant D50 / D97 | 4–8 µm / < 40 µm | ISO 13320, diffraction laser |
| Surface spécifique BET | 15–20 / 30–45 m²/g | Standard / haute réactivité ; volume poreux 0,08–0,20 cm³/g, ISO 9277 |
| Temps de séjour en gaine | 1–3 s | 20–50 m à 15–20 m/s de vitesse gaz |
| Rapport air/tissu du filtre à manches | 0,8–1,2 m/min | Pour préserver l'effet réacteur du gâteau |
| Taux de recirculation des cendres | 3–10 × | Chaux libre dans les cendres 40–60 % |
| Condition de référence des émissions | gaz sec, 6 % / 11 % O₂ | Charbon / incinération ; EN 14791, EN 1911 |
Rapport molaire Ca/S — sec, hydrate standard
1,8–3,0
Pour 85–95 % d'abattement SO₂
Rapport molaire Ca/S — hydrate haute surface
1,3–1,8
BET ≥ 30 m²/g
Rapport molaire Ca/S — semi-sec (SDA/CDS)
1,1–1,6
Lait de chaux ou hydrate humidifié
Rapport molaire Ca/(Cl+F)
1,1–1,6
HCl et HF ; réaction plus rapide que SO₂
Température d'injection sèche
140–350 °C
Borne basse : rosée acide ; haute : déshydratation
Approche de la saturation (ΔT)
15–30 K
Semi-sec ; ΔT étroit = colmatage des manches
Finesse du sorbant D50 / D97
4–8 µm / < 40 µm
ISO 13320, diffraction laser
Surface spécifique BET
15–20 / 30–45 m²/g
Standard / haute réactivité ; volume poreux 0,08–0,20 cm³/g, ISO 9277
Temps de séjour en gaine
1–3 s
20–50 m à 15–20 m/s de vitesse gaz
Rapport air/tissu du filtre à manches
0,8–1,2 m/min
Pour préserver l'effet réacteur du gâteau
Taux de recirculation des cendres
3–10 ×
Chaux libre dans les cendres 40–60 %
Condition de référence des émissions
gaz sec, 6 % / 11 % O₂
Charbon / incinération ; EN 14791, EN 1911
Étapes d'application
- 01
Caractérisation des fumées et du profil de charge
SO₂, SO₃, HCl, HF, poussières, humidité, O₂ et température sont mesurés simultanément. La moyenne ne suffit pas au dimensionnement ; c'est la charge de pointe qui décide. En incinération de déchets et sur les lignes de recyclage des plastiques, un changement de lot d'alimentation peut tripler la charge en HCl en dix minutes ; en chaudière charbon, la teneur en soufre dérive avec la veine et le fournisseur.
SO₃ doit être mesuré par sa propre méthode (condensation contrôlée) ; un analyseur SO₂ standard ne le voit pas, alors qu'il détermine une bonne part de la consommation de sorbant et du point de rosée acide. Le plan de mesure doit satisfaire aux exigences d'homogénéité et d'accès de EN 15259 — si la répartition du polluant dans la section n'est pas régulière, une valeur ponctuelle fausse toute la conception.
- 02
Choix du sorbant et essai de réactivité en laboratoire
Les sorbants candidats sont caractérisés par surface BET (ISO 9277), volume poreux, granulométrie (ISO 13320), humidité libre et degré de carbonatation. La comparaison doit toujours se faire à rapport molaire Ca/acide égal, jamais à masse égale ; comparer au kilogramme deux produits de pureté différente fausse d'emblée le résultat.
L'essai de réactivité doit reproduire une composition proche des fumées réelles : HCl, vapeur d'eau et O₂ en plus de SO₂. Un classement obtenu en gaz synthétique sec ne se reproduit pas sur site, car la vapeur d'eau accélère la réaction de surface et modifie la structure de la couche de produit. La courbe issue d'un réacteur à lit fixe ou à flux entraîné donne la première estimation de la fenêtre Ca/S de l'installation.
- 03
Point d'injection et conception de la distribution
Le nombre, l'angle et la position des lances dans la section déterminent la vitesse de dispersion du sorbant dans le flux gazeux. La vitesse de gaz est tenue entre 12 et 20 m/s ; la distance entre l'injection et le filtre se traduit directement en temps de séjour. La dispersion des jets se vérifie par CFD — une injection trop proche de la paroi crée des dépôts en fond de gaine puis des bouchages.
Le débit et la pression de l'air porteur conditionnent une dispersion sans agglomération. Un hydrate ayant repris de l'humidité fait voûte en silo et alimente irrégulièrement la vis de dosage, ce qui apparaît en pics de plusieurs minutes sur la courbe d'émission. Silo, aération, vis de dosage et éjecteur doivent être conçus comme une chaîne d'alimentation unique, non comme des équipements séparés.
- 04
Maîtrise de l'humidité et de la température d'approche
En semi-sec, l'injection d'eau est réglée pour maintenir le gaz 15 à 30 K au-dessus de la température de saturation adiabatique. Chaque gouttelette doit s'évaporer entièrement pendant son temps de vol en gaine ; une gouttelette non évaporée crée des dépôts humides en fond de gaine, de la corrosion puis un encroûtement dur. Le choix des buses et la pression d'atomisation font donc partie de la performance chimique.
L'humidification en gaine relève aussi nettement l'abattement en système sec (conditioned dry) ; un gain de 10 à 20 points au même Ca/S est courant. Mais dès que la marge au point de rosée passe sous 15–20 K, le colmatage des manches et la corrosion démarrent. La température doit être suivie séparément à l'entrée et à la sortie du filtre, jamais pilotée depuis un seul point.
- 05
Filtre à manches et gestion du gâteau
Dans ce procédé, le filtre à manches n'est pas qu'un dépoussiéreur : c'est un second réacteur. Le rapport air/tissu se tient entre 0,8 et 1,2 m/min et la perte de charge typiquement entre 1000 et 2000 Pa. Plus l'intervalle de décolmatage s'allonge, plus le séjour dans le gâteau et l'abattement augmentent ; trop allongé, il se paie en perte de charge, énergie ventilateur et fatigue des manches. L'optimum est un arbitrage assumé entre émission et énergie.
Le média est choisi selon température et environnement chimique : PPS jusqu'à environ 190 °C en continu, PTFE vers 250 °C, fibre de verre à membrane PTFE au-delà. En marche semi-sèche, la marge d'humidité fixe la tenue du média à l'hydrolyse ; le PPS vieillit plus vite qu'attendu lorsque O₂ élevé et humidité coïncident. Durée de vie des manches et choix du sorbant se rejoignent exactement là.
- 06
Recirculation et réduction de la consommation
La chaux libre non réagie des cendres du filtre est dosée (méthodes sucre ou EDTA selon ASTM C25). Si elle se situe entre 40 et 60 %, la recirculation devient économiquement pertinente. Renvoyer les cendres vers la ligne d'injection à 3–10 fois le débit frais réduit typiquement de 20 à 40 % la consommation de sorbant neuf et diminue d'autant les résidus à éliminer.
Humidifier légèrement les cendres recyclées fissure la couche de produit et rouvre partiellement les pores obturés ; l'effet est net sur la courbe d'abattement. Mais si l'humidité monte trop, collages et bouchages apparaissent dans les transports de cendres — la plage 2–5 % est sûre sur la plupart des sites. Le taux de recirculation n'est pas un chiffre figé mais un réglage réactualisé au fil des analyses de chaux libre.
- 07
Mesure, étalonnage et boucle de régulation du dosage
Le système de mesure en continu est géré selon EN 14181 : aptitude QAL1, étalonnage QAL2 et contrôle de dérive QAL3. L'étalonnage QAL2 s'appuie sur les méthodes de référence — EN 14791 pour SO₂, EN 1911 pour HCl, EN 13284-1 pour les poussières. Sans QAL3, l'analyseur dérive en quelques mois et le dosage se cale ensuite sur une valeur d'émission qui n'existe pas.
Une boucle qui ne surveille que le SO₂ en cheminée arrive toujours en retard : le délai à travers le gâteau se compte en minutes et le pic de charge est passé avant que la rétroaction ne réagisse. La bonne architecture combine une action anticipatrice sur la charge d'entrée et une rétroaction sur la sortie. Elle abaisse la consommation moyenne tout en évitant les dépassements de moyenne semi-horaire.
- 08
Gestion des résidus et mise en service
Le résidu est un mélange de CaSO₃/CaSO₄, de sels de chlorure, de Ca(OH)₂ non réagie et de cendres volantes. Le chlorure de calcium est hygroscopique et très soluble : c'est lui qui commande le stockage, la manutention et le comportement à la lixiviation. En incinération de déchets, ce résidu relève généralement du déchet dangereux et exige une stabilisation — le coût d'élimination est indissociable du choix du sorbant.
À la mise en service, le rapport Ca/S est augmenté par paliers pour tracer la courbe d'abattement et repérer le plateau. L'objectif est de fonctionner au milieu de la plage BAT-AEL, et non juste sous la limite d'autorisation, afin de garder de la marge pour les variations de charge. Pour une spécification de sorbant, une fenêtre Ca/S et une stratégie de recirculation propres à votre site, vous pouvez travailler avec notre équipe technique.
Produits utilisés dans ce domaine



Questions fréquentes
Comment choisir entre injection sèche et système semi-sec ?
Les facteurs décisifs sont la charge en gaz acides à l'entrée et l'objectif d'abattement. Pour des objectifs inférieurs à 90 % et une charge SO₂ modérée, l'injection sèche suffit généralement et l'installation est bien plus simple. Si l'on vise 95 % ou plus avec une charge élevée, le semi-sec ramène le Ca/S à 1,1–1,6 et se rembourse sur le coût réactif dans la durée.
Pourquoi le rapport Ca/S est-il autour de 2 et non de 1,0 ?
Parce que la réaction ne se produit qu'en surface du grain. La couche de CaSO₃/CaSO₄ formée obture les bouches de pores et bloque l'accès du gaz au cœur. Avec seulement 1 à 3 secondes de contact en gaine, la conversion ne s'achève jamais ; la conversion pratique avec un hydrate standard se situe entre 35 et 55 %.
Chaux hydratée ou chaux vive ?
En injection sèche la réponse est nette : chaux hydratée, car elle s'injecte directement en gaine sans ligne d'eau. La chaux vive n'a de sens que sur les lignes semi-sèches (SDA) où l'on prépare du lait de chaux ; elle y réduit le coût par mole de Ca, mais sans maîtrise des conditions d'extinction, la qualité du lait et le dosage deviennent instables.
Un hydrate haute surface justifie-t-il son surcoût ?
Sur la plupart des sites oui, mais la décision se prend sur le coût complet, pas sur le prix à la tonne. Passer de Ca/S 2,5 à 1,5 réduit la consommation d'environ 40 %, et réduit d'autant le résidu à éliminer. Lorsque ce résidu relève du déchet dangereux, cette seconde économie dépasse le plus souvent l'écart de prix sur la chaux.
HCl et HF s'éliminent-ils plus facilement que SO₂ ?
Oui, nettement. HCl réagit plus vite que SO₂ avec Ca(OH)₂ et la couche de produit gêne moins la diffusion. Le rapport Ca/(Cl+F) reste donc dans une plage quasi stœchiométrique de 1,1 à 1,6. En incinération, la dose est le plus souvent fixée par SO₂, HCl étant abattu comme sous-produit de cette dose.
Pourquoi la fenêtre de température d'injection est-elle si étroite ?
La borne haute vient de la déshydratation de Ca(OH)₂ : au-delà d'environ 400 °C il se transforme en CaO et perd sa réactivité avec l'effondrement de sa porosité. La borne basse est le point de rosée acide ; sous 140 °C environ, SO₃ et vapeur d'eau condensent et amorcent la corrosion en gaine et au filtre. La plage utile est entre les deux.
Quelle importance a la finesse du sorbant ?
Autant que la surface spécifique, car ensemble elles définissent l'aire offerte à la réaction. Dès que le D97 dépasse 40 µm, cette fraction grossière ne réagit pratiquement pas ; elle n'ajoute que de la charge filtre et du volume de résidus. Demander au fournisseur une courbe granulométrique complète selon ISO 13320 est bien plus instructif qu'une seule valeur de D50.
Le recyclage des cendres du filtre réduit-il vraiment la consommation ?
Oui, si la chaux libre des cendres se situe entre 40 et 60 %. Un taux de recirculation de 3 à 10 réduit typiquement de 20 à 40 % la consommation de sorbant neuf. Une légère humidification (2–5 %) fissure la couche de produit et renforce l'effet, mais une humidité excessive provoque collages et bouchages dans les transports de cendres.
Peut-on injecter du calcaire (CaCO₃) directement en gaine ?
Pas aux températures de gaine — la calcination exige plus de 800 °C, que la gaine n'atteint jamais. Le calcaire a sa place en injection dans le lit (chaudières CFB, 820–870 °C) et dans les laveurs humides. Pour l'injection sèche en gaine, la source de calcium doit être Ca(OH)₂.
Un système sec ne produit pas d'effluent : que devient le résidu ?
Il sort sous forme solide sèche : sulfite/sulfate, sels de chlorure, chaux non réagie et cendres volantes. En incinération de déchets, il est généralement classé déchet dangereux et exige une stabilisation. Un laveur humide réduit ce poste mais impose alors une filière de traitement des eaux usées pour la purge ; la comparaison doit intégrer les deux coûts.
Échantillon et dosage pour ce procédé
Décrivez votre usage actuel et votre objectif ; notre équipe technique reviendra avec une spécification adaptée et un dosage de départ.